Ein sauberer Schnitt ist bei technischen Elastomeren, Reifencord und faserverstärkten Materialien nicht selbstverständlich. Konventionelle Schneidverfahren können hohe Schnittkräfte, Materialverschiebungen, ausgefranste Kanten oder ungleichmäßige Schnittflächen verursachen. Bei elastischen und mehrschichtigen Werkstoffen wirken sich solche Effekte unmittelbar auf die Maßhaltigkeit, die Ausschussquote und nachfolgende Fertigungsschritte aus.
Das industrielle Ultraschallschneiden bietet eine Alternative für geeignete Materialien und Anwendungen. Dabei werden hochfrequente mechanische Schwingungen auf das Schneidwerkzeug übertragen. Unter passenden Prozessbedingungen können sich dadurch der Schneidwiderstand und die Materialverschiebung reduzieren. Saubere Schnittkanten und eine bessere Prozesswiederholbarkeit sind mögliche Vorteile.
Ob sich diese Vorteile tatsächlich erreichen lassen, hängt vom Werkstoff, der Messergeometrie, der Schnittgeschwindigkeit und der Anlagenkonfiguration ab. Für Produktionsleiter, Prozessingenieure und technische Einkäufer kommt es deshalb darauf an, eine Ultraschall-Schneidlösung auf das konkrete Material und die Anforderungen des Fertigungsprozesses abzustimmen.
1. Wie funktioniert Ultraschallschneiden?
Beim Ultraschallschneiden erzeugt ein Generator elektrische Schwingungen, die ein Konverter in mechanische Ultraschallschwingungen umwandelt. Über weitere Systemkomponenten werden diese Schwingungen auf das Schneidmesser übertragen. Das Messer bewegt sich mit hoher Frequenz und kleiner Amplitude, während es durch das Werkstück geführt wird.
Die Schwingung verändert die Kontaktbedingungen zwischen Schneidkante und Material. Unter geeigneten Bedingungen kann dadurch der Widerstand beim Trennen sinken und das Werkstück kontrollierter geschnitten werden. Im Vergleich zu konventionellen Verfahren können sich Materialverformungen, Gratbildung oder Ausfransungen verringern.
Diese Effekte sind jedoch nicht bei jedem Werkstoff garantiert. Die Ergebnisse müssen für die jeweilige Materialzusammensetzung und Anwendung überprüft werden.
Ein industrielles Ultraschall-Schneidsystem besteht typischerweise aus folgenden Komponenten:
- Ultraschallgenerator: Erzeugt die elektrische Anregung für das System.
- Konverter: Wandelt elektrische Energie in mechanische Schwingungen um.
- Booster: Passt die Schwingungsamplitude an die Anforderungen der Anwendung an.
- Ultraschall-Schneidmesser: Überträgt die Schwingung auf den Schneidbereich und trennt das Material.
- Führung und Werkstückaufnahme: Sorgen für eine kontrollierte Bewegung und eine stabile Positionierung des Werkstücks.
Die einzelnen Komponenten müssen aufeinander abgestimmt sein, damit die Schwingungsenergie zuverlässig am Schneidbereich ankommt.
Frequenz, Amplitude und Messergeometrie
Die Schnittqualität wird nicht allein durch die Generatorleistung bestimmt. Entscheidend ist das Zusammenspiel von Frequenz, Amplitude, Messergeometrie, Anpresskraft und Schnittgeschwindigkeit.
Die Amplitude beeinflusst die Bewegung der Schneidkante. Eine zu geringe Amplitude kann die gewünschte Trennwirkung begrenzen. Eine zu hohe Amplitude kann abhängig vom Material unerwünschte Erwärmung, Oberflächenveränderungen oder zusätzlichen Werkzeugverschleiß begünstigen.
Auch die Messergeometrie ist wichtig. Schneidwinkel, Breite, Beschichtung und Kontaktfläche müssen zum Material, zur Schnittlinie und zur Maschinenbewegung passen. Für lange Schnittbahnen, schmale Konturen oder mehrere parallele Schnittpositionen können unterschiedliche Werkzeugkonzepte erforderlich sein.
2. Ultraschallschneiden von Gummi und Elastomeren
Gummi stellt besondere Anforderungen an industrielle Schneidprozesse. Unter Druck kann sich das Material verformen, an Werkzeugoberflächen haften oder nach dem Schneiden elastisch zurückfedern. Bei weichen oder klebrigen Gummimischungen können Materialanhaftungen am Messer außerdem die Schnittqualität und Prozessstabilität beeinträchtigen.
Das Ultraschallschneiden von Gummi ist besonders interessant, wenn saubere Schnittkanten, reproduzierbare Abmessungen und ein kontrollierter Materialtransport erforderlich sind.
Die Ultraschallschwingung kann den Schneidwiderstand reduzieren und die Materialverschiebung während des Schnitts begrenzen. Wie deutlich sich diese Effekte bemerkbar machen, hängt unter anderem von der Gummimischung, der Härte, der Temperatur und dem Zustand des Werkzeugs ab.
Reifengummi und mehrschichtige Gummikomponenten
In der Reifenproduktion werden unterschiedliche Gummikomponenten verarbeitet, darunter Seitenwandmaterial, Innerliner, Laufflächen sowie Apex- und Untergummikomponenten. Je nach Fertigungsschritt müssen diese Materialien längs getrennt, quer abgelängt oder entlang einer definierten Kontur geschnitten werden.
Ein industrielles Ultraschall-Schneidgerät kann für solche Aufgaben ausgelegt werden, sofern Messer, Führung und Schnittparameter auf die jeweilige Komponente abgestimmt sind.
Bei elastischen und mehrschichtigen Materialien ist insbesondere die Werkstückauflage wichtig. Das Material muss während des Schneidens stabil gehalten werden, ohne unzulässig komprimiert oder verschoben zu werden.
Bei verstärkten Gummikomponenten kommt eine zusätzliche Herausforderung hinzu: Die Schneidkante trifft möglicherweise nicht nur auf Gummi, sondern auch auf eingebettete Cordlagen. In solchen Fällen sind Werkzeugwinkel, Auflagegeometrie und Führung entscheidend, damit der Schnitt entlang der vorgesehenen Linie verläuft.
Schnittqualität und Prozessstabilität bewerten
Für die Beurteilung eines Gummischnitts reicht eine rein optische Kontrolle nicht immer aus. Je nach Anwendung sollten folgende Merkmale berücksichtigt werden:
- Maßhaltigkeit und Wiederholgenauigkeit
- Geometrie und Gleichmäßigkeit der Schnittfläche
- Materialanhaftungen am Schneidmesser
- Sichtbare Risse, Ausbrüche oder Oberflächenveränderungen
- Verhalten des Materials in nachfolgenden Fertigungsschritten
- Werkzeugverschleiß und Stabilität über längere Produktionsläufe
Verschleiß oder Ablagerungen am Messer können die Kontaktbedingungen verändern und dadurch zu schwankenden Schnittbildern führen. Regelmäßige Werkzeugkontrollen und dokumentierte Wechselintervalle helfen, die Prozessqualität zu überwachen.
Ein Prüfplan sollte deshalb festlegen, welche Merkmale zu Beginn eines Produktionslaufs, nach Werkzeugwechseln und während der laufenden Fertigung kontrolliert werden.
3. Worauf kommt es beim Ultraschallschneiden von Reifencord an?
Reifencord ist eine anspruchsvolle Schneidanwendung, weil Elastomer und Verstärkungsstrukturen zusammenwirken. Je nach Materialaufbau können textile oder andere verstärkende Elemente in die Gummimatrix eingebettet sein.
Beim Trennen muss der Schnittverlauf kontrolliert bleiben, ohne dass die Verstärkung ungewollt verschoben, herausgezogen oder beschädigt wird.
Dafür müssen Messergeometrie, Auflagefläche und Werkstückführung aufeinander abgestimmt sein. Ein zu hoher Anpressdruck kann das Material komprimieren; eine ungeeignete Messerposition kann die Cordlage beeinflussen. Auch der Winkel zwischen Schneidkante und Schnittbahn kann das Ergebnis verändern.
Längs- und Querschnitte
Beim Längsschneiden wird das Material entlang seiner Förderrichtung oder einer definierten Längsachse getrennt. Beim Querschneiden erfolgt die Trennung quer zur Materialbahn, beispielsweise beim Ablängen eines Streifens.
Beide Aufgaben können unterschiedliche Anforderungen an die Werkzeugführung, die Werkstückstabilisierung und den Bewegungsablauf stellen.
Ein Ultraschall-Schneidgerät für Reifencord sollte daher nicht allein anhand seiner maximalen Leistung ausgewählt werden. Entscheidend ist, ob die geplante Schnittgeometrie, die Materialdicke und die Lage der Verstärkung mit der vorgesehenen Werkzeugkonfiguration zuverlässig verarbeitet werden können.
Vor der Serienfreigabe empfiehlt sich ein Versuch mit dem tatsächlichen Produktionsmaterial. Dabei sollten insbesondere die Schnittkante, die Position der Cordlage, die Abmessungen und das Verhalten bei der anschließenden Verbindung oder Montage überprüft werden.
Die Versuche sollten unter realistischen Produktionsbedingungen stattfinden. Dazu gehören die vorgesehene Fördergeschwindigkeit, typische Materialschwankungen und die erwartete Werkzeugstandzeit.
4. Technische Textilien und Verbundwerkstoffe präzise schneiden
Technische Textilien kommen unter anderem in Fahrzeugen, industriellen Filtern, Schutzsystemen, der Fördertechnik und in Verstärkungsstrukturen zum Einsatz. Sie können aus verschiedenen Fasertypen, Beschichtungen, Vlieslagen oder mehreren miteinander verbundenen Schichten bestehen.
Beim Schneiden können Fasern ausfransen, sich verschieben oder an der Kante ungleichmäßig zurückbleiben. Bei beschichteten Materialien muss zusätzlich verhindert werden, dass die Beschichtung unzulässig beschädigt oder verändert wird.
Das Ultraschallschneiden technischer Textilien kann bei geeigneten Werkstoffen helfen, die Schnittkante zu verbessern und lose Fasern zu reduzieren. Die tatsächliche Wirkung hängt unter anderem von Faserart, Flächengewicht, Beschichtung, Lagenzahl und Schnittgeschwindigkeit ab.
Vliesstoffe, Gewebe und beschichtete Materialien
Bei Vliesstoffen steht häufig eine gleichmäßige Schnittkante ohne lose Fasern im Vordergrund. Bei gewebten Materialien sind dagegen Fadenverschiebungen und Ausfransungen wichtige Qualitätsmerkmale.
Beschichtete Funktionstextilien stellen zusätzliche Anforderungen: Neben der Kantenqualität muss auch die Unversehrtheit der Beschichtung berücksichtigt werden.
Deshalb sollten die Qualitätsanforderungen vor dem Versuch klar definiert werden. Je nach Anwendung kann es erforderlich sein, sowohl die Ober- als auch die Unterseite des Werkstücks zu prüfen. Außerdem sollte kontrolliert werden, ob sich die Kante nach dem Schneiden aufrollt, ausdehnt oder unter Zugbelastung verändert.
Faserverstärkte Verbundwerkstoffe
Bei Verbundwerkstoffen werden Fasern oder andere Verstärkungselemente mit einer Matrix kombiniert. Beispiele sind glasfaser- oder kohlenstofffaserverstärkte Polymere.
Die Bearbeitung solcher Materialien ist anspruchsvoll, weil die Eigenschaften richtungsabhängig sein können und mechanische Belastungen die Verbindung zwischen Faser und Matrix beeinträchtigen können.
Das Ultraschallschneiden von Verbundwerkstoffen muss daher besonders sorgfältig bewertet werden. Bei flexiblen oder dünnen Verbundlagen kann eine geeignete Schneidkonfiguration helfen, die Werkstückverformung während des Trennens zu begrenzen. Bei dickeren oder stark abrasiven Materialien müssen dagegen Werkzeugverschleiß, Schnittkräfte und mögliche Schäden an den Verstärkungsfasern besonders genau geprüft werden.
Ergebnisse aus anderen ultraschallunterstützten Bearbeitungsverfahren lassen sich nicht ohne Weiteres auf ein Ultraschall-Schneidmesser übertragen. Ein Versuch mit repräsentativen Werkstücken bleibt deshalb unerlässlich.
Unterschiedliche Materialien erfordern unterschiedliche Parameter
Ein System, das bei einer weichen Gummimischung gute Ergebnisse liefert, ist nicht automatisch für beschichtete Gewebe oder faserverstärkte Verbundwerkstoffe geeignet.
Elastizität, Materialdicke, Reibungsverhalten, Faserrichtung und Wärmeempfindlichkeit beeinflussen die Prozessauslegung. Für eine fundierte Bewertung sollten daher Materialdaten, Lagenaufbau und geforderte Schnittqualität dokumentiert werden.
Die Parameterentwicklung sollte nicht nur auf einer einzelnen Probe beruhen, sondern auch typische Schwankungen innerhalb einer Materialcharge berücksichtigen.
5. Welche Prozessparameter bestimmen die Schnittqualität?
Eine hohe Generatorleistung allein sagt wenig darüber aus, ob ein Werkstück sauber getrennt wird. Entscheidend ist, wie die Schwingungsenergie mit Werkstoff, Werkzeug und Vorschub zusammenwirkt.
Amplitude und Frequenz
Die Amplitude beeinflusst die Bewegung der Schneidkante. Bei zu geringer Amplitude kann die gewünschte Trennwirkung ausbleiben. Bei zu hoher Amplitude können zusätzliche Erwärmung, Oberflächenveränderungen oder erhöhte Werkzeugbelastungen auftreten.
Auch die Frequenz muss auf die Anwendung abgestimmt werden. Unterschiedliche Frequenzen können mit unterschiedlichen Werkzeugabmessungen und Systemkonfigurationen verbunden sein.
MagnTek gibt für sein Ultraschall-Schneidsystem Arbeitsfrequenzen von 20 kHz und 40 kHz an. Welche Variante für eine konkrete Anwendung geeignet ist, sollte anhand des Werkstücks und der geforderten Schnittqualität bewertet werden. Eine Frequenz ist nicht für alle Materialien gleichermaßen optimal.
Vorschub und Werkzeugkontakt
Die Schnittgeschwindigkeit beeinflusst, wie lange das Messer mit dem Material in Kontakt steht. Ein zu hoher Vorschub kann bei anspruchsvollen Werkstoffen zu unvollständiger Trennung oder unregelmäßigen Schnittkanten führen. Ein zu niedriger Vorschub kann die Produktivität verringern und unter bestimmten Bedingungen die thermische Belastung erhöhen.
Ebenso wichtig ist die Werkstückauflage. Flexible Gummistreifen, dünne Folien und textile Lagen benötigen eine andere Unterstützung als steifere Verbundplatten.
Die Führung muss das Werkstück stabilisieren, ohne es übermäßig zu verformen. Bei automatisierten Anwendungen sollten Position und Anpressbedingungen während des gesamten Schnitts reproduzierbar bleiben.
Schnittqualität messbar machen
Für eine belastbare Qualitätskontrolle sollten konkrete Kriterien festgelegt werden. Dazu können gehören:
- Maßhaltigkeit und Wiederholgenauigkeit der Schnittlänge
- Ausfransungen, Gratbildung und sichtbare Materialbeschädigungen
- Verschiebung oder Beschädigung eingebetteter Verstärkungsfasern
- Materialanhaftungen am Schneidmesser
- Temperatur- und Oberflächenveränderungen
- Werkzeugverschleiß und Prozessstabilität über längere Laufzeiten
Die Bewertung sollte unter realistischen Produktionsbedingungen erfolgen. Mehrere Materialchargen, unterschiedliche Werkstückdicken und die geplante Schnittgeschwindigkeit helfen dabei, die Prozesssicherheit einzuschätzen.
6. Wie lässt sich Ultraschallschneiden in Produktionslinien integrieren?
In industriellen Fertigungsumgebungen wird das Schneiden häufig mit Materialzuführung, Positionierung, Transport, Inspektion oder nachfolgenden Bearbeitungsschritten kombiniert. Das Schneidsystem muss deshalb nicht nur zum Werkstoff, sondern auch zum gesamten Produktionsablauf passen.
Ein industrielles Ultraschall-Schneidgerät kann je nach Anforderung für manuelle Arbeitsplätze, halbautomatische Anlagen oder automatisierte Produktionslinien ausgelegt werden. Bei komplexeren Aufgaben kann das Schneidwerkzeug in eine Maschinensteuerung oder ein Robotersystem integriert werden.
Die konkrete Umsetzung hängt von der gewünschten Bewegungsbahn, dem Werkstückhandling und den Sicherheitsanforderungen ab.
Quer-, Längs- und Konturschnitte
Bei standardisierten Streifen reichen häufig gerade Quer- oder Längsschnitte aus. Für komplexere Geometrien können definierte Konturbewegungen oder mehrere synchronisierte Schneidpositionen erforderlich sein.
Solche Anwendungen stellen zusätzliche Anforderungen an die mechanische Führung, die Wiederholgenauigkeit und die Abstimmung der Ultraschallparameter.
Wenn mehrere Materialtypen oder Produktvarianten verarbeitet werden, können schnell wechselbare Werkzeuge und gespeicherte Parametersätze die Umrüstung erleichtern. Voraussetzung ist, dass die jeweiligen Einstellungen validiert und gegen unbeabsichtigte Änderungen abgesichert werden.
Durchsatz und Betriebskosten
Die Wirtschaftlichkeit eines Schneidsystems lässt sich nicht allein anhand der Zykluszeit beurteilen. Auch Ausschuss, Nacharbeit, Messerwechsel, Reinigungsaufwand und ungeplante Stillstände beeinflussen die Gesamtkosten.
Für die Investitionsbewertung sollten daher mehrere Kennzahlen betrachtet werden:
- Teile pro Stunde
- Ausschussquote und Nacharbeitsaufwand
- Werkzeugstandzeit
- Umrüst- und Reinigungszeit
- Aufwand für Qualitätsprüfungen
- Prozessstabilität bei längeren Produktionsläufen
Wenn das Ultraschallschneiden eine bessere Schnittkante ermöglicht, können nachfolgende Prozessschritte vereinfacht werden. Ob sich daraus ein wirtschaftlicher Vorteil ergibt, sollte anhand der tatsächlichen Fertigungskosten nachgewiesen werden.
7. Wie konfiguriert MagnTek ein Ultraschall-Schneidsystem für individuelle Anwendungen?
Die Anforderungen unterscheiden sich erheblich zwischen Reifengummi, technischen Textilien und faserverstärkten Werkstoffen. MagnTek bietet ein industrielles Ultraschall-Schneidgerät an, das laut Produktinformationen für Anwendungen mit Gummi, Reifencord, Verbundwerkstoffen, Vliesstoffen, Textilien, Folien und weiteren technischen Materialien vorgesehen ist.
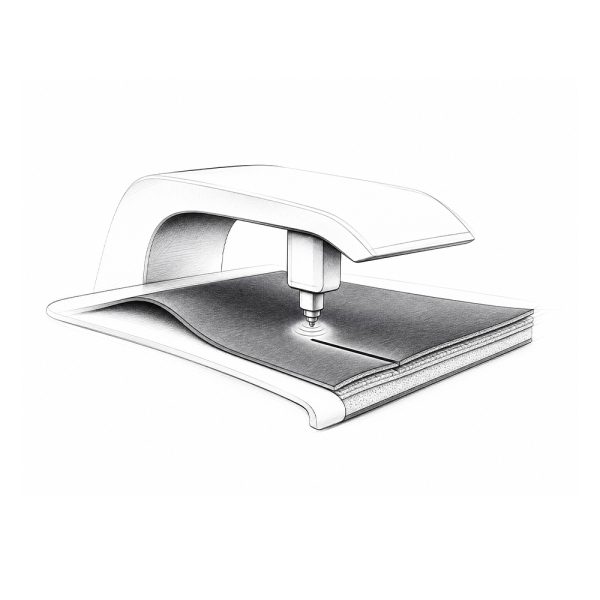
Zu den angegebenen Systemmerkmalen gehören:
- Arbeitsfrequenzen von 20 kHz und 40 kHz
- Generatorleistung von bis zu 2.400 W
- Automatische Frequenzsuche und Resonanznachführung
- Amplitudenregelung
- Unterschiedliche Booster-Übersetzungsverhältnisse
- Kundenspezifische Schneidmesser
- Vorgesehene Integration in automatisierte Produktionslinien und Robotersysteme
Ob diese Funktionen für eine bestimmte Anwendung ausreichen, muss anhand der konkreten Prozessanforderungen geprüft werden.
Anpassung an Werkstoff und Schnittgeometrie
Die Messergeometrie kann beispielsweise an Materialdicke, Schnittposition und Werkstückführung angepasst werden. Für Reifengummikomponenten können andere Werkzeuge erforderlich sein als für dünne Folien oder technische Textilien.
Bei Elastomeren sollten zunächst Gummimischung, Materialdicke, Schnittlinie und geforderte Kantenqualität definiert werden. Bei faserverstärkten Materialien kommen Faserrichtung, Lagenaufbau und die zulässige Beschädigung der Verstärkung hinzu.
Für OEMs und Maschinenbauer sind außerdem die mechanischen Schnittstellen, der Bewegungsablauf, die Steuerung und die erforderlichen Sicherheitsfunktionen frühzeitig zu klären. Bei Mehrpunkt- oder Konturanwendungen muss zusätzlich geprüft werden, ob die geplante Synchronisierung mit dem gewünschten Prozessfenster vereinbar ist.
Von der Anforderung zur Prozessvalidierung
Eine sinnvolle Systemauswahl beginnt mit konkreten Fertigungsdaten statt einer pauschalen Auswahl nach Leistung.
Für eine erste technische Bewertung sollten Unternehmen nach Möglichkeit folgende Angaben bereitstellen:
- Materialtyp und Materialzusammensetzung
- Materialdicke und Lagenaufbau
- Schnittgeometrie: längs, quer oder Kontur
- Gewünschte Schnittqualität und zulässige Materialveränderungen
- Erforderliche Taktzeit oder Fördergeschwindigkeit
- Manuelle, halbautomatische oder automatisierte Verarbeitung
- Besondere Anforderungen an die Werkzeugstandzeit
Auf dieser Grundlage lässt sich die passende Konfiguration eingrenzen. Anschließend sollten Schnittversuche zeigen, ob die gewünschte Kantenqualität und Maßhaltigkeit unter realistischen Bedingungen erreichbar sind.
Dabei sollten auch die Stabilität über längere Laufzeiten und der Einfluss von Materialschwankungen berücksichtigt werden. So werden technische Systemdaten mit überprüfbaren Fertigungsergebnissen verknüpft.
Sie möchten Gummi, Reifencord oder technische Materialien mit Ultraschall schneiden? Teilen Sie MagnTek die Materialdaten, die gewünschte Schnittgeometrie und Ihre Qualitätsanforderungen mit. Auf dieser Grundlage lässt sich prüfen, welche System- und Werkzeugkonfiguration für Ihre Anwendung infrage kommt.
8. Häufige Fragen zum industriellen Ultraschallschneiden
Welche Materialien lassen sich mit Ultraschall schneiden?
Ein industrielles Ultraschall-Schneidgerät kann je nach Ausführung für Gummi, Reifencord, technische Textilien, Vliesstoffe, Folien und ausgewählte Verbundwerkstoffe eingesetzt werden. Ob ein bestimmtes Material geeignet ist, sollte durch Versuche mit repräsentativen Werkstücken bestätigt werden.
Welche Vorteile bietet das Ultraschallschneiden von Gummi?
Unter geeigneten Bedingungen kann Ultraschallschneiden den Schneidwiderstand und die Materialverschiebung reduzieren. Saubere Schnittkanten und eine bessere Maßhaltigkeit sind mögliche Vorteile. Die tatsächliche Verbesserung hängt von der Gummimischung, der Werkzeugauslegung und den Prozessparametern ab.
Ist Ultraschallschneiden für technische Textilien geeignet?
Bei geeigneten Geweben, Vliesstoffen und beschichteten Materialien kann Ultraschallschneiden dazu beitragen, Ausfransungen zu reduzieren. Gleichzeitig muss sichergestellt werden, dass Fasern und Beschichtungen nicht unzulässig beschädigt werden.
Können Verbundwerkstoffe mit Ultraschall getrennt werden?
Das Ultraschallschneiden ist für bestimmte Verbundwerkstoffe und Materialaufbauten möglich. Bei faserverstärkten Werkstoffen müssen insbesondere Faserrichtung, Lagenstruktur, Werkzeugverschleiß und mögliche Schäden an der Verstärkung geprüft werden.
Worauf kommt es beim Ultraschallschneiden von Reifencord an?
Messergeometrie, Materialauflage und Schnittbahn müssen auf den Aufbau der cordverstärkten Gummikomponente abgestimmt sein. Die Lage der Verstärkung, die Schnittkante und die Maßhaltigkeit sollten vor der Serienfreigabe kontrolliert werden.
Wie wird ein industrielles Ultraschall-Schneidsystem für Elastomere ausgelegt?
Wichtige Ausgangsgrößen sind Materialhärte, Dicke, Schnittgeometrie, Werkzeugausführung und Produktionsgeschwindigkeit. Eine Validierung mit realem Produktionsmaterial ist sinnvoll, bevor die endgültige Konfiguration festgelegt wird.
Fazit: Ultraschallschneiden an die Anwendung anpassen
Ultraschallschneiden kann bei anspruchsvollen industriellen Materialien eine präzise und gut automatisierbare Alternative zu konventionellen Schneidverfahren sein. Besonders bei elastischen Gummikomponenten, Reifencord und ausgewählten technischen Textilien können geringere Schnittkräfte, reduzierte Materialverschiebungen und saubere Schnittkanten wichtige Vorteile darstellen.
Die Wahl eines industriellen Ultraschall-Schneidgeräts sollte dennoch immer auf der konkreten Anwendung beruhen. Frequenz, Amplitude, Messergeometrie, Werkstückauflage und Vorschub müssen gemeinsam bewertet werden.
Mit einer anwendungsspezifischen Werkzeugkonfiguration und systematischen Schnittversuchen können Unternehmen die Grundlage für reproduzierbare Schnittqualität und einen wirtschaftlichen Produktionsablauf schaffen.
MagnTek unterstützt die Bewertung industrieller Ultraschall-Schneidanwendungen mit konfigurierbaren Schneidsystemen und kundenspezifischen Schneidmessern. Entscheidend ist, ob die vorgesehene Konfiguration die tatsächlichen Material- und Qualitätsanforderungen Ihres Fertigungsprozesses erfüllt.
Quellen und weiterführende Literatur
[1] European Patent Office, Method and apparatus for cutting elastomeric materials, EP1262288B1. Die Patentschrift beschreibt die Werkzeugführung und den Schnitt cordverstärkter Elastomerstreifen.
https://patents.google.com/patent/EP1262288B1/en
[2] Rogale, D.; Dragčević, Z. (2002), Techniques of Making-up Technical Textiles, Tekstil, 51(2), 64–77. Überblick über Verarbeitungstechniken technischer Textilien einschließlich Ultraschalltechnologien.
https://tekstil.hist.hr/index.php/tekstil/article/view/2555
[3] Wang, T. et al. (2025), Ultrasonic vibration-assisted machining in aerospace composite materials: Principle, technology, challenges, Composites Part A: Applied Science and Manufacturing, 199, 109250.
https://doi.org/10.1016/j.compositesa.2025.109250
[4] Khan, A. et al. (2026), Ultrasound machining of composites: a review, in: Advanced Cutting and Machining Processes for Composites and Biocomposites, S. 73–88. Überblick über Ultraschallbearbeitung von Verbundwerkstoffen und die Bedeutung von Prozessparametern.
https://doi.org/10.1016/B978-0-443-23705-8.00013-X