Flexible Kabelverbindungen müssen elektrisch zuverlässig, mechanisch belastbar und reproduzierbar herstellbar sein. Das gilt für Kabelbäume in der Automobilindustrie ebenso wie für Leitungen in Motorrädern und Elektrogeräten. Gleichzeitig unterscheiden sich die Anforderungen je nach Leiterquerschnitt, Litzenaufbau, Werkstoff und Verbindungskonfiguration.
Die KSM Mehrzweck-Kabelschweißanlage von MagnTek wurde für das Ultraschallschweißen unterschiedlicher Kabelverbindungen entwickelt. Sie unterstützt unter anderem Kupfer-Kupfer- und Kupfer-Aluminium-Verbindungen sowie In-line- und Pig-tail-Konfigurationen.
Für Fertigungsingenieure, Produktionsleiter und technische Einkäufer sind dabei mehrere Fragen entscheidend: Welche Kabeltypen lassen sich verarbeiten? Welche Prozessparameter beeinflussen die Verbindungsqualität? Und wie kann eine gleichbleibende Qualität im Serienbetrieb sichergestellt werden?
Wie funktioniert das Ultraschallschweißen flexibler Kabelverbindungen?
Beim Ultraschallschweißen werden metallische Leiter durch hochfrequente mechanische Schwingungen und eine definierte Anpresskraft miteinander verbunden. Die Relativbewegung an den Kontaktflächen unterstützt das Aufbrechen von Oberflächenfilmen und ermöglicht einen engen Kontakt zwischen den Metalloberflächen.
Die Verbindung entsteht im Festkörperzustand. Anders als beim klassischen Schmelzschweißen müssen die Grundwerkstoffe dabei nicht vollständig aufgeschmolzen werden. Das Verfahren eignet sich besonders für flexible Leiter, bei denen mehrere dünne Einzeldrähte gemeinsam gefügt werden.
Für ein zuverlässiges Ergebnis müssen Werkzeuggeometrie, Leiterpositionierung und Prozessparameter aufeinander abgestimmt sein. Die internationale Norm IEC 60352-9:2024 behandelt ultraschallgeschweißte Verbindungen mit flexiblen Kupfer- und Aluminiumleitern und beschreibt entsprechende Anforderungen und Prüfverfahren [1].
Die Norm nennt Leiterquerschnitte von 0,08 mm² bis 160 mm² als Teil ihres Anwendungsbereichs. Diese Angaben beschreiben jedoch den Geltungsbereich der Norm und nicht automatisch den Arbeitsbereich einer bestimmten Maschine.
Bei der Auswahl einer Kabelschweißanlage kommt es deshalb nicht allein auf die Ultraschallfrequenz an. Entscheidend ist, ob Schweißwerkzeug, Anpressbedingungen, Amplitude und Steuerung zur jeweiligen Verbindung passen. Ebenso wichtig sind reproduzierbare Einstellungen und eine nachvollziehbare Dokumentation der Prüfergebnisse.
Kupfer- und Aluminiumleitungen: Was ist beim Schweißprozess zu beachten?
Kupfer und Aluminium unterscheiden sich hinsichtlich ihrer mechanischen Eigenschaften, ihrer elektrischen Leitfähigkeit und ihres Oberflächenverhaltens. Diese Unterschiede wirken sich unmittelbar auf die Prozessentwicklung aus.
Einstellungen, die für eine bestimmte Kupferleitung geeignet sind, können daher nicht ohne vorherige Prüfung auf andere Leiter oder Materialkombinationen übertragen werden.
Beim Ultraschallschweißen von Kupfer- und Aluminiumleitungen müssen insbesondere folgende Faktoren gemeinsam betrachtet werden:
- Werkstoff: Kupfer, Aluminium oder eine Kombination beider Materialien.
- Leiterquerschnitt: Der Querschnitt beeinflusst die erforderliche Verdichtung und die Prozessauslegung.
- Litzenstruktur: Litzenzahl und Einzeldrahtdurchmesser wirken sich auf die Kontaktbildung aus.
- Oberflächenzustand: Oxidschichten und andere Oberflächenfilme können den Schweißprozess beeinflussen.
- Verbindungsgeometrie: Die Anordnung der Leiter muss zum Werkzeug und zur vorgesehenen Schweißzone passen.
Ziel ist eine zuverlässige Verbindung, ohne die Leiter übermäßig zu verformen oder einzelne Drähte zu beschädigen.
Eine 2023 veröffentlichte Studie zum Ultraschallschweißen von Kupferdrahtbündeln mit einer Aluminiumlegierung berichtet für die untersuchte Versuchsanordnung eine maximale Verbindungsfestigkeit von 719 N [2]. Dieser Wert ist kein allgemeiner Kennwert für Kabelschweißmaschinen. Er verdeutlicht vielmehr, wie stark die erreichbare Festigkeit von Werkstoffen, Versuchsbedingungen und Prozessparametern abhängt.
Für die industrielle Anwendung empfiehlt es sich deshalb, repräsentative Musterteile zu verschweißen und anschließend mechanische sowie elektrische Prüfungen durchzuführen. Je nach Einsatzgebiet können zusätzlich Temperaturwechsel-, Vibrations- oder Alterungsprüfungen erforderlich sein.
Ein Wechsel des Werkstoffs, Leiterquerschnitts, Litzenaufbaus oder der Abisolierlänge sollte als technische Änderung behandelt und entsprechend überprüft werden.
Kabelbaum-Spleißen für Automotive-Anwendungen: Wie lässt sich die Qualität kontrollieren?
In Fahrzeugen verbinden Kabelbäume Sensoren, Steuergeräte, Aktoren und elektrische Verbraucher. Spleißverbindungen führen mehrere Leiter zusammen oder stellen Abzweigungen innerhalb eines Kabelbaums her.
Diese Verbindungen müssen nicht nur die elektrische Funktion erfüllen, sondern auch den mechanischen und thermischen Belastungen am jeweiligen Einbauort standhalten.
Beim Kabelbaum-Spleißen für Automotive-Anwendungen ist eine reproduzierbare Leiterpositionierung besonders wichtig. Alle Leiter müssen vollständig und korrekt in der vorgesehenen Schweißzone liegen. Eine ungleichmäßige Anordnung kann die Verdichtung beeinflussen und zu unterschiedlichen Verbindungsergebnissen führen.
Die KSM von MagnTek ist laut Hersteller für Kabelverbindungen in Automobilen, Motorrädern und Elektrogeräten vorgesehen. Der angegebene schweißbare Leiterquerschnitt liegt zwischen 0,5 und 25 mm². Ob eine konkrete Verbindung innerhalb dieses Bereichs zuverlässig verarbeitet werden kann, hängt zusätzlich von Werkstoff, Litzenaufbau und Geometrie ab.
Für die Prozessfreigabe sollten Unternehmen klare Qualitätsmerkmale definieren. Dazu gehören beispielsweise:
- Mechanische Festigkeit beziehungsweise Auszugskraft entsprechend der Anwendung.
- Elektrische Messwerte, sofern diese für die Verbindung vorgeschrieben sind.
- Sichtkriterien für Form, Verdichtung und mögliche Drahtbeschädigungen.
- Prüfintervalle, Stichprobenumfang und Freigaberegeln.
- Vorgehensweisen bei Material-, Werkzeug- oder Parameterwechseln.
Eine nachvollziehbare Prozessdokumentation erleichtert außerdem die Analyse möglicher Abweichungen. Laut Produktbeschreibung verfügt die KSM über eine statistische Schweißauswertung und Logdateien zur Datenrückverfolgbarkeit.
Welche Daten konkret gespeichert und exportiert werden können, sollte vor der Integration in ein bestehendes Qualitätssystem geklärt werden. Die Dokumentation ersetzt keine Prüfung der Verbindung, unterstützt aber die Ursachenanalyse bei schwankender Zugfestigkeit oder auffälligen elektrischen Messwerten.
In-line- und Pig-tail-Verbindungen: Welche Konfiguration ist die richtige?
Je nach Kabelbaumdesign und Anwendung kommen unterschiedliche Verbindungskonfigurationen zum Einsatz.
In-line-Verbindungen
Bei einer In-line-Verbindung werden die Leiter typischerweise in einer linearen Anordnung miteinander verbunden. Eine korrekte Ausrichtung der Leiterenden ist dabei besonders wichtig, damit alle Leiter gleichmäßig in der vorgesehenen Schweißzone liegen.
Pig-tail-Verbindungen
Bei einer Pig-tail-Verbindung werden mehrere Leiterenden zusammengeführt und zu einer kompakten Verbindungsstelle verschweißt. Hier kommt es insbesondere darauf an, dass die einzelnen Leiter gleichmäßig angeordnet und gemeinsam erfasst werden.
Die KSM unterstützt laut MagnTek beide Konfigurationen. Dennoch sollte jede relevante Verbindung anhand repräsentativer Musterteile geprüft werden – insbesondere dann, wenn sich Leiterzahl, Querschnitt oder Werkstoff unterscheiden.
Bei der Auswahl zwischen In-line- und Pig-tail-Verbindungen zählt nicht allein die technische Schweißbarkeit. Auch Biegeradien, Zugentlastung, Montagezugang und Platzbedarf im fertigen Produkt müssen berücksichtigt werden.
Eine Verbindung, die sich gut verschweißen lässt, ist nicht automatisch für jede Einbausituation geeignet. Deshalb sollten Konstruktion, Fertigung und Qualitätssicherung frühzeitig zusammenarbeiten: Die Konstruktion definiert die Einbaubedingungen, die Fertigung bewertet die Prozessumsetzung und die Qualitätssicherung legt die notwendigen Prüfmerkmale fest.
Ultraschallschweißen von Litzenleitern: Warum ist die Positionierung so wichtig?
Litzenleiter bestehen aus mehreren dünnen Einzeldrähten. Sie werden überall dort eingesetzt, wo elektrische Leitfähigkeit und Flexibilität miteinander kombiniert werden müssen.
Die Vielzahl der Einzeldrähte macht die Positionierung und Verdichtung zu wichtigen Prozessschritten. Beim Ultraschallschweißen müssen die Drähte vollständig in der vorgesehenen Zone erfasst und gleichmäßig miteinander verbunden werden.
Das Ergebnis wird unter anderem von folgenden Faktoren beeinflusst:
- Leiteraufbau: Querschnitt, Litzenzahl und Einzeldrahtdurchmesser.
- Werkstoff und Oberfläche: Kupfer, Aluminium sowie verzinnte oder anderweitig beschichtete Leiter.
- Werkzeugkontakt: Geeignete Werkzeuggeometrie und stabile Fixierung.
- Prozessfenster: Abgestimmte Amplitude, Schweißzeit beziehungsweise Energie und Anpressbedingungen.
Laut MagnTek ist die KSM für unterschiedliche Leiterkonfigurationen vorgesehen. Dazu zählen unter anderem Einzelader-zu-Mehrdraht-Verbindungen, Geflechtleiter und verzinnte Leiter.
Diese Anwendungsbreite ist insbesondere für Fertigungsbetriebe interessant, die mehrere Kabeltypen oder unterschiedliche Produktvarianten verarbeiten. Sie bedeutet jedoch nicht, dass alle Varianten mit identischen Einstellungen verschweißt werden können.
Auch die Vorbereitung der Leiterenden spielt eine Rolle. Veränderungen der Abisolierlänge, beschädigte Litzen oder Verschmutzungen können die Prozessstabilität beeinträchtigen.
Die Prüfstrategie sollte deshalb zur jeweiligen Anwendung passen. Je nach Qualitätsanforderung können Sichtprüfungen, mechanische Festigkeitsprüfungen und elektrische Messungen miteinander kombiniert werden.
Kabelverbindungen für Elektrogeräte und Motorräder fertigen
Kabelverbindungen in Elektrogeräten und Motorrädern unterscheiden sich hinsichtlich Leiterart, Einbauraum, Produktionsmenge und Belastungsprofil.
Bei Elektrogeräten können kompakte Baugruppen und begrenzte Montageflächen entscheidend sein. Bei Motorrädern müssen zusätzlich die mechanischen und umgebungsbedingten Belastungen am jeweiligen Einbauort berücksichtigt werden.
Die KSM arbeitet laut MagnTek mit einer Ultraschallfrequenz von 20 kHz. Der Hersteller nennt einen Amplituden-Einstellbereich von 50 bis 100 Prozent sowie einen Zeit- und einen Energiemodus. Die angegebenen Abmessungen des Maschinenrahmens betragen 470 × 209 × 186 mm.
Diese technischen Daten bieten eine erste Orientierung bei der Bewertung der Anlage. Die tatsächliche Eignung muss jedoch anhand der vorgesehenen Werkstücke und Produktionsbedingungen geprüft werden.
Bei häufig wechselnden Produktvarianten empfiehlt es sich, die jeweiligen Einstellungen den entsprechenden Kabeltypen zuzuordnen. Nach einem Material- oder Produktwechsel sollte außerdem festgelegt sein, wann eine Kontrollprüfung erforderlich ist.
Auch die Produktionsmenge beeinflusst die Anforderungen an den Arbeitsplatz. Bei kleinen Losgrößen stehen eine übersichtliche Bedienung und flexible Variantenwechsel im Vordergrund. Bei größeren Stückzahlen gewinnen dagegen Materialzuführung, gleichbleibende Positionierung, kurze Zykluszeiten und die Integration in den Produktionsfluss an Bedeutung.
Welche Prozessparameter bestimmen die Qualität einer Ultraschallverbindung?
Die Qualität einer Ultraschallverbindung hängt vom Zusammenspiel mehrerer Prozessparameter ab. Zu den wichtigsten gehören:
- Amplitude: Beeinflusst die Relativbewegung an den Kontaktflächen.
- Schweißzeit beziehungsweise Energie: Bestimmt die Dauer oder den Umfang der Prozesseinwirkung.
- Anpressbedingungen: Beeinflussen den Kontakt zwischen den Leitern und den Werkzeugen.
- Werkzeuggeometrie: Bestimmt, wie die Leiter während des Schweißvorgangs erfasst und verdichtet werden.
- Leiterpositionierung: Beeinflusst, ob alle Einzeldrähte gleichmäßig in der Schweißzone liegen.
Eine Veränderung einzelner Parameter kann sich auf die Wirkung der übrigen Größen auswirken. Deshalb sollte die Prozessentwicklung systematisch erfolgen.
Die KSM bietet laut MagnTek sowohl einen Zeitmodus als auch einen Energiemodus. Welcher Modus für eine konkrete Verbindung geeignet ist, sollte durch Versuche festgestellt werden. Weder ein zeitgesteuerter noch ein energiebezogener Prozess ist grundsätzlich für alle Werkstoffe und Leitergeometrien überlegen.
Für eine strukturierte Prozessentwicklung empfiehlt sich folgender Ablauf:
- Ausgangszustand dokumentieren: Werkstoff, Querschnitt, Litzenaufbau und Verbindungskonfiguration erfassen.
- Parameter systematisch prüfen: Geeignete Einstellungen innerhalb des technisch zulässigen Bereichs variieren.
- Verbindungen bewerten: Sichtprüfungen sowie passende mechanische und elektrische Prüfungen durchführen.
- Freigabefenster festlegen: Akzeptanzkriterien und zulässige Parameterbereiche dokumentieren.
- Prozessstabilität überprüfen: Wiederholungsversuche durchführen und die Ergebnisse vergleichen.
Wissenschaftliche Untersuchungen zum Ultraschallschweißen von Kupfer und Aluminium zeigen ebenfalls, dass Prozessparameter, Verbindungsstruktur und Qualitätskontrolle eng miteinander zusammenhängen [2][3].
Neben der Parametrierung müssen Unternehmen mögliche Fehlerquellen berücksichtigen. Dazu zählen falsch positionierte Leiter, beschädigte Litzen, veränderte Abisolierlängen, Verschmutzungen und Werkzeugverschleiß.
Solche Abweichungen lassen sich nicht allein durch eine Anpassung der Schweißenergie beheben. Prozesskontrolle, Materialbereitstellung und Werkzeugpflege müssen deshalb gemeinsam betrachtet werden.
Wie unterstützt MagnTek bei der Auswahl einer passenden KSM-Konfiguration?
Bei der Auswahl einer KSM Mehrzweck-Kabelschweißanlage müssen die Anforderungen des Werkstücks und die technischen Möglichkeiten der Maschine zusammenpassen.
Für eine erste technische Bewertung sind insbesondere folgende Angaben hilfreich:
- Leiterwerkstoff und Leiterquerschnitt.
- Anzahl und Aufbau der Einzeldrähte.
- Abisolierlänge und gewünschte Verbindungsgeometrie.
- Produktionsmenge und geplanter Fertigungsablauf.
- Anforderungen an elektrische Werte, mechanische Festigkeit und Sichtprüfung.
- Platzverhältnisse und möglicher Automatisierungsbedarf.
Anhand dieser Informationen lässt sich die Eignung der Anlage zunächst einschätzen. Schweißversuche mit realen Werkstücken helfen anschließend, die Prozessparameter und Qualitätskriterien vor der Serienfreigabe abzustimmen.
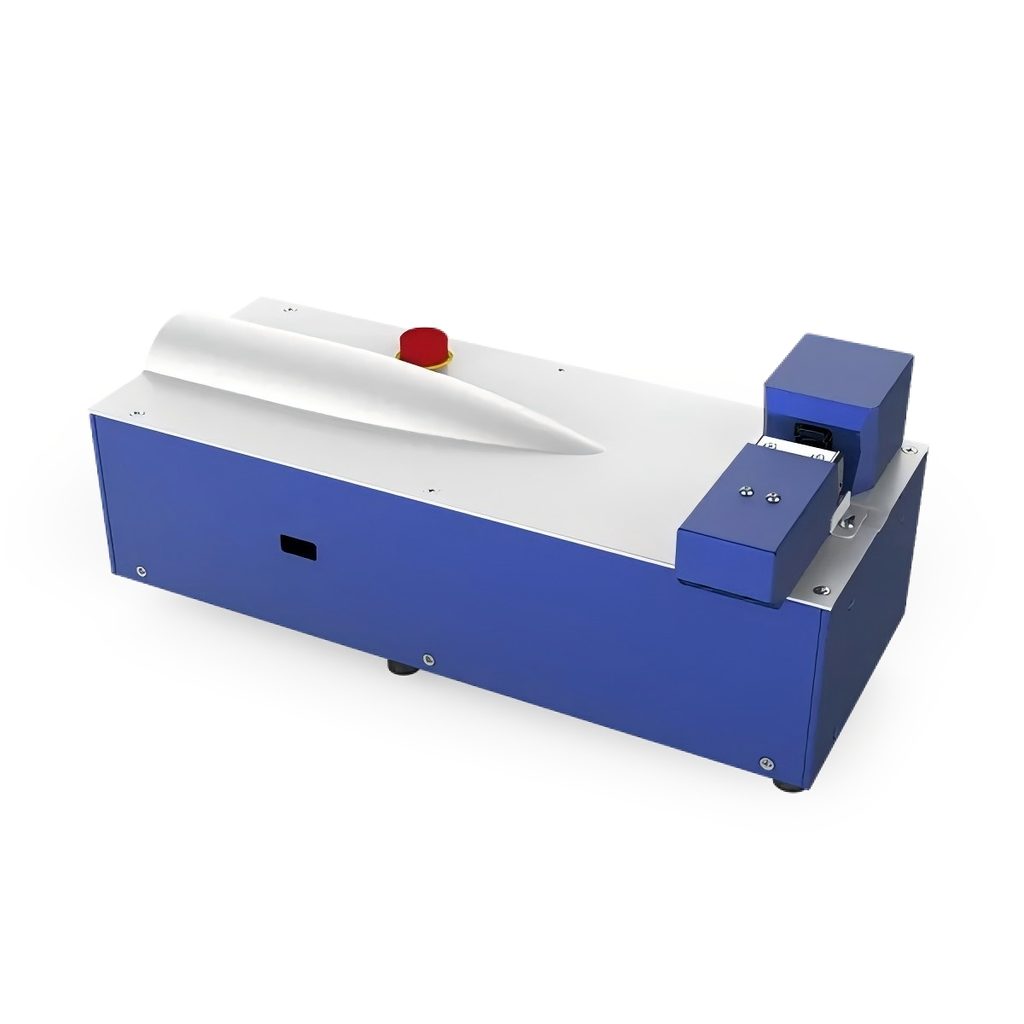
KSM Mehrzweck-Kabelschweißanlage von MagnTek
Die KSM-Ultraschall-Kabelschweißmaschine von MagnTek ist für unterschiedliche Kabelverbindungsaufgaben in der Automobilindustrie, bei Motorrädern und in der Herstellung von Elektrogeräten ausgelegt.
Zu den vom Hersteller angegebenen technischen Merkmalen gehören:
- Ultraschallfrequenz: 20 kHz.
- Schweißbarer Leiterquerschnitt: 0,5–25 mm².
- Amplitudeneinstellung: 50–100 %.
- Zeitmodus und Energiemodus.
- Unterstützung von Kupfer-Kupfer- und Kupfer-Aluminium-Verbindungen.
- Unterstützung von In-line- und Pig-tail-Konfigurationen.
- Statistische Schweißauswertung und Logdateien zur Prozessdokumentation.
Ob die KSM für eine konkrete Fertigungsaufgabe geeignet ist, sollte anhand der Werkstückmuster, Qualitätsanforderungen und Produktionsbedingungen geprüft werden.
Bei mehreren Kabelvarianten oder geplanten Automatisierungsschritten empfiehlt sich eine frühzeitige technische Abstimmung mit MagnTek.
Häufig gestellte Fragen zur KSM Mehrzweck-Kabelschweißanlage
Welche Leiterquerschnitte kann die KSM verarbeiten?
MagnTek gibt einen schweißbaren Leiterquerschnitt von 0,5 bis 25 mm² an. Ob eine konkrete Verbindung zuverlässig gefertigt werden kann, hängt zusätzlich von Werkstoff, Litzenaufbau und Geometrie ab.
Kann die Maschine Kupfer- und Aluminiumleiter verbinden?
Ja. Laut Produktbeschreibung unterstützt die KSM Kupfer-Kupfer- und Kupfer-Aluminium-Verbindungen. Die Prozessparameter und Prüfkriterien müssen für die jeweilige Materialkombination festgelegt werden.
Unterstützt die KSM unterschiedliche Spleißgeometrien?
Ja. Laut Hersteller unterstützt die Anlage sowohl In-line- als auch Pig-tail-Konfigurationen. Jede relevante Verbindung sollte anhand repräsentativer Musterteile geprüft werden.
Ist die KSM für Litzenleiter geeignet?
Die Anlage ist laut MagnTek für unterschiedliche Leiterkonfigurationen vorgesehen, darunter Einzelader-zu-Mehrdraht-Verbindungen, Geflechtleiter und verzinnte Leiter. Die konkrete Eignung sollte für den jeweiligen Leiteraufbau getestet werden.
Welche Prüfungen sind für die Freigabe einer Kabelverbindung sinnvoll?
Je nach Anwendung kommen Sichtprüfungen, mechanische Festigkeitsprüfungen und elektrische Messungen infrage. Die endgültigen Anforderungen sollten aus der Produktspezifikation und den Kundenanforderungen abgeleitet werden.
Welche Informationen benötigt MagnTek für eine technische Bewertung?
Hilfreich sind Werkstückmuster oder Zeichnungen, Angaben zu Werkstoff und Querschnitt, Informationen zum Litzenaufbau, die gewünschte Verbindungsgeometrie sowie die geforderten Qualitätsmerkmale.
Fazit: Flexible Kabelverbindungen reproduzierbar in Serie fertigen
Eine zuverlässige Kabelverbindung erfordert eine passende Geometrie, eine kontrollierte Leiterpositionierung, abgestimmte Prozessparameter und geeignete Prüfverfahren.
Das Ultraschallschweißen bietet die Möglichkeit, flexible metallische Leiter ohne zusätzliches Lot oder Flussmittel für den eigentlichen Fügevorgang miteinander zu verbinden. Die Eignung muss jedoch für die jeweiligen Werkstoffe, Leiterkonfigurationen und Produktionsanforderungen nachgewiesen werden.
Die KSM Mehrzweck-Kabelschweißanlage von MagnTek ist für unterschiedliche Kabelverbindungen in Automobilen, Motorrädern und Elektrogeräten ausgelegt. Sie unterstützt verschiedene Leiterkonfigurationen und bietet Funktionen zur Schweißauswertung und Prozessdokumentation.
Sie möchten prüfen, ob die KSM zu Ihren Kabeltypen und Fertigungsanforderungen passt?
Senden Sie uns Ihre Werkstückmuster oder technischen Daten. MagnTek unterstützt Sie bei der Bewertung der Anwendung und der Abstimmung geeigneter Schweißparameter.
Quellen und technische Referenzen
[1] International Electrotechnical Commission (IEC). IEC 60352-9:2024 – Solderless connections – Part 9: Ultrasonically welded connections – General requirements, test methods and practical guidance.
https://webstore.iec.ch/en/publication/68262
[2] Zhao, D., Wang, W., Ren, D. & Zhao, K. (2023). Research on ultrasonic welding of copper wire harness and aluminum alloy: Based on experimental method and GA-ANN model. Journal of Materials Research and Technology, 22, 3180–3191.
https://doi.org/10.1016/j.jmrt.2022.12.155
[3] de Leon, M. & Shin, H.-S. (2022). Review of the advancements in aluminum and copper ultrasonic welding in electric vehicles and superconductor applications. Journal of Materials Processing Technology, 307, 117691.