Eine zuverlässige Verbindungstechnologie für Kupfer, Aluminium und große Leiterquerschnitte
Elektrische Verbindungen müssen heute nicht nur mechanisch stabil sein. Auch niedriger elektrischer Widerstand, reproduzierbare Qualität, kompakte Bauweise und eine zuverlässige Prozessüberwachung spielen eine immer wichtigere Rolle.
Das Ultraschallschweißen bietet hierfür eine besondere Möglichkeit: Leitungen und metallische Verbindungspartner können unter Druck und mechanischer Schwingung im Festkörperzustand miteinander verbunden werden – ohne zusätzliches Lot und bei geeigneten direkten Leiterverbindungen auch ohne separates Kontaktelement.
Besonders interessant ist das Verfahren für Kabelbäume, Hochstromverbindungen und HV-Anwendungen sowie für Verbindungen von Aluminium- und Kupferleitern.
Lo más importante en pocas palabras
- Die Verbindung entsteht durch Druck und hochfrequente mechanische Schwingungen.
- Die Grundwerkstoffe werden nicht vollständig aufgeschmolzen.
- Bei geeigneten Anwendungen sind direkte Leiter-Leiter- oder Leiter-Anschluss-Verbindungen möglich.
- Kupfer-, Aluminium- und beschichtete Leiter können je nach Werkstoff und Ausführung verarbeitet werden.
- Energie, Leistung, Amplitude, Weg, Kraft und Zeit können zur Prozessüberwachung herangezogen werden.
- Die optimale Schweißzeit ist nicht beliebig lang: Zu kurze und zu lange Schweißzeiten können die Verbindungsqualität beeinträchtigen.
- Für neue Material- und Querschnittskombinationen sollte das Prozessfenster durch reale Schweißversuche bestimmt und anschließend durch geeignete Prüfungen validiert werden.
Wie funktioniert Ultraschallschweißen?
Beim Ultraschallschweißen werden die Fügepartner zwischen Sonotrode und Amboss positioniert. Eine definierte Kraft presst die Werkstücke zusammen, während die Sonotrode eine hochfrequente mechanische Schwingung in die Fügezone einleitet.
Die Relativbewegung an der Kontaktfläche verändert die Oberflächenstrukturen und ermöglicht die Ausbildung einer metallischen Verbindung.
Dabei wird das Material nicht wie beim klassischen Schmelzschweißen vollständig verflüssigt. Die Verbindung entsteht im Wesentlichen im Festkörperzustand.
Gerade bei elektrischen Leitern ist dieser Prozess interessant, weil keine zusätzliche Lötverbindung erforderlich ist und bei geeigneter Auslegung eine großflächige metallische Kontaktzone entstehen kann.
Bei Aluminium- und Kupferleitern müssen dabei insbesondere Werkstoffkombination, Oberflächenzustand, Oxidschichten, Geometrie und Prozessparameter berücksichtigt werden.
Warum eignet sich Ultraschallschweißen für elektrische Leiter?
Niedriger elektrischer Widerstand
Eine elektrische Verbindung soll den Strom zuverlässig übertragen und gleichzeitig zusätzliche Verlustleistung möglichst gering halten.
Beim Ultraschallschweißen hängt der elektrische Widerstand unter anderem von Werkstoff, tatsächlicher Verbindungsfläche, Oberflächenzustand und Prozessparametern ab.
Deshalb sollte die elektrische Qualität nicht allein anhand eines einzelnen Widerstandswertes bewertet werden. Für eine belastbare Prozessqualifizierung sind Mittelwert, Streuung sowie das Verhalten nach Temperaturwechsel, Alterung und elektrischer Belastung relevant.
Direkte Verbindung von Leitern
Eine besondere Stärke des Ultraschallschweißens liegt in der Möglichkeit, metallische Leiter direkt miteinander zu verbinden.
Je nach Anwendung können beispielsweise folgende Verbindungen realisiert werden:
- Leiter zu Leiter
- Leiter zu Anschluss
- Anschluss zu Anschluss
- Spleiße
- Hochstromverbindungen
- Verbindungen von Aluminium- und Kupferleitern
Ob ein zusätzliches Kontaktelement erforderlich ist, hängt von der jeweiligen Konstruktion ab.
Kompakte Verbindungen
Bei geeigneten Geometrien kann eine Ultraschallschweißverbindung sehr kompakt ausgeführt werden.
Dies ist insbesondere bei modernen Kabelbäumen und Hochstromanwendungen interessant, bei denen Bauraum und Gewicht zunehmend eine Rolle spielen.
Die tatsächlich erreichbare Baugröße hängt jedoch von Leiterquerschnitt, Leiteraufbau, Schweißfläche und Werkzeuggeometrie ab.
Aluminium und Kupfer ultraschallschweißen
Der zunehmende Einsatz von Aluminiumleitern stellt neue Anforderungen an elektrische Verbindungstechnologien.
Aluminium bietet Vorteile beim Gewicht, weist gegenüber Kupfer jedoch andere mechanische und elektrische Eigenschaften sowie eine ausgeprägte Oxidschicht auf.
Beim Ultraschallschweißen wird die Oberfläche durch die mechanische Schwingung beeinflusst. Dadurch können die Kontaktbedingungen in der Fügezone verändert und eine metallische Verbindung aufgebaut werden.
Bei Cu-Al-Verbindungen ist die Werkstoffkombination besonders anspruchsvoll. Neben der eigentlichen Verbindungsbildung müssen auch mögliche intermetallische Phasen und deren Einfluss auf die langfristige Verbindungsqualität berücksichtigt werden.
Daher sollte eine neue Cu-Al-Kombination nicht einfach mit Parametern aus einer anderen Anwendung übernommen werden. Material, Querschnitt, Oberflächenzustand und Schweißgeometrie bestimmen das geeignete Prozessfenster.
Die richtige Schweißzeit: Mehr ist nicht automatisch besser
Ein häufiger Fehler bei der Entwicklung eines Ultraschallschweißprozesses ist die Annahme, dass eine längere Schweißzeit automatisch zu einer besseren Verbindung führt.
Tatsächlich durchläuft die Verbindung während des Schweißprozesses unterschiedliche Entwicklungsphasen. Mit zunehmender Schweißzeit kann die Verbindungsfestigkeit zunächst deutlich steigen. Nach Erreichen eines optimalen Bereichs kann eine weitere Verlängerung der Schweißzeit jedoch zu einer Verschlechterung führen.
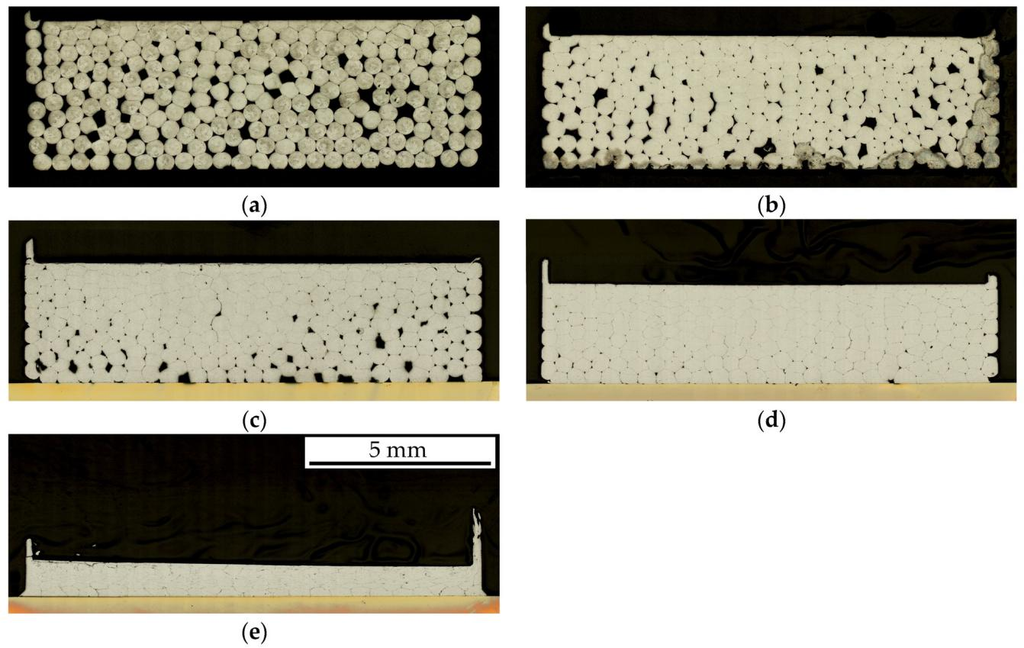
Abbildung: Metallografische Querschnitte der Schweißverbindungen von Litzenleitern bei unterschiedlichen Schweißzeiten: (a) 100 ms; (b) 500 ms; (c) 1.000 ms; (d) 1.500 ms; (e) 2.000 ms. Abbildung nach Gester, Ozherelkov und Wagner, Metals (2024), © 2024 die Originalautoren, verwendet unter der Lizenz CC BY 4.0, skaliert.
Li und Balle beschreiben in ihrem Prozessmodell zum Ultraschallschweißen von Aluminium und Kupfer das „Überschweißen“ als eine eigene Phase nach der Verbesserung der Verbindungsfestigkeit.
Auch experimentelle Untersuchungen an Aluminiumlitzen und Kupferanschlüssen zeigen, dass die Schweißzeit einen entscheidenden Einfluss auf die Verbindung und den Schwingungszustand des Systems hat.
Das bedeutet für die Prozessentwicklung:
Ziel ist nicht die maximal mögliche Schweißzeit, sondern ein reproduzierbares Prozessfenster.
Dabei müssen Schweißzeit, Energie, Amplitude, Anpresskraft, Weg und Werkstückgeometrie gemeinsam betrachtet werden.
Schwingungen als zusätzlicher Indikator für den Schweißprozess
Die Qualität einer Ultraschallschweißung hängt unmittelbar vom mechanischen Schwingungssystem ab.
Dazu gehören unter anderem:
- Generador
- Wandler
- Booster
- Sonotrodo
- Yunque
- Werkstück
Ändert sich während des Schweißens die Kontakt- oder Reibungssituation, kann sich auch das Schwingungsverhalten des Systems verändern.
Gester et al. untersuchten das Schwingungsverhalten beim Schweißen von Aluminiumlitzen auf Kupferanschlüssen mit einem Laser-Doppler-Vibrometer. Nach Überschreiten der optimalen Schweißzeit wurden unter anderem Seitenbänder im Bereich der Grundfrequenz und ihrer Harmonischen beobachtet. Gleichzeitig kann ein zunehmendes Gleiten des Anschlusses auf dem Amboss den Verschleiß der Ambossstruktur beeinflussen.
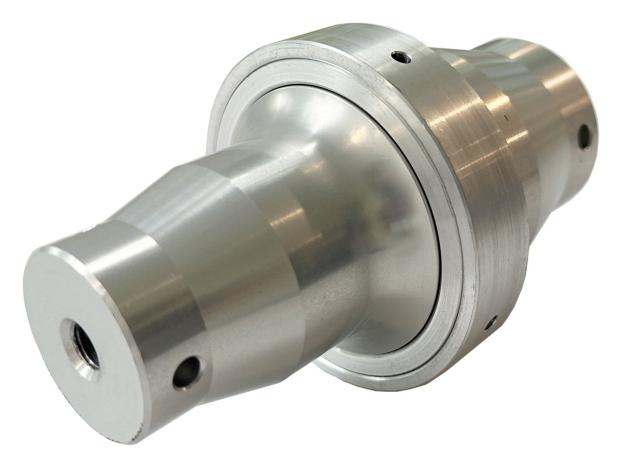
Abbildung: Magntek 20 kHz Booster
Damit wird deutlich:
Neben Schweißzeit und Energie kann auch das Schwingungsverhalten Informationen über den aktuellen Schweißzustand liefern.
Für Anwendungen mit großen Querschnitten und hoher Leistung kann deshalb eine zusätzliche Online-Schwingungsüberwachung interessant sein.
Prozessüberwachung: Jeder Schweißzyklus kann bewertet werden
Ein wesentlicher Vorteil moderner Ultraschallschweißanlagen ist die Möglichkeit, Prozessdaten während jedes einzelnen Schweißzyklus zu erfassen.
Je nach System können beispielsweise folgende Größen überwacht werden:
- Tiempo de soldadura
- Energía
- Rendimiento
- Amplitud
- Weg
- Kraft
- Prozesskurven
Dadurch lassen sich Prozessgrenzen definieren und Abweichungen frühzeitig erkennen.
Aktuelle Forschungsarbeiten zeigen außerdem, dass Maschinen- und Sensorsignale nicht nur für die klassische Prozessüberwachung verwendet werden können. Sie können auch zur Erkennung von Prozesszuständen und zur Abschätzung der Verbindungsqualität genutzt werden.
Eine wichtige Einschränkung bleibt jedoch bestehen:
Prozessüberwachung ist nicht automatisch ein zerstörungsfreier Festigkeitsnachweis.
Für eine zuverlässige Serienproduktion müssen Prozessdaten deshalb mit geeigneten mechanischen, elektrischen und metallografischen Prüfungen kombiniert werden.
Welche Prüfungen sind für Ultraschallschweißverbindungen sinnvoll?
Die geeigneten Prüfungen hängen von der konkreten Anwendung und den jeweiligen Kundenspezifikationen ab.
Typische Prüfungen können beispielsweise sein:
Mechanische Prüfung
- Zugprüfung
- Abziehprüfung
- Scherprüfung
Elektrische Prüfung
- Übergangswiderstand
- Widerstandsänderung unter Temperaturbelastung
- elektrische Belastung
Metallografische Prüfung
- Retiro de la superficie
- Beurteilung der Verbindungsfläche
- Untersuchung von Grenzflächen und möglichen Fehlstellen
Alterungs- und Umweltprüfungen
- Temperaturwechsel
- Wärmealterung
- Feuchtebelastung
- Vibration
- kombinierte elektrische und thermische Belastung
Eine einzelne Prüfung kann die gesamte Leistungsfähigkeit einer Verbindung nicht abbilden. Für eine belastbare Qualifizierung müssen Prüfverfahren und Belastungsprofil zur späteren Anwendung passen.
Welche Faktoren bestimmen das Prozessfenster?
Ein stabiler Ultraschallschweißprozess entsteht nicht durch einen einzelnen optimalen Parameter.
Entscheidend ist das Zusammenspiel verschiedener Einflussgrößen:
Werkstoff
Kupfer, Aluminium und beschichtete Leiter verhalten sich während des Schweißens unterschiedlich.
Leiterquerschnitt und Leiteraufbau
Ein massiver Leiter, eine Litze und ein mehrlagiger Leiteraufbau benötigen unterschiedliche Prozessbedingungen.
Estado superficial
Oxidschichten, Beschichtungen, Verschmutzungen und Isolationsreste können die Verbindung beeinflussen.
Amplitud
Die Amplitude bestimmt die mechanische Schwingungsbewegung in der Fügezone und muss zur jeweiligen Anwendung passen.
Anpresskraft
Die Kraft beeinflusst den Kontakt zwischen den Fügepartnern und damit die Übertragung der Schwingung.
Energie und Schweißzeit
Energie und Zeit müssen so gewählt werden, dass eine ausreichende Verbindung entsteht, ohne die Verbindung durch Überschweißen oder übermäßige Materialverformung zu beeinträchtigen.
Sonotrode und Amboss
Werkzeuggeometrie und Oberflächenstruktur beeinflussen die Kraftübertragung und die Positionierung der Leiter.
Deshalb sollte ein Prozessfenster immer mit den tatsächlichen Produktionsmaterialien entwickelt werden.
Von der ersten Probe bis zur Serienproduktion
Für neue Leiter-, Material- oder Querschnittskombinationen empfiehlt sich ein systematischer Entwicklungsprozess.
1. Anwendung definieren
Zunächst werden Werkstoff, Leiterquerschnitt, Leiteraufbau, Anschlussgeometrie und gewünschte Verbindungsart festgelegt.
2. Schweißversuche durchführen
Mit den tatsächlichen Leitern und Anschlüssen werden unterschiedliche Kombinationen aus Amplitude, Kraft, Energie und Schweißzeit untersucht.
3. Prozessfenster bestimmen
Die Schweißversuche werden hinsichtlich mechanischer Festigkeit, elektrischem Widerstand und gegebenenfalls metallografischer Eigenschaften ausgewertet.
4. Prozessüberwachung definieren
Für die Serienproduktion werden geeignete Prozessgrößen und Grenzwerte festgelegt.
5. Prozess validieren
Anschließend wird die Verbindung entsprechend der relevanten Norm, Kundenspezifikation und dem tatsächlichen Einsatzprofil qualifiziert.
Dieser Ansatz ist insbesondere bei neuen Materialkombinationen wichtig. Ein bestehender Parametersatz sollte nicht ohne Validierung auf einen anderen Leiterquerschnitt oder eine andere Werkstoffkombination übertragen werden.
Magntek KS-Serie: Ultraschallschweißen für unterschiedliche Leiterquerschnitte
Die Magntek KS-Serie umfasst vier 20-kHz-Ultraschallschweißmaschinen für unterschiedliche Leiterquerschnitte und Verbindungsarten. Je nach Modell stehen Zeit- und Energesteuerung sowie unterschiedliche Maschinen- und Werkzeugkonfigurationen zur Verfügung.
KSK ist für präzise Verbindungen bei kleineren Leiterquerschnitten und Anschlussanwendungen ausgelegt.
KSM bietet eine kompakte Bauweise und eignet sich unter anderem für Durchgangs- und Endknoten.
KSS ist für mittlere Leiterquerschnitte ausgelegt und verfügt über eine vertikale Keilgeometrie mit beidseitiger Zuführung.
KSG ist als leistungsstarke Zweikanalmaschine für große Leiterquerschnitte ausgelegt und kann je nach Anwendung Leiter-Leiter-, Leiter-Anschluss- und Anschluss-Anschluss-Verbindungen realisieren.
Für neue Anwendungen empfiehlt sich grundsätzlich ein Schweißversuch mit den tatsächlichen Leitern und Anschlüssen. Auf dieser Basis können Maschinenkonfiguration, Werkzeug und Prozessparameter gemeinsam bestimmt werden.
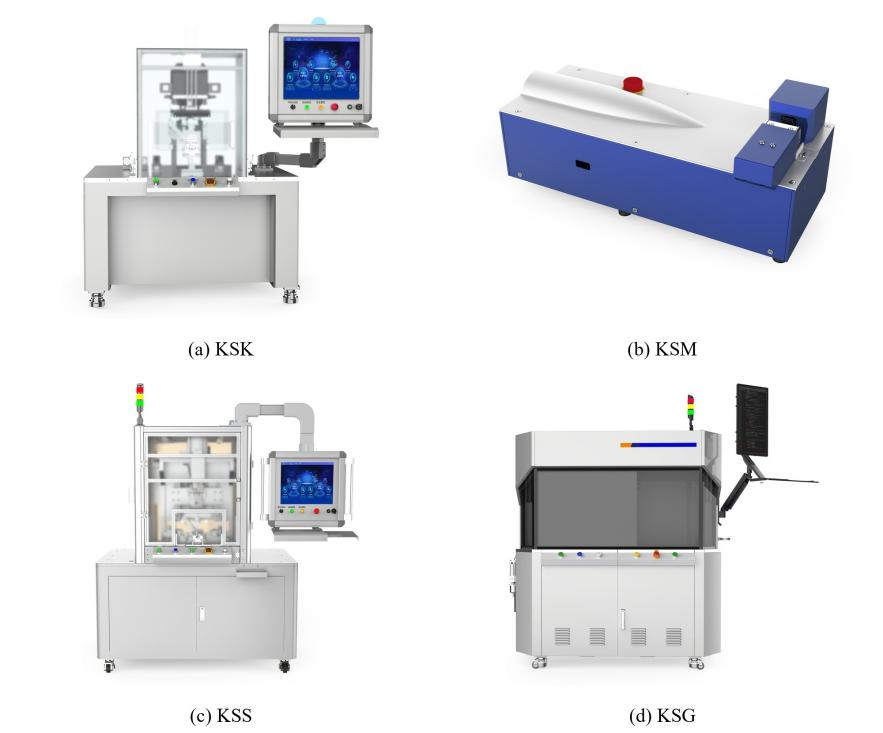
Abbildung: Magntek KS-Serie Ultraschall-Kabelbaumschweißmaschinen
FAQ:
Müssen Leitungen vor dem Ultraschallschweißen abisoliert werden?
Ja. Im eigentlichen Schweißbereich müssen die metallischen Leiter frei von Isolierung sein. Isolationsreste können die Verbindung und die Prozessstabilität beeinträchtigen.
Wird beim Ultraschallschweißen Lot benötigt?
Nein. Bei der Ultraschall-Metallverbindung entsteht die Verbindung direkt zwischen den metallischen Fügepartnern.
Schmilzt der Leiter beim Ultraschallschweißen?
Die Verbindung entsteht im Festkörperzustand, ohne dass die Grundwerkstoffe vollständig aufgeschmolzen werden.
Können Aluminium- und Kupferleiter geschweißt werden?
Ja. Sowohl Aluminium als auch Kupfer können für geeignete Anwendungen ultraschallgeschweißt werden. Bei unterschiedlichen Werkstoffkombinationen müssen die Prozessparameter und die langfristige Verbindungsqualität jedoch separat validiert werden.
Ist Ultraschallschweißen für HV-Anwendungen geeignet?
Ultraschallschweißen kann für Hochstrom- und HV-Verbindungen eingesetzt werden, sofern Werkstoff, Querschnitt, Geometrie, elektrische Belastung und erforderliche Prüfungen zur jeweiligen Anwendung passen.
Ist eine längere Schweißzeit besser?
Nein. Eine zu kurze Schweißzeit kann zu einer unzureichenden Verbindung führen. Eine zu lange Schweißzeit kann dagegen ebenfalls nachteilig sein. Ziel ist ein stabiles Prozessfenster mit reproduzierbarer Verbindungsqualität.
Kann die Qualität jedes Schweißpunkts überwacht werden?
Moderne Anlagen können für jeden Schweißzyklus verschiedene Prozessdaten erfassen und anhand definierter Grenzwerte bewerten. Dies verbessert die Rückverfolgbarkeit und Prozesssicherheit, ersetzt jedoch nicht automatisch die zerstörende Prüfung und Prozessvalidierung.
Fazit
Ultraschallschweißen bietet eine leistungsfähige Möglichkeit, elektrische Leiter im Festkörperzustand miteinander zu verbinden. Besonders bei direkten Leiterverbindungen, Spleißen sowie Kupfer-, Aluminium- und Hochstromanwendungen kann das Verfahren technische Vorteile bieten.
Entscheidend ist jedoch nicht ein einzelner Parameter. Eine stabile Verbindung entsteht durch das Zusammenspiel von Werkstoff, Leiterquerschnitt, Oberflächenzustand, Amplitude, Kraft, Energie, Schweißzeit und Werkzeuggeometrie.
Gleichzeitig eröffnet die Erfassung von Energie, Leistung, Weg, Kraft und Schwingungsverhalten neue Möglichkeiten für eine kontinuierliche Prozessüberwachung.
Für Magntek bedeutet das: Nicht nur die Schweißmaschine selbst ist entscheidend, sondern das Zusammenspiel aus Maschine, Werkzeug, Material, Prozessentwicklung und Qualitätsprüfung.
Sie planen eine neue Leiter- oder HV-Verbindung?
Gerne können Sie uns Ihre Leiter und Anschlussmaterialien für einen Schweißversuch zur Verfügung stellen. Magntek unterstützt Sie bei der Auswahl der geeigneten Maschine, der Entwicklung des Prozessfensters und der Bewertung der Schweißverbindung.
Quellen und weiterführende Informationen
[1] Li, J.; Balle, F.: „Process Model of Ultrasonic Welding of Aluminum and Copper“. Welding in the World, 2026. DOI: 10.1007/s40194-026-02502-2.
[2] Gester, A.; Tetzner, A.; Wagner, G. et al.: „Development of a process monitoring method for ultrasonic metal welding of automotive wires based only on machine sensor data“. Welding in the World, Vol. 70, 2026, pp. 1123–1144. DOI: 10.1007/s40194-026-02346-w.
[3] Gester, A.; Ozherelkov, V.; Wagner, G. et al.: Untersuchungen zum Ultraschallschweißen von Aluminiumlitzen und Kupferanschlüssen. Metals, 2024. DOI: 10.3390/met14030362.
[4] Liu, J.; Cao, B.; Yang, J.: „Texture and intermetallic compounds of the Cu/Al dissimilar joints by high power ultrasonic welding“. Journal of Manufacturing Processes, Vol. 76, 2022, pp. 34–45. DOI: 10.1016/j.jmapro.2022.02.001.
[5] Wu, X.; Liu, T.; Cai, W.: „Microstructure, welding mechanism, and failure of Al/Cu ultrasonic welds“. Journal of Manufacturing Processes, Vol. 20, 2015, pp. 321–331. DOI: 10.1016/j.jmapro.2015.06.002.