Una tecnología de conexión fiable para cobre, aluminio y secciones transversales de conductores de gran tamaño
Hoy en día, las conexiones eléctricas no solo deben ser mecánicamente estables. También son cada vez más importantes una baja resistencia eléctrica, una calidad reproducible, un diseño compacto y un control fiable del proceso.
La soldadura por ultrasonidos ofrece una posibilidad especial para ello: los cables y las piezas metálicas a unir pueden conectarse entre sí en estado sólido mediante presión y vibración mecánica, sin necesidad de soldadura adicional y, en el caso de conexiones directas adecuadas entre conductores, también sin un elemento de contacto independiente.
Este procedimiento resulta especialmente interesante para mazos de cables, conexiones de alta intensidad y aplicaciones de alta tensión, así como para conexiones entre conductores de aluminio y cobre.
Lo más importante en pocas palabras
- La unión se produce mediante presión y vibraciones mecánicas de alta frecuencia.
- Los materiales de base no se funden por completo.
- En las aplicaciones adecuadas, es posible realizar conexiones directas entre conductores o entre un conductor y un terminal.
- Se pueden procesar conductores de cobre, aluminio y recubiertos, en función del material y del modelo.
- La energía, la potencia, la amplitud, el recorrido, la fuerza y el tiempo pueden utilizarse para la supervisión de procesos.
- La duración óptima de la soldadura no es arbitraria: unos tiempos de soldadura demasiado cortos o demasiado largos pueden afectar a la calidad de la unión.
- En el caso de nuevas combinaciones de materiales y secciones transversales, la ventana de proceso debería determinarse mediante ensayos de soldadura reales y, posteriormente, validarse mediante ensayos adecuados.
¿Cómo funciona la soldadura por ultrasonidos?
En la soldadura por ultrasonidos, las piezas a unir se colocan entre el sonotrodo y el yunque. Una fuerza definida presiona las piezas entre sí, mientras que el sonotrodo transmite una oscilación mecánica de alta frecuencia a la zona de unión.
El movimiento relativo en la superficie de contacto modifica las estructuras superficiales y permite la formación de una unión metálica.
En este proceso, el material no se licúa por completo, como ocurre en la soldadura por fusión clásica. La unión se produce esencialmente en estado sólido.
Este proceso resulta especialmente interesante en el caso de los conductores eléctricos, ya que no requiere ninguna unión soldada adicional y, con un diseño adecuado, permite crear una zona de contacto metálica de gran superficie.
En el caso de los conductores de aluminio y cobre, hay que tener en cuenta, sobre todo, la combinación de materiales, el estado de la superficie, las capas de óxido, la geometría y los parámetros del proceso.
¿Por qué es adecuado el soldado por ultrasonidos para los conductores eléctricos?
Baja resistencia eléctrica
Una conexión eléctrica debe transmitir la corriente de forma fiable y, al mismo tiempo, reducir al mínimo las pérdidas de potencia adicionales.
En la soldadura por ultrasonidos, la resistencia eléctrica depende, entre otras cosas, del material, de la superficie de unión real, del estado de la superficie y de los parámetros del proceso.
Por ello, la calidad eléctrica no debe evaluarse únicamente en función de un único valor de resistencia. Para una cualificación de procesos fiable, son relevantes el valor medio, la dispersión y el comportamiento tras cambios de temperatura, envejecimiento y carga eléctrica.
Conexión directa de conductores
Una de las principales ventajas de la soldadura por ultrasonidos es la posibilidad de unir directamente entre sí conductores metálicos.
En función de la aplicación, se pueden realizar, por ejemplo, las siguientes conexiones:
- De conductor a conductor
- Cable de conexión
- De conexión a conexión
- Empalmes
- Conexiones de alta intensidad
- Uniones de conductores de aluminio y cobre
La necesidad de un elemento de contacto adicional depende del diseño concreto.
Conexiones compactas
Si la geometría es la adecuada, una unión soldada por ultrasonidos puede tener un diseño muy compacto.
Esto resulta especialmente interesante en el caso de los mazos de cables modernos y las aplicaciones de alta intensidad, en las que el espacio de montaje y el peso cobran cada vez más importancia.
No obstante, el tamaño que realmente se puede alcanzar depende de la sección transversal del conductor, la estructura del mismo, la superficie de soldadura y la geometría de la herramienta.
Soldadura por ultrasonidos de aluminio y cobre
El uso cada vez mayor de conductores de aluminio plantea nuevos retos para las tecnologías de conexión eléctrica.
El aluminio ofrece ventajas en cuanto al peso, pero, a diferencia del cobre, presenta otras propiedades mecánicas y eléctricas, así como una capa de óxido muy marcada.
En la soldadura por ultrasonidos, la superficie se ve afectada por la vibración mecánica. De este modo, se pueden modificar las condiciones de contacto en la zona de unión y se puede formar una unión metálica.
En el caso de las uniones de cobre y aluminio, la combinación de materiales resulta especialmente compleja. Además de la formación de la unión propiamente dicha, también hay que tener en cuenta las posibles fases intermetálicas y su influencia en la calidad de la unión a largo plazo.
Por lo tanto, no se debe aplicar sin más una nueva combinación de cobre y aluminio utilizando los parámetros de otra aplicación. El material, la sección transversal, el estado de la superficie y la geometría de la soldadura determinan la ventana de proceso adecuada.
El tiempo de soldadura adecuado: más tiempo no significa automáticamente que sea mejor
Un error frecuente en el desarrollo de un proceso de soldadura por ultrasonidos es dar por sentado que un tiempo de soldadura más prolongado conduce automáticamente a una mejor unión.
De hecho, la unión pasa por diferentes fases de evolución durante el proceso de soldadura. A medida que aumenta el tiempo de soldadura, la resistencia de la unión puede aumentar notablemente en un primer momento. Sin embargo, una vez alcanzado un rango óptimo, prolongar aún más el tiempo de soldadura puede provocar un empeoramiento.
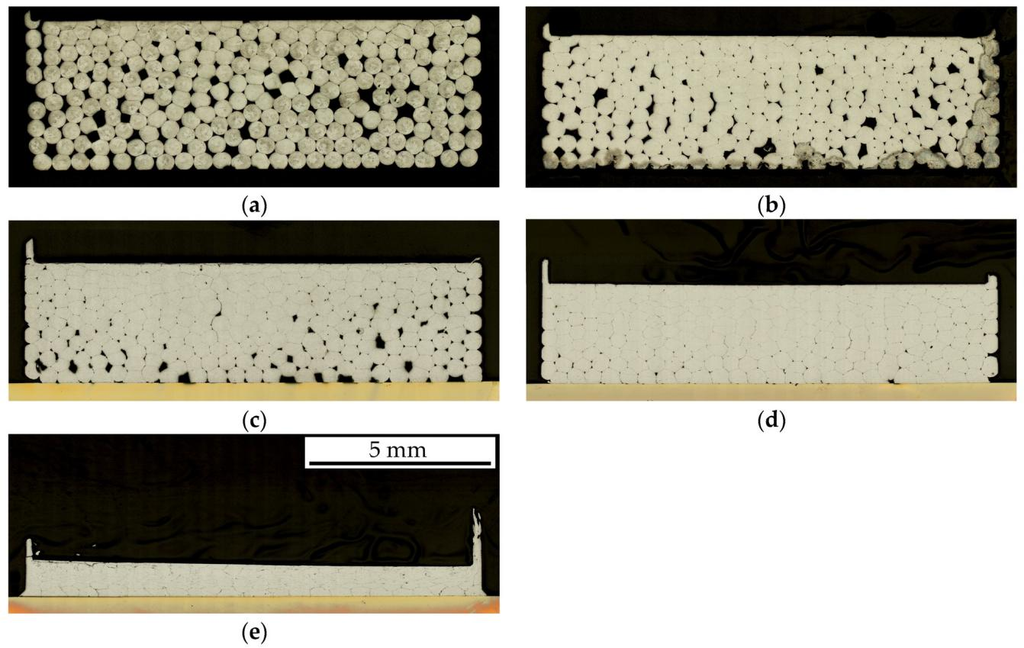
Figura: Secciones transversales metalográficas de las uniones soldadas de conductores trenzados con diferentes tiempos de soldadura: (a) 100 ms; (b) 500 ms; (c) 1.000 ms; (d) 1.500 ms; (e) 2.000 ms. Figura tomada de Gester, Ozherelkov y Wagner, Metales (2024), © 2024 los autores originales, utilizado bajo la licencia CC BY 4.0, se escala.
En su modelo de proceso para la soldadura por ultrasonidos del aluminio y el cobre, Li y Balle describen el „sobresoldado“ como una fase independiente que tiene lugar tras la mejora de la resistencia de la unión.
Asimismo, los estudios experimentales realizados con hilos de aluminio y conexiones de cobre demuestran que el tiempo de soldadura tiene una influencia decisiva en la unión y en el estado de vibración del sistema.
Esto significa, en lo que respecta al desarrollo de procesos:
El objetivo no es alcanzar el tiempo de soldadura máximo posible, sino conseguir un margen de proceso reproducible.
Para ello, hay que tener en cuenta de forma conjunta el tiempo de soldadura, la energía, la amplitud, la fuerza de presión, el recorrido y la geometría de la pieza.
Las vibraciones como indicador adicional del proceso de soldadura
La calidad de una soldadura por ultrasonidos depende directamente del sistema de vibración mecánica.
Entre ellos se incluyen, entre otros:
- Generador
- Convertidor
- Booster
- Sonotrodo
- Yunque
- Pieza de trabajo
Si durante la soldadura cambia la situación de contacto o de fricción, también puede variar el comportamiento vibratorio del sistema.
Gester et al. estudiaron el comportamiento vibratorio durante la soldadura de hilos de aluminio a conexiones de cobre utilizando un vibrómetro láser Doppler. Una vez superado el tiempo óptimo de soldadura, se observaron, entre otras cosas, bandas laterales en la zona de la frecuencia fundamental y sus armónicos. Al mismo tiempo, un deslizamiento creciente del conector sobre el yunque puede influir en el desgaste de la estructura del yunque.
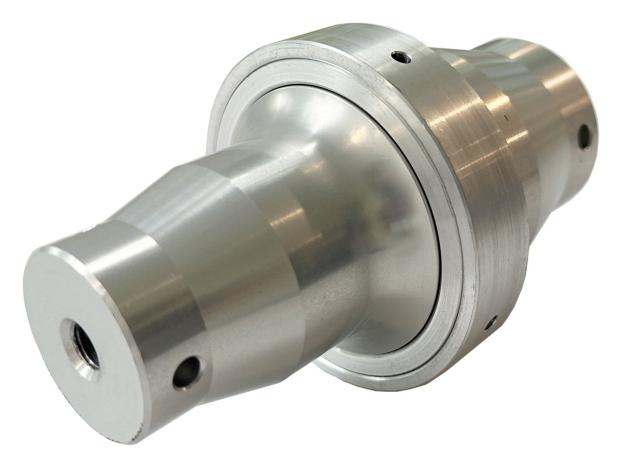
Imagen: Amplificador Magntek de 20 kHz
De este modo queda claro que:
Además del tiempo de soldadura y la energía, el comportamiento de las vibraciones también puede proporcionar información sobre el estado actual de la soldadura.
Por ello, en aplicaciones con secciones transversales grandes y alta potencia, puede resultar interesante contar con un sistema adicional de monitorización de vibraciones en tiempo real.
Supervisión del proceso: se puede evaluar cada ciclo de soldadura
Una ventaja fundamental de las modernas instalaciones de soldadura por ultrasonidos es la posibilidad de registrar los datos del proceso durante cada uno de los ciclos de soldadura.
Dependiendo del sistema, se pueden supervisar, por ejemplo, los siguientes parámetros:
- Tiempo de soldadura
- Energía
- Rendimiento
- Amplitud
- Camino
- Fuerza
- Curvas de proceso
De este modo, se pueden definir los límites del proceso y detectar las desviaciones a tiempo.
Además, los trabajos de investigación actuales demuestran que las señales de las máquinas y los sensores no solo pueden utilizarse para la supervisión clásica de los procesos, sino que también pueden servir para detectar estados de los procesos y evaluar la calidad de la conexión.
Sin embargo, sigue existiendo una limitación importante:
La supervisión de procesos no equivale automáticamente a una comprobación no destructiva de la resistencia.
Por lo tanto, para garantizar una producción en serie fiable, los datos de proceso deben combinarse con ensayos mecánicos, eléctricos y metalográficos adecuados.
¿Qué ensayos son recomendables para las uniones soldadas por ultrasonidos?
Las pruebas adecuadas dependen de la aplicación concreta y de las especificaciones de cada cliente.
Algunos ejemplos de pruebas típicas pueden ser:
Ensayo mecánico
- Ensayo de tracción
- Prueba de tracción
- Ensayo de cizallamiento
Prueba eléctrica
- Resistencia de contacto
- Variación de la resistencia bajo carga térmica
- carga eléctrica
Análisis metalográfico
- Retiro de la superficie
- Evaluación de la superficie de unión
- Análisis de las interfaces y posibles defectos
Ensayos de envejecimiento y de exposición ambiental
- Cambios de temperatura
- Envejecimiento térmico
- Exposición a la humedad
- Vibración
- carga eléctrica y térmica combinada
Una sola prueba no puede reflejar el rendimiento global de una unión. Para que la homologación sea fiable, los procedimientos de ensayo y el perfil de carga deben ajustarse a la aplicación posterior.
¿Qué factores determinan la ventana de proceso?
Un proceso de soldadura por ultrasonidos estable no se consigue con un único parámetro óptimo.
Lo decisivo es la interacción entre diversos factores:
Material
El cobre, el aluminio y los conductores recubiertos se comportan de forma diferente durante la soldadura.
Sección transversal y estructura del conductor
Un conductor macizo, un cable trenzado y una estructura de conductor multicapa requieren condiciones de proceso diferentes.
Estado superficial
Las capas de óxido, los recubrimientos, la suciedad y los restos de aislamiento pueden afectar a la conexión.
Amplitud
La amplitud determina el movimiento oscilatorio mecánico en la zona de unión y debe adaptarse a cada aplicación concreta.
Fuerza de presión
La fuerza influye en el contacto entre las piezas a unir y, por lo tanto, en la transmisión de la vibración.
Energía y tiempo de soldadura
La energía y el tiempo deben seleccionarse de tal manera que se consiga una unión suficiente, sin que esta se vea afectada por un exceso de soldadura o una deformación excesiva del material.
Sonotrodo y yunque
La geometría de la herramienta y la estructura de la superficie influyen en la transmisión de fuerza y en el posicionamiento de los conductores.
Por eso, una ventana de proceso siempre debe desarrollarse con los materiales de producción reales.
Desde la primera prueba hasta la producción en serie
Para nuevas combinaciones de conductores, materiales o secciones transversales, se recomienda seguir un proceso de desarrollo sistemático.
1. Definir la aplicación
En primer lugar, se determinan el material, la sección transversal del conductor, la estructura del conductor, la geometría de la conexión y el tipo de conexión deseado.
2. Realizar ensayos de soldadura
Con los conductores y las conexiones reales se analizan diferentes combinaciones de amplitud, fuerza, energía y tiempo de soldadura.
3. Determinar la ventana del proceso
Las pruebas de soldadura se evalúan en cuanto a resistencia mecánica, resistencia eléctrica y, en su caso, propiedades metalográficas.
4. Definir la supervisión de procesos
Para la producción en serie se establecen las variables de proceso y los valores límite adecuados.
5. Validar el proceso
A continuación, la unión se somete a un proceso de cualificación de acuerdo con la norma pertinente, las especificaciones del cliente y el perfil de uso real.
Este enfoque es especialmente importante en el caso de nuevas combinaciones de materiales. No se debe aplicar un conjunto de parámetros ya existente a otra sección transversal del conductor o a otra combinación de materiales sin haberlo validado previamente.
Serie KS de Magntek: soldadura por ultrasonidos para diferentes secciones transversales de conductores
La serie KS de Magntek comprende cuatro máquinas de soldadura por ultrasonidos de 20 kHz para diferentes secciones transversales de conductores y tipos de unión. Según el modelo, se dispone de control de tiempo y de energía, así como de diferentes configuraciones de máquina y utillaje.
KSK Está diseñado para realizar conexiones precisas en secciones transversales de conductores más pequeñas y en aplicaciones de conexión.
KSM Presenta un diseño compacto y es adecuado, entre otras cosas, para nodos de paso y nodos finales.
KSS Está diseñado para secciones transversales de conductor medianas y cuenta con una geometría en cuña vertical con alimentación por ambos lados.
KSG Está diseñada como una potente máquina de dos canales para secciones transversales de conductores de gran tamaño y, en función de la aplicación, puede realizar conexiones entre conductores, entre conductor y terminal y entre terminales.
Para nuevas aplicaciones, se recomienda, por regla general, realizar una prueba de soldadura con los conductores y las conexiones reales. Sobre esta base, se pueden determinar conjuntamente la configuración de la máquina, las herramientas y los parámetros del proceso.
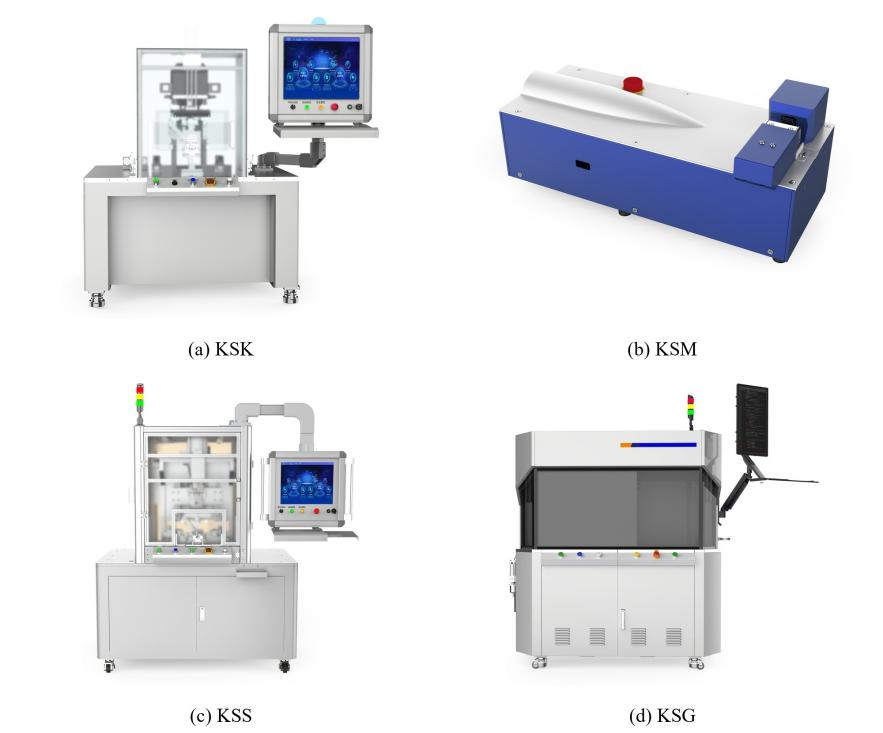
Imagen: Máquinas de soldadura ultrasónica de mazos de cables de la serie KS de Magntek
Preguntas frecuentes:
¿Es necesario pelar los cables antes de la soldadura por ultrasonidos?
Sí. En la zona de soldadura propiamente dicha, los conductores metálicos deben estar libres de aislamiento. Los restos de aislamiento pueden afectar a la conexión y a la estabilidad del proceso.
¿Se necesita soldadura blanda en la soldadura por ultrasonidos?
No. En la unión de metales por ultrasonidos, la unión se produce directamente entre las piezas metálicas que se van a unir.
¿Se derrite el conductor durante la soldadura por ultrasonidos?
La unión se produce en estado sólido, sin que los materiales de base se fundan por completo.
¿Se pueden soldar los conductores de aluminio y cobre?
Sí. Tanto el aluminio como el cobre pueden soldarse por ultrasonidos en aplicaciones adecuadas. Sin embargo, en el caso de combinaciones diferentes de materiales, es necesario validar por separado los parámetros del proceso y la calidad de la unión a largo plazo.
¿Es adecuado el soldado por ultrasonidos para aplicaciones de alta tensión?
La soldadura por ultrasonidos puede utilizarse para conexiones de alta intensidad y alta tensión, siempre que el material, la sección transversal, la geometría, la carga eléctrica y los ensayos necesarios se adapten a la aplicación concreta.
¿Es mejor un tiempo de soldadura más prolongado?
No. Un tiempo de soldadura demasiado corto puede dar lugar a una unión insuficiente. Por el contrario, un tiempo de soldadura demasiado largo también puede resultar perjudicial. El objetivo es lograr un margen de proceso estable con una calidad de unión reproducible.
¿Es posible controlar la calidad de cada punto de soldadura?
Las instalaciones modernas pueden registrar distintos datos de proceso para cada ciclo de soldadura y evaluarlos en función de unos valores límite definidos. Esto mejora la trazabilidad y la seguridad del proceso, pero no sustituye automáticamente a los ensayos destructivos ni a la validación del proceso.
Conclusión
La soldadura por ultrasonidos ofrece una opción eficaz para unir conductores eléctricos en estado sólido. Este procedimiento puede aportar ventajas técnicas, especialmente en uniones directas de conductores, empalmes y aplicaciones con cobre, aluminio y corrientes elevadas.
Sin embargo, lo decisivo no es un único parámetro. Una unión estable se consigue gracias a la interacción entre el material, la sección transversal del conductor, el estado de la superficie, la amplitud, la fuerza, la energía, el tiempo de soldadura y la geometría de la herramienta.
Al mismo tiempo, la medición de la energía, la potencia, el recorrido, la fuerza y el comportamiento vibratorio abre nuevas posibilidades para la supervisión continua de los procesos.
Para Magntek, esto significa que no solo la máquina de soldadura en sí misma es decisiva, sino la interacción entre la máquina, la herramienta, el material, el desarrollo del proceso y el control de calidad.
¿Está planeando instalar una nueva conexión de conductores o de alta tensión?
Si lo desea, puede facilitarnos sus conductores y materiales de conexión para realizar una prueba de soldadura. Magntek le ayudará a elegir la máquina adecuada, a definir los parámetros del proceso y a evaluar la unión soldada.
Fuentes e información adicional
[1] Li, J.; Balle, F.: „Modelo de proceso de soldadura ultrasónica de aluminio y cobre“. Welding in the World, 2026. DOI: 10.1007/s40194-026-02502-2.
[2] Gester, A.; Tetzner, A.; Wagner, G. y otros: „Desarrollo de un método de supervisión del proceso de soldadura ultrasónica de cables para automoción basado únicamente en los datos de los sensores de la máquina“. Welding in the World, vol. 70, 2026, pp. 1123-1144. DOI: 10.1007/s40194-026-02346-w.
[3] Gester, A.; Ozherelkov, V.; Wagner, G. y otros: Estudios sobre la soldadura por ultrasonidos de hilos de aluminio y conexiones de cobre. Metals, 2024. DOI: 10.3390/met14030362.
[4] Liu, J.; Cao, B.; Yang, J.: „Textura y compuestos intermetálicos de las uniones disimilares de Cu/Al mediante soldadura ultrasónica de alta potencia“. Journal of Manufacturing Processes, vol. 76, 2022, pp. 34-45. DOI: 10.1016/j.jmapro.2022.02.001.
[5] Wu, X.; Liu, T.; Cai, W.: „Microstructure, welding mechanism, and failure of Al/Cu ultrasonic welds“. Journal of Manufacturing Processes, vol. 20, 2015, pp. 321-331. DOI: 10.1016/j.jmapro.2015.06.002.