Una tecnologia di connessione affidabile per rame, alluminio e conduttori di grande sezione
Oggi i collegamenti elettrici non devono solo essere meccanicamente stabili. Anche una bassa resistenza elettrica, una qualità riproducibile, un design compatto e un monitoraggio affidabile del processo rivestono un ruolo sempre più importante.
La saldatura a ultrasuoni offre una soluzione particolare in questo ambito: i cavi e gli elementi metallici da unire possono essere collegati tra loro allo stato solido, sotto pressione e mediante vibrazioni meccaniche, senza bisogno di lega di saldatura aggiuntiva e, nel caso di collegamenti diretti adeguati tra i conduttori, anche senza un elemento di contatto separato.
Questo processo è particolarmente interessante per i fasci di cavi, i collegamenti ad alta corrente e le applicazioni ad alta tensione, nonché per i collegamenti tra conduttori in alluminio e rame.
Il più importante in breve
- Il collegamento si forma grazie alla pressione e alle vibrazioni meccaniche ad alta frequenza.
- I materiali di base non vengono fusi completamente.
- In caso di applicazioni idonee, sono possibili collegamenti diretti conduttore-conduttore o conduttore-terminale.
- È possibile lavorare conduttori in rame, alluminio e rivestiti, a seconda del materiale e del tipo di esecuzione.
- Energia, potenza, ampiezza, corsa, forza e tempo possono essere utilizzati per il monitoraggio dei processi.
- La durata ottimale della saldatura non è arbitraria: tempi di saldatura troppo brevi o troppo lunghi possono compromettere la qualità del giunto.
- Per le nuove combinazioni di materiali e sezioni trasversali, la finestra di processo dovrebbe essere determinata mediante prove di saldatura reali e successivamente convalidata tramite prove adeguate.
Come funziona la saldatura a ultrasuoni?
Nella saldatura a ultrasuoni, i pezzi da unire vengono posizionati tra il sonotrodo e l'incudine. Una forza prestabilita comprime i pezzi, mentre il sonotrodo trasmette una vibrazione meccanica ad alta frequenza nella zona di giunzione.
Il movimento relativo sulla superficie di contatto modifica le strutture superficiali e consente la formazione di un composto metallico.
In questo caso il materiale non viene completamente liquefatto, come avviene nella saldatura per fusione classica. Il giunto si forma essenzialmente allo stato solido.
Questo processo è particolarmente interessante nel caso dei conduttori elettrici, poiché non richiede alcun collegamento aggiuntivo mediante saldatura e, con una progettazione adeguata, consente di ottenere una zona di contatto metallica di ampia superficie.
Nel caso dei conduttori in alluminio e rame, occorre tenere in particolare considerazione la combinazione dei materiali, lo stato della superficie, gli strati di ossido, la geometria e i parametri di processo.
Perché la saldatura a ultrasuoni è adatta ai conduttori elettrici?
Bassa resistenza elettrica
Un collegamento elettrico deve garantire una trasmissione affidabile della corrente e, al contempo, ridurre al minimo le perdite di potenza.
Nella saldatura a ultrasuoni, la resistenza elettrica dipende, tra l’altro, dal materiale, dall’effettiva superficie di giunzione, dalle condizioni della superficie e dai parametri di processo.
Pertanto, la qualità elettrica non dovrebbe essere valutata solo sulla base di un singolo valore di resistenza. Ai fini di una qualificazione del processo affidabile, sono rilevanti il valore medio, la dispersione, nonché il comportamento in seguito a sbalzi di temperatura, invecchiamento e sollecitazioni elettriche.
Collegamento diretto dei conduttori
Uno dei principali punti di forza della saldatura a ultrasuoni risiede nella possibilità di unire direttamente tra loro conduttori metallici.
A seconda dell'applicazione, è possibile realizzare, ad esempio, i seguenti collegamenti:
- Da conduttore a conduttore
- Cavo di collegamento
- Da un collegamento all’altro
- Giunzioni
- Collegamenti ad alta corrente
- Collegamenti tra conduttori in alluminio e rame
La necessità di un elemento di contatto aggiuntivo dipende dalla specifica struttura.
Collegamenti compatti
Se la geometria lo consente, un giunto saldato a ultrasuoni può essere realizzato in modo molto compatto.
Ciò risulta particolarmente interessante nel caso dei moderni fasci di cavi e delle applicazioni ad alta corrente, in cui lo spazio di installazione e il peso assumono un’importanza sempre maggiore.
La dimensione effettivamente ottenibile dipende tuttavia dalla sezione del conduttore, dalla struttura del conduttore, dalla superficie di saldatura e dalla geometria dell'utensile.
Saldatura a ultrasuoni di alluminio e rame
Il crescente impiego di conduttori in alluminio pone nuove sfide alle tecnologie di connessione elettrica.
L'alluminio offre vantaggi in termini di peso, ma rispetto al rame presenta caratteristiche meccaniche ed elettriche diverse, oltre a uno strato di ossido ben pronunciato.
Nella saldatura a ultrasuoni, la superficie viene influenzata dalle vibrazioni meccaniche. In questo modo è possibile modificare le condizioni di contatto nella zona di giunzione e formare un legame metallico.
Nel caso dei giunti Cu-Al, la combinazione dei materiali è particolarmente complessa. Oltre alla formazione del giunto vero e proprio, occorre tenere conto anche delle possibili fasi intermetalliche e della loro influenza sulla qualità del giunto nel lungo periodo.
Pertanto, una nuova combinazione Cu-Al non dovrebbe essere semplicemente riproposta utilizzando i parametri di un’altra applicazione. Il materiale, la sezione trasversale, lo stato della superficie e la geometria di saldatura determinano la finestra di processo adeguata.
Il tempo di saldatura corretto: un tempo più lungo non è automaticamente migliore
Un errore comune nello sviluppo di un processo di saldatura a ultrasuoni è l'idea che un tempo di saldatura più lungo comporti automaticamente un giunto di migliore qualità.
In effetti, durante il processo di saldatura il giunto attraversa diverse fasi di evoluzione. Con l’aumentare del tempo di saldatura, la resistenza del giunto può inizialmente aumentare in modo significativo. Tuttavia, una volta raggiunto un intervallo ottimale, un ulteriore prolungamento del tempo di saldatura può comportare un peggioramento.
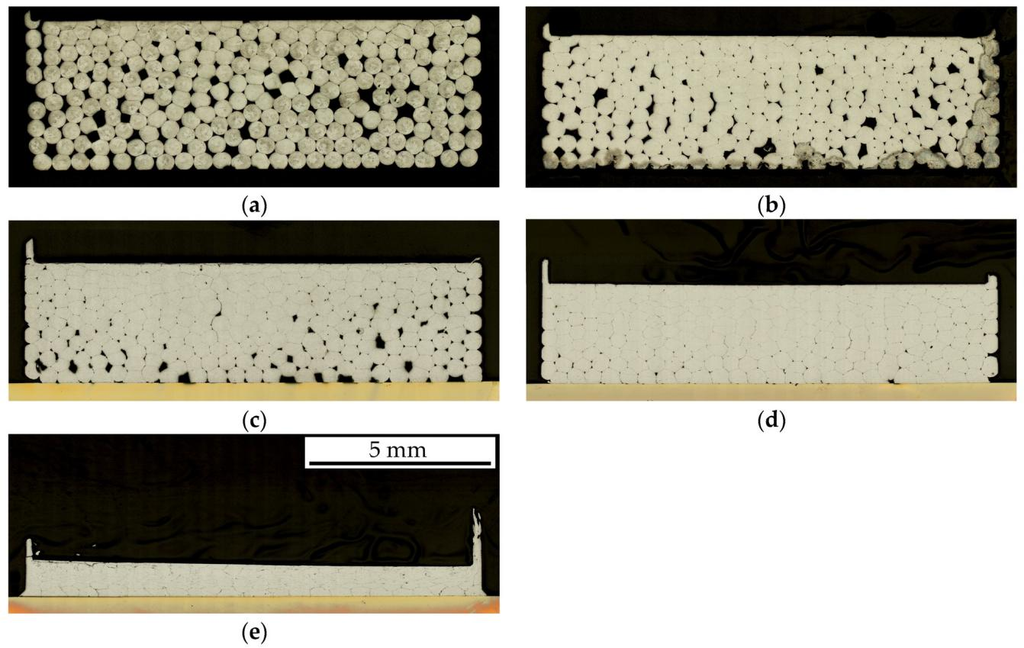
Figura: Sezioni trasversali metallografiche dei giunti saldati di conduttori a trefoli con tempi di saldatura diversi: (a) 100 ms; (b) 500 ms; (c) 1.000 ms; (d) 1.500 ms; (e) 2.000 ms. Figura tratta da Gester, Ozherelkov e Wagner, Metalli (2024), © 2024 gli autori originali, utilizzato in base alla licenza CC BY 4.0, ridimensionato.
Nel loro modello di processo per la saldatura a ultrasuoni dell’alluminio e del rame, Li e Balle descrivono la „saldatura in eccesso“ come una fase a sé stante successiva al miglioramento della resistenza del giunto.
Anche gli studi sperimentali condotti su trecce di alluminio e terminali in rame dimostrano che il tempo di saldatura ha un’influenza determinante sul collegamento e sullo stato vibrazionale del sistema.
Per lo sviluppo dei processi ciò significa:
L'obiettivo non è ottenere il tempo di saldatura massimo possibile, bensì una finestra di processo riproducibile.
A tal fine, è necessario considerare congiuntamente il tempo di saldatura, l’energia, l’ampiezza, la forza di pressione, la corsa e la geometria del pezzo.
Le vibrazioni come indicatore aggiuntivo del processo di saldatura
La qualità di una saldatura a ultrasuoni dipende direttamente dal sistema di vibrazione meccanica.
Tra questi figurano, tra l’altro:
- Generatore
- Convertitore
- Booster
- Sonotrodo
- Incudine
- Pezzo in lavorazione
Se durante la saldatura cambiano le condizioni di contatto o di attrito, può variare anche il comportamento vibrazionale del sistema.
Gester et al. hanno studiato il comportamento vibrazionale durante la saldatura di trecce di alluminio su terminali in rame utilizzando un vibrometro laser Doppler. Una volta superato il tempo di saldatura ottimale, sono state osservate, tra l’altro, bande laterali nella zona della frequenza fondamentale e delle sue armoniche. Allo stesso tempo, un crescente scivolamento del terminale sull’incudine può influire sull’usura della struttura dell’incudine.
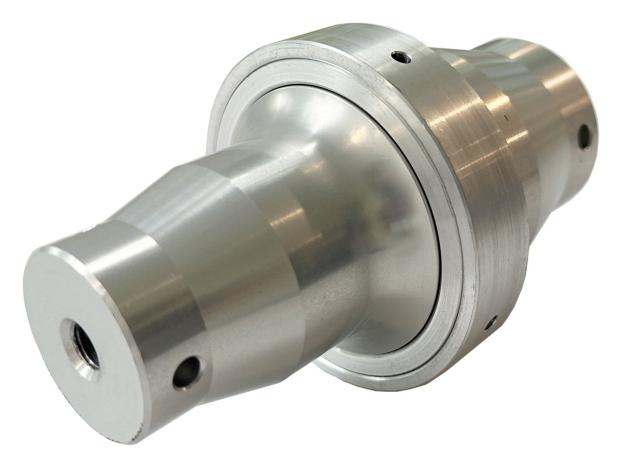
Figura: Booster Magntek da 20 kHz
Da ciò risulta chiaro che:
Oltre al tempo di saldatura e all’energia, anche il comportamento vibrazionale può fornire informazioni sullo stato attuale della saldatura.
Per le applicazioni con sezioni trasversali di grandi dimensioni e potenza elevata, può quindi risultare interessante un sistema aggiuntivo di monitoraggio delle vibrazioni in tempo reale.
Monitoraggio del processo: è possibile valutare ogni ciclo di saldatura
Uno dei principali vantaggi dei moderni impianti di saldatura a ultrasuoni è la possibilità di acquisire i dati di processo durante ogni singolo ciclo di saldatura.
A seconda del sistema, è possibile monitorare, ad esempio, i seguenti parametri:
- Tempo di saldatura
- Energia
- Prestazioni
- Amplitudine
- Percorso
- Forza
- Curve di processo
In questo modo è possibile definire i limiti di processo e individuare tempestivamente eventuali scostamenti.
Ricerche recenti dimostrano inoltre che i segnali provenienti dalle macchine e dai sensori non possono essere utilizzati solo per il monitoraggio classico dei processi, ma possono servire anche a riconoscere gli stati dei processi e a valutare la qualità della connessione.
Rimane tuttavia una limitazione importante:
Il monitoraggio del processo non costituisce automaticamente una verifica non distruttiva della resistenza.
Per garantire un’affidabile produzione in serie, i dati di processo devono quindi essere integrati con adeguate prove meccaniche, elettriche e metallografiche.
Quali prove è opportuno effettuare sui giunti saldati a ultrasuoni?
I test più adatti dipendono dall'applicazione specifica e dalle specifiche del cliente.
Esempi di prove tipiche possono essere, ad esempio:
Prove meccaniche
- Prova di trazione
- Prova di trazione
- Prova di taglio
Prove elettriche
- Resistenza di transizione
- Variazione della resistenza sotto carico termico
- carico elettrico
Esame metallografico
- Taglio trasversale
- Valutazione della superficie di giunzione
- Analisi delle interfacce e dei possibili difetti
Prove di invecchiamento e di resistenza agli agenti atmosferici
- Sbalzi di temperatura
- invecchiamento termico
- Esposizione all'umidità
- Vibrazione
- carico combinato elettrico e termico
Un singolo test non è in grado di rappresentare le prestazioni complessive di un collegamento. Per ottenere una qualificazione affidabile, le procedure di prova e il profilo di carico devono essere adeguati all’applicazione successiva.
Quali fattori determinano la finestra di processo?
Un processo di saldatura a ultrasuoni stabile non dipende da un unico parametro ottimale.
È determinante l'interazione tra diversi fattori:
Materiale
Il rame, l’alluminio e i conduttori rivestiti presentano comportamenti diversi durante la saldatura.
Sezione trasversale del conduttore e struttura del conduttore
Un conduttore massiccio, un cavo intrecciato e una struttura conduttiva multistrato richiedono condizioni di lavorazione diverse.
Stato superficiale
Gli strati di ossido, i rivestimenti, le impurità e i residui di isolante possono influire sul collegamento.
Amplitudine
L'ampiezza determina il movimento oscillatorio meccanico nella zona di giunzione e deve essere adeguata alla specifica applicazione.
Forza di pressione
La forza influisce sul contatto tra le parti da unire e, di conseguenza, sulla trasmissione delle vibrazioni.
Energia e tempo di saldatura
L'energia e il tempo devono essere regolati in modo tale da ottenere un collegamento adeguato, senza comprometterlo a causa di una saldatura eccessiva o di una deformazione eccessiva del materiale.
Sonotrodo e incudine
La geometria degli utensili e la struttura superficiale influenzano la trasmissione della forza e il posizionamento dei conduttori.
Per questo motivo, una finestra di processo dovrebbe sempre essere sviluppata utilizzando i materiali di produzione effettivi.
Dalla prima prova alla produzione in serie
Per le nuove combinazioni di conduttori, materiali o sezioni trasversali, si raccomanda di seguire un processo di sviluppo sistematico.
1. Definire l'applicazione
In primo luogo vengono definiti il materiale, la sezione del conduttore, la struttura del conduttore, la geometria dei collegamenti e il tipo di collegamento desiderato.
2. Eseguire prove di saldatura
Utilizzando i conduttori e i collegamenti effettivi, vengono esaminate diverse combinazioni di ampiezza, forza, energia e tempo di saldatura.
3. Definire le finestre di processo
Le prove di saldatura vengono valutate in termini di resistenza meccanica, resistenza elettrica e, se del caso, proprietà metallografiche.
4. Definire il monitoraggio del processo
Per la produzione in serie vengono definiti i parametri di processo e i valori limite adeguati.
5. Convalidare il processo
Successivamente, il collegamento viene qualificato in base alla norma pertinente, alle specifiche del cliente e al profilo di utilizzo effettivo.
Questo approccio è particolarmente importante nel caso di nuove combinazioni di materiali. Un insieme di parametri esistente non dovrebbe essere applicato a una sezione trasversale del conduttore diversa o a una combinazione di materiali diversa senza aver prima effettuato una validazione.
Serie KS di Magntek: saldatura a ultrasuoni per conduttori di diverse sezioni
La serie KS di Magntek comprende quattro saldatrici a ultrasuoni da 20 kHz per diverse sezioni trasversali dei conduttori e diversi tipi di giunzione. A seconda del modello, sono disponibili controlli temporali ed energetici, nonché diverse configurazioni della macchina e degli utensili.
KSK È progettato per garantire collegamenti precisi in caso di sezioni dei conduttori ridotte e applicazioni di collegamento.
KSM presenta una struttura compatta ed è adatto, tra l’altro, per nodi di transito e nodi terminali.
KSS È progettato per sezioni trasversali medie dei conduttori e presenta una geometria a cuneo verticale con alimentazione su entrambi i lati.
KSG È progettata come macchina a due canali ad alte prestazioni per conduttori di grande sezione e, a seconda dell’applicazione, è in grado di realizzare collegamenti conduttore-conduttore, conduttore-terminale e terminale-terminale.
Per le nuove applicazioni si raccomanda in linea di massima di effettuare una prova di saldatura con i conduttori e i collegamenti effettivi. Su questa base è possibile definire congiuntamente la configurazione della macchina, gli utensili e i parametri di processo.
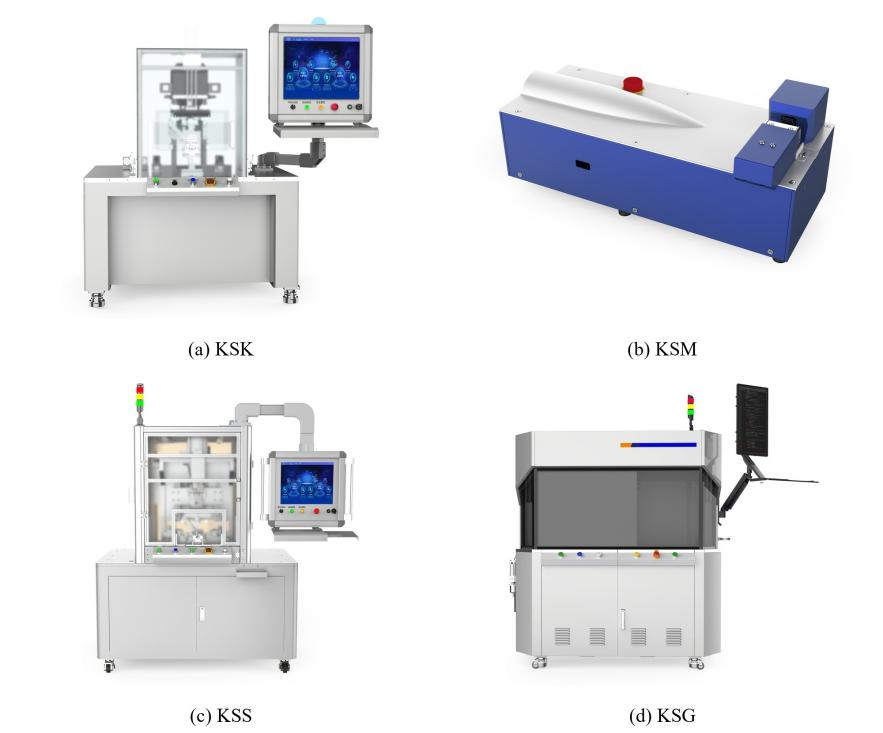
Figura: Saldatrici a ultrasuoni per fasci di cavi della serie KS di Magntek
Domande frequenti:
È necessario spellare i cavi prima della saldatura a ultrasuoni?
Sì. Nell'area di saldatura vera e propria, i conduttori metallici devono essere privi di isolante. Eventuali residui di isolante possono compromettere il collegamento e la stabilità del processo.
È necessario utilizzare la lega per la saldatura a ultrasuoni?
No. Nel caso della saldatura a ultrasuoni, il giunto si forma direttamente tra i pezzi metallici da unire.
Il conduttore si scioglie durante la saldatura a ultrasuoni?
Il giunto si forma allo stato solido, senza che i materiali di base vengano completamente fusi.
È possibile saldare conduttori in alluminio e rame?
Sì. Sia l’alluminio che il rame possono essere saldati a ultrasuoni per applicazioni adeguate. Tuttavia, in caso di combinazioni diverse di materiali, i parametri di processo e la qualità del giunto a lungo termine devono essere convalidati separatamente.
La saldatura a ultrasuoni è adatta alle applicazioni HV?
La saldatura a ultrasuoni può essere utilizzata per collegamenti ad alta corrente e ad alta tensione, a condizione che il materiale, la sezione trasversale, la geometria, il carico elettrico e le prove richieste siano adeguati alla rispettiva applicazione.
È meglio un tempo di saldatura più lungo?
No. Un tempo di saldatura troppo breve può comportare un giunto insufficiente. Anche un tempo di saldatura troppo lungo, invece, può risultare dannoso. L’obiettivo è ottenere una finestra di processo stabile con una qualità del giunto riproducibile.
È possibile monitorare la qualità di ogni punto di saldatura?
Gli impianti moderni sono in grado di acquisire diversi dati di processo per ogni ciclo di saldatura e di valutarli sulla base di valori limite definiti. Ciò migliora la tracciabilità e l’affidabilità del processo, ma non sostituisce automaticamente i controlli distruttivi e la convalida del processo.
Conclusione
La saldatura a ultrasuoni offre una soluzione efficace per unire tra loro conduttori elettrici allo stato solido. Questo processo può offrire vantaggi tecnici soprattutto nei collegamenti diretti tra conduttori, nelle giunzioni e nelle applicazioni con rame, alluminio e correnti elevate.
Tuttavia, non è un singolo parametro a essere determinante. Un giunto stabile è il risultato dell’interazione tra materiale, sezione trasversale del conduttore, stato della superficie, ampiezza, forza, energia, tempo di saldatura e geometria dell’utensile.
Allo stesso tempo, la rilevazione di energia, potenza, corsa, forza e comportamento vibrazionale apre nuove possibilità per un monitoraggio continuo dei processi.
Per Magntek ciò significa che non è determinante solo la saldatrice in sé, ma l’interazione tra macchina, utensile, materiale, sviluppo del processo e controllo qualità.
State progettando una nuova scala o un nuovo collegamento ad alta tensione?
Potete tranquillamente fornirci i vostri conduttori e i materiali di collegamento per effettuare una prova di saldatura. Magntek vi assisterà nella scelta della macchina più adatta, nella definizione dei parametri di processo e nella valutazione del giunto saldato.
Fonti e ulteriori informazioni
[1] Li, J.; Balle, F.: „Modello di processo della saldatura a ultrasuoni di alluminio e rame“. Welding in the World, 2026. DOI: 10.1007/s40194-026-02502-2.
[2] Gester, A.; Tetzner, A.; Wagner, G. et al.: „Sviluppo di un metodo di monitoraggio del processo per la saldatura a ultrasuoni di cavi automobilistici basato esclusivamente sui dati dei sensori della macchina“. Welding in the World, vol. 70, 2026, pp. 1123–1144. DOI: 10.1007/s40194-026-02346-w.
[3] Gester, A.; Ozherelkov, V.; Wagner, G. et al.: Studi sulla saldatura a ultrasuoni di trecce di alluminio e terminali in rame. Metals, 2024. DOI: 10.3390/met14030362.
[4] Liu, J.; Cao, B.; Yang, J.: „Texture and intermetallic compounds of the Cu/Al dissimilar joints by high power ultrasonic welding“. Journal of Manufacturing Processes, vol. 76, 2022, pp. 34–45. DOI: 10.1016/j.jmapro.2022.02.001.
[5] Wu, X.; Liu, T.; Cai, W.: „Microstruttura, meccanismo di saldatura e cedimento delle saldature a ultrasuoni Al/Cu“. Journal of Manufacturing Processes, vol. 20, 2015, pp. 321–331. DOI: 10.1016/j.jmapro.2015.06.002.