Beim Ultraschall-Kabelschweißen entscheidet nicht ein einzelner Einstellwert über die Qualität. Ausschlaggebend ist das Zusammenspiel von Amplitude, Schweißkraft, Energieeintrag, Schweißzeit, Werkstoff, Werkzeug und Werkstückgeometrie. Wer stabile Ergebnisse in der Serienfertigung erreichen möchte, sollte deshalb nicht nur einzelne Parameter optimieren, sondern den gesamten Fügeprozess betrachten.
Dieser Beitrag zeigt, welche Einflussgrößen besonders wichtig sind, wie sich ein robustes Prozessfenster ermitteln lässt und worauf Unternehmen bei Qualitätsprüfung, Prozessüberwachung und der Auswahl einer Ultraschall-Kabelschweißmaschine achten sollten.
1. Warum beeinflussen Prozessparameter die Schweißqualität?
Beim Ultraschall-Metallschweißen werden mechanische Schwingungen genutzt, um unter definierten Kontaktbedingungen eine stoffschlüssige Verbindung herzustellen. Das Ergebnis hängt von mehreren miteinander verbundenen Einflussgrößen ab. Eine Einstellung, die bei einem bestimmten Kabelaufbau funktioniert, ist daher nicht automatisch für andere Leiterquerschnitte, Materialkombinationen oder Anschlussgeometrien geeignet.
Für die industrielle Bewertung sollten mindestens drei Aspekte gemeinsam betrachtet werden: mechanische Festigkeit, elektrische Eigenschaften und Reproduzierbarkeit des Prozesses. Welche Prüfwerte und Grenzwerte gelten, muss aus der jeweiligen Produktspezifikation und den Anforderungen der Anwendung abgeleitet werden.
2. Die wichtigsten Prozessparameter im Überblick
Amplitude: Schwingungsbewegung gezielt einstellen
Die Amplitude beschreibt die Schwingungsbewegung der Sonotrode. Sie beeinflusst die Relativbewegung an der Kontaktfläche und damit die Bedingungen, unter denen sich die Verbindung ausbildet. Eine zu geringe Amplitude kann die Verbindungsausbildung begrenzen. Eine zu hohe Amplitude kann die Verformung verstärken und – abhängig von Werkstoff, Litzenaufbau und Werkzeug – die Verbindung oder das Material belasten.
Die passende Einstellung sollte anhand repräsentativer Werkstücke ermittelt werden. Dabei empfiehlt es sich, nicht nur den Maschinenwert zu betrachten, sondern auch Festigkeit, elektrischen Übergangswiderstand und Geometrie der Verbindung zu bewerten.
Schweißkraft: Kontakt und Verdichtung kontrollieren
Die Schweißkraft sorgt für den Kontakt zwischen Werkstück, Sonotrode und Amboss. Sie beeinflusst die Verdichtung der Litzen und die mechanischen Bedingungen an der Fügestelle. Eine zu geringe Kraft kann zu unzureichendem Kontakt führen; eine zu hohe Kraft kann die Litzenstruktur verändern oder die Werkzeugbelastung erhöhen.
Zu beachten ist, dass der eingestellte Sollwert nicht in jedem Fall exakt der Kraft entspricht, die am Werkstück wirkt. Maschinenmechanik, Werkzeugzustand und Werkstückpositionierung können das Ergebnis beeinflussen. Deshalb sollten Einstellungen dokumentiert und ihre Wiederholbarkeit überprüft werden.
Schweißenergie und Schweißzeit: gemeinsam bewerten
Die Schweißenergie beschreibt die eingebrachte Energiemenge, die Schweißzeit die Dauer des Vorgangs. Beide Größen hängen zusammen, sind aber nicht gleichzusetzen. Eine längere Schweißzeit führt nicht automatisch zu einer besseren Verbindung, da auch Amplitude, Kraft, Materialzustand und Prozessdynamik den Energieeintrag beeinflussen.
Ob ein Zeit- oder Energiemodus besser geeignet ist, hängt von der Anwendung und der Maschinenkonfiguration ab. Die Auswahl sollte durch Versuche und geeignete Qualitätsprüfungen abgesichert werden.
3. Wie lässt sich ein robustes Prozessfenster entwickeln?
Ein Prozessfenster umfasst die Parameterkombinationen, mit denen eine Verbindung unter festgelegten Fertigungsbedingungen zuverlässig die geforderten Qualitätsmerkmale erreicht. Ziel ist nicht nur ein einzelner erfolgreicher Schweißvorgang, sondern ein stabiler Bereich, der normale Schwankungen im Produktionsalltag berücksichtigt.
Ein strukturiertes Vorgehen umfasst typischerweise folgende Schritte:
- Anforderungen festlegen: Werkstoff, Leiterquerschnitt, Litzenaufbau, Verbindungstyp und Qualitätskriterien dokumentieren.
- Einflussgrößen auswählen: Relevante Parameter und mögliche Störgrößen wie Werkzeugzustand oder Positionierung bestimmen.
- Versuche planen: Parameter einzeln oder in ausgewählten Kombinationen systematisch variieren.
- Ergebnisse prüfen: Mechanische, elektrische und geometrische Merkmale anhand geeigneter Verfahren bewerten.
- Prozess absichern: Geeignete Einstellungen dokumentieren und bei Änderungen an Material, Werkzeug oder Anwendung erneut bewerten.
Bei komplexen Anwendungen kann eine mehrfaktorielle Versuchsplanung helfen, Wechselwirkungen zwischen den Parametern sichtbar zu machen. Die konkrete Versuchsmethodik sollte zum Entwicklungsaufwand und zum Risiko der Anwendung passen.
4. Welche Qualitätsmerkmale sind relevant?
Ein einzelner Maschinenmesswert reicht nicht aus, um sämtliche Eigenschaften einer Schweißverbindung zu beurteilen. Für elektrische Kabelverbindungen können insbesondere folgende Merkmale relevant sein:
- Mechanische Festigkeit: Zug-, Abzug- oder Scherprüfungen entsprechend der Verbindung und Produktspezifikation.
- Elektrischer Übergangswiderstand: Messung zur Beurteilung der elektrischen Kontaktqualität.
- Verbindungsgeometrie: Breite, Höhe und Verdichtung als Hinweise auf die Materialverformung.
- Prozessdaten: Energie, Zeit, Kraft, Amplitude und weitere verfügbare Signale zur Erkennung von Abweichungen.
- Umgebungs- und Langzeitbedingungen: beispielsweise Temperaturwechsel oder Vibrationen, sofern sie für die Anwendung relevant sind.
Die Prüfmethoden und Grenzwerte sollten sich aus der jeweiligen Anwendung, den Kundenvorgaben und den einschlägigen technischen Spezifikationen ergeben. Eine optisch unauffällige Verbindung ist nicht automatisch mechanisch und elektrisch ausreichend.
5. Prozessüberwachung: hilfreich, aber kein Ersatz für Prüfung
Die Aufzeichnung von Prozessdaten kann dabei helfen, Abweichungen frühzeitig zu erkennen und Fertigungsvorgänge rückzuverfolgen. Je nach Maschinenkonfiguration lassen sich beispielsweise Energie, Schweißzeit, Kraft und weitere Signale dokumentieren. Besonders nützlich sind Daten, die eindeutig einem Werkstück, einem Parametersatz oder einem Produktionsauftrag zugeordnet werden können.
Fachpublikationen zur Qualitätsüberwachung beim Ultraschall-Metallschweißen untersuchen unterschiedliche prozessbegleitende Signale, unter anderem die Sonotrodenbewegung, Leistung, thermische Vorgänge und akustische Emission. Daraus folgt jedoch nicht, dass jedes Signal bei jeder Kabelverbindung eine verlässliche Qualitätsaussage ermöglicht.
Ein Überwachungssystem sollte deshalb zunächst anhand repräsentativer Schweißungen validiert werden. Prozesssignale können eine laufende Qualitätskontrolle unterstützen, ersetzen aber nicht automatisch geeignete Prüfungen am Werkstück.
6. Material, Werkzeug und Positionierung nicht unterschätzen
Werkstoff und Verbindungsgeometrie
Kupfer und Aluminium unterscheiden sich in ihren Materialeigenschaften und Oberflächenbedingungen. Bei Aluminium ist unter anderem die Oxidschicht zu berücksichtigen. Zusätzlich beeinflussen Litzenaufbau, Leiterquerschnitt, Einzeldrahtzahl und Terminalgeometrie die Verbindungsausbildung.
Wenn sich Werkstoff, Oberflächenzustand oder Geometrie ändern, muss geprüft werden, ob die bisher qualifizierten Einstellungen weiterhin geeignet sind. Eine eindeutige Werkstückdokumentation und repräsentative Materialproben unterstützen eine belastbare Prozessbewertung.
Werkzeugzustand und Werkstückpositionierung
Sonotrode und Amboss übertragen die Schwingungen und bilden die Kontaktzone zum Werkstück. Verschleiß, Beschädigungen oder Verschmutzungen können die Kontaktbedingungen verändern. Definierte Inspektions- und Wartungsintervalle sowie dokumentierte Werkzeugwechsel erleichtern die Fehleranalyse.
Auch die Positionierung ist wichtig: Verschiebungen, ungleichmäßige Zuführung oder fehlerhafte Ausrichtung können dazu führen, dass die Verbindung unter veränderten Bedingungen entsteht. Bei automatisierten Anlagen sollten daher Zuführung, Werkstückaufnahme und Ausrichtung Teil der Prozessqualifizierung sein.
7. Welche Rolle spielen Normen und Prüfanforderungen?
Für ultraschallgeschweißte lötfreie Verbindungen ist DIN EN IEC 60352-9:2024-12 ein relevanter normativer Bezugspunkt. Die Norm behandelt allgemeine Anforderungen, Prüfverfahren und praktische Hinweise für entsprechende Verbindungen. Ob und in welchem Umfang sie für eine konkrete Kabel- oder Terminalverbindung anwendbar ist, muss anhand der aktuellen Normausgabe und der jeweiligen Spezifikation geprüft werden.
Für technische Einkäufer und Qualitätsverantwortliche empfiehlt es sich, Prüfverfahren, Stichprobenumfang, Grenzwerte und Abnahmekriterien frühzeitig festzulegen. So können Lieferant und Kunde die Ergebnisse auf einer klaren und nachvollziehbaren Grundlage bewerten.
8. Worauf sollten Unternehmen bei der Auswahl einer Ultraschall-Kabelschweißmaschine achten?
Die passende Anlage richtet sich nach Werkstück, Qualitätsanforderungen und Produktionsablauf. Ein großer Einstellbereich allein ist kein ausreichendes Auswahlkriterium. Unternehmen sollten insbesondere folgende Punkte prüfen:
- Anwendung: Kabel-zu-Kabel-, Kabel-zu-Terminal- oder Terminal-zu-Terminal-Verbindungen sowie Werkstoff und Leiterquerschnitt.
- Prozesssteuerung: verfügbare Parameter, Schweißmodi, Reproduzierbarkeit und Speicherung von Parametersätzen.
- Qualitätsprüfung: Möglichkeit, repräsentative Werkstücke zu testen und Ergebnisse anhand vereinbarter Kriterien zu dokumentieren.
- Automatisierung: Zuführung, Positionierung, Schnittstellen und Integration in bestehende Produktionslinien.
- Rückverfolgbarkeit: Zuordnung von Prozessdaten zu Werkstücken oder Fertigungsvorgängen, sofern erforderlich.
- Service und Wartung: Werkzeugwechsel, Reinigung, Inspektion, Ersatzteilversorgung und technische Unterstützung.
Vor einer Investitionsentscheidung sollten anwendungsbezogene Schweißversuche und nachvollziehbare Prüfergebnisse vereinbart werden. Entscheidend ist, ob die Anlage unter repräsentativen Bedingungen wiederholbare Ergebnisse erzielt.
9. Wie unterstützt MagnTek industrielle Fertigungsprozesse?
MagnTek entwickelt Ultraschall-Schweißlösungen für industrielle Anwendungen und berücksichtigt dabei die jeweiligen Werkstücke, Materialien und Fertigungsanforderungen. Da sich Anwendungen in Geometrie, Materialkombination und Produktionsablauf unterscheiden, ist eine technische Abstimmung wichtig, um eine geeignete Anlagenkonfiguration zu bestimmen.
Neben der Auswahl und Anpassung der Technik spielt die Unterstützung nach der Inbetriebnahme eine wichtige Rolle. Bei technischen Fragen oder unerwarteten Problemen helfen eine nachvollziehbare Fehleranalyse, zeitnahe Rückmeldung und eine zuverlässige Ersatzteilversorgung dabei, Stillstandszeiten möglichst gering zu halten.
Mit den Anlagenkonzepten KSS und KSG bietet MagnTek unterschiedliche Lösungen für das Ultraschall-Kabelschweißen. Welche Konfiguration geeignet ist, sollte anhand der konkreten Werkstücke, Qualitätskriterien und Produktionsbedingungen bewertet werden.
Sie möchten Ihren Kabelschweißprozess verbessern? Sprechen Sie mit MagnTek über Ihre Anwendung. Gemeinsam lassen sich die relevanten Werkstückdaten, Qualitätsanforderungen und geeigneten Prüfschritte für die technische Bewertung festlegen.
Serie KS di Magntek: saldatura a ultrasuoni per conduttori di diverse sezioni
Die Magntek KS-Serie umfasst vier 20-kHz-Ultraschallschweißmaschinen für unterschiedliche Leiterquerschnitte und Verbindungsarten. Je nach Modell stehen Zeit- und Energiesteuerung sowie unterschiedliche Maschinen- und Werkzeugkonfigurationen zur Verfügung.
KSK È progettato per garantire collegamenti precisi in caso di sezioni dei conduttori ridotte e applicazioni di collegamento.
KSM presenta una struttura compatta ed è adatto, tra l’altro, per nodi di transito e nodi terminali.
KSS È progettato per sezioni trasversali medie dei conduttori e presenta una geometria a cuneo verticale con alimentazione su entrambi i lati.
KSG È progettata come macchina a due canali ad alte prestazioni per conduttori di grande sezione e, a seconda dell’applicazione, è in grado di realizzare collegamenti conduttore-conduttore, conduttore-terminale e terminale-terminale.
Per le nuove applicazioni si raccomanda in linea di massima di effettuare una prova di saldatura con i conduttori e i collegamenti effettivi. Su questa base è possibile definire congiuntamente la configurazione della macchina, gli utensili e i parametri di processo.
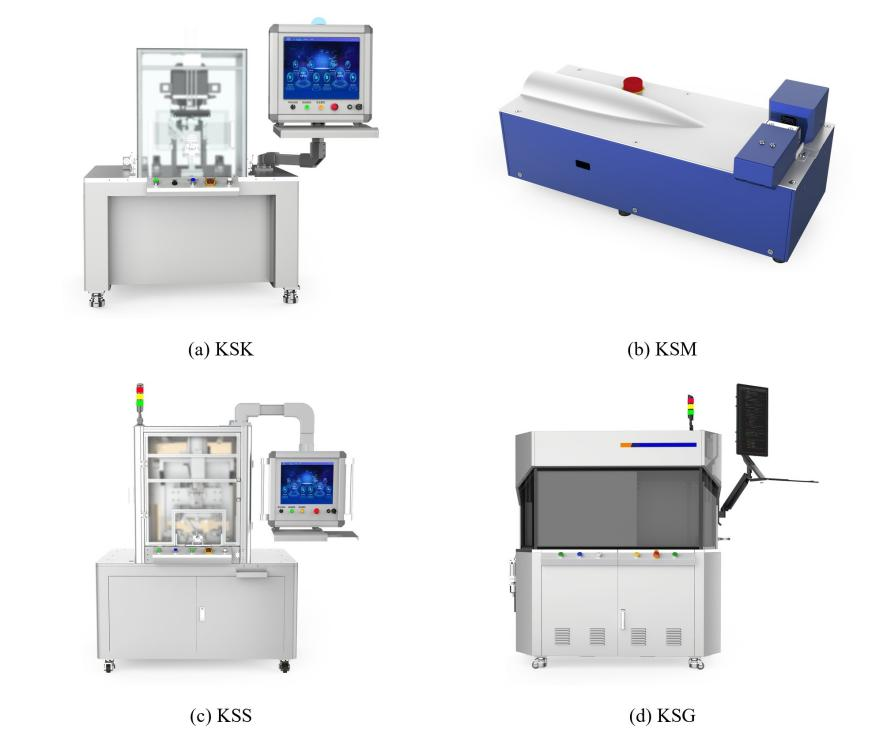
Figura: Saldatrici a ultrasuoni per fasci di cavi della serie KS di Magntek
Häufige Fragen zum Ultraschall-Kabelschweißen
Welche Prozessparameter sind besonders wichtig?
Zu den zentralen Einstellgrößen zählen Amplitude, Schweißkraft, Energie und Schweißzeit. Die geeignete Kombination hängt von Werkstoff, Leiterquerschnitt, Werkzeug und Verbindungsgeometrie ab.
Ist eine höhere Amplitude immer besser?
Nein. Eine höhere Amplitude kann die Materialverformung verstärken und die Verbindung oder das Werkzeug stärker belasten. Entscheidend sind die geprüften Qualitätsmerkmale.
Sind Schweißenergie und Schweißzeit dasselbe?
Nein. Die Schweißzeit beschreibt die Dauer des Vorgangs, die Schweißenergie die eingebrachte Energiemenge.
Wie wird die Qualität einer Kabelschweißung beurteilt?
Je nach Anwendung werden mechanische Prüfungen, Messungen des elektrischen Übergangswiderstands, die Verbindungsgeometrie und Prozessdaten gemeinsam betrachtet.
Kann Prozessüberwachung die Qualitätsprüfung ersetzen?
Nein. Prozessdaten müssen mit geeigneten Prüfungen validiert werden und garantieren für sich allein keine fehlerfreie Verbindung.
Wann sollten Parameter erneut bewertet werden?
Eine erneute Bewertung kann bei Änderungen an Material, Leiterquerschnitt, Werkzeug, Maschinenkonfiguration oder wichtigen Einstellungen sowie bei Qualitätsabweichungen notwendig sein.
Fazit: Qualität entsteht durch abgestimmte Parameter und systematische Prüfung
Eine reproduzierbare Qualität beim Ultraschall-Kabelschweißen erfordert das abgestimmte Zusammenspiel von Amplitude, Schweißkraft, Energie und Zeit. Ebenso wichtig sind Werkstoff, Werkzeugzustand, Werkstückpositionierung und stabile Fertigungsbedingungen. Systematische Versuche, passende Qualitätsprüfungen und nachvollziehbare Prozessdaten schaffen eine belastbare Grundlage für die Serienfertigung.
MagnTek unterstützt Unternehmen bei der Bewertung ihrer Anwendung und bei der Auswahl einer geeigneten Lösung für das Ultraschall-Kabelschweißen. Die technische Eignung sollte anhand repräsentativer Werkstücke und klar definierter Qualitätskriterien beurteilt werden.
Quellen und Referenzen
- [1] Cheng, X. M. et al. (2022). Ultrasonic system and ultrasonic metal welding performance: A status review. Journal of Manufacturing Processes, 84, 1196–1216. https://doi.org/10.1016/j.jmapro.2022.10.067
- [2] Feng, M. et al. (2024). A review of quality monitoring for ultrasonic metal welding. Science and Technology of Welding and Joining, 29(1). https://doi.org/10.1177/02670836231215651
- [3] Design strategies for enhancing strength and toughness in ultrasonic welding of dissimilar metals: A review (2025). Materials Today Communications, 42, 111502. https://doi.org/10.1016/j.mtcomm.2025.111502
- [4] DIN EN IEC 60352-9:2024-12.
- [5] An overview on characteristics and performance of ultrasonic welding process on different materials (2021). Materials Today: Proceedings. https://www.sciencedirect.com/science/article/pii/S2214785321058934
- [6] MagnTek – KSS-Ultraschall-Kabelschweißmaschine: https://www.MagnTek.de/produkte/kss-ultraschall-kabelschweissmaschine/
- [7] MagnTek – KSG-Ultraschall-Kabelschweißmaschine: https://www.MagnTek.de/produkte/ksg-ultraschall-kabelschweissmaschine/