Niezawodna technologia połączeń dla miedzi, aluminium i przewodów o dużych przekrojach
Współczesne połączenia elektryczne muszą charakteryzować się nie tylko stabilnością mechaniczną. Coraz większe znaczenie mają również niska rezystancja elektryczna, powtarzalna jakość, kompaktowa konstrukcja oraz niezawodne monitorowanie procesu.
Zgrzewanie ultradźwiękowe oferuje w tym zakresie wyjątkową możliwość: przewody i metalowe elementy łączące można łączyć ze sobą w stanie stałym pod ciśnieniem i przy wibracjach mechanicznych – bez dodatkowego lutu, a w przypadku odpowiednich bezpośrednich połączeń przewodów również bez oddzielnego elementu stykowego.
Metoda ta jest szczególnie interesująca w przypadku wiązek kablowych, połączeń wysokoprądowych i zastosowań wysokonapięciowych, a także w przypadku połączeń przewodów aluminiowych i miedzianych.
Najważniejsze w skrócie
- Połączenie powstaje pod wpływem nacisku i drgań mechanicznych o wysokiej częstotliwości.
- Surowce nie ulegają całkowitemu stopieniu.
- W odpowiednich zastosowaniach możliwe jest wykonywanie bezpośrednich połączeń między przewodami lub między przewodem a zaciskiem.
- Możliwe jest obrabianie przewodów miedzianych, aluminiowych i powlekanych, w zależności od materiału i wykonania.
- Do monitorowania procesu można wykorzystać energię, moc, amplitudę, przemieszczenie, siłę i czas.
- Optymalny czas spawania nie jest dowolny: zbyt krótki lub zbyt długi czas spawania może negatywnie wpłynąć na jakość połączenia.
- W przypadku nowych kombinacji materiałów i przekrojów okno procesowe należy określić na podstawie rzeczywistych prób spawania, a następnie zweryfikować za pomocą odpowiednich badań.
Jak działa zgrzewanie ultradźwiękowe?
W procesie zgrzewania ultradźwiękowego elementy przeznaczone do połączenia umieszcza się między sonotrodą a kowadłem. Elementy są dociskane do siebie z określoną siłą, podczas gdy sonotroda wprowadza do strefy połączenia drgania mechaniczne o wysokiej częstotliwości.
Ruch względny w obszarze styku zmienia strukturę powierzchni i umożliwia powstanie połączenia metalicznego.
W tym przypadku materiał nie ulega całkowitemu upłynnieniu, jak ma to miejsce w przypadku klasycznego spawania stopowego. Połączenie powstaje zasadniczo w stanie stałym.
Proces ten jest szczególnie interesujący w przypadku przewodów elektrycznych, ponieważ nie wymaga dodatkowego połączenia lutowanego, a przy odpowiednim zaprojektowaniu pozwala uzyskać metalową strefę styku o dużej powierzchni.
W przypadku przewodów aluminiowych i miedzianych należy w szczególności uwzględnić kombinację materiałów, stan powierzchni, warstwy tlenku, geometrię oraz parametry procesu.
Dlaczego zgrzewanie ultradźwiękowe nadaje się do przewodów elektrycznych?
Niska rezystancja elektryczna
Połączenie elektryczne powinno zapewniać niezawodny przepływ prądu, a jednocześnie ograniczać dodatkowe straty mocy do minimum.
W przypadku zgrzewania ultradźwiękowego opór elektryczny zależy między innymi od materiału, rzeczywistej powierzchni połączenia, stanu powierzchni oraz parametrów procesu.
Dlatego też jakość elektryczną nie należy oceniać wyłącznie na podstawie pojedynczej wartości rezystancji. Dla rzetelnej kwalifikacji procesu istotne znaczenie mają średnia wartość, rozrzut, a także zachowanie w warunkach zmian temperatury, starzenia się oraz obciążenia elektrycznego.
Bezpośrednie połączenie przewodów
Szczególną zaletą zgrzewania ultradźwiękowego jest możliwość bezpośredniego łączenia ze sobą metalowych przewodów.
W zależności od zastosowania można na przykład zrealizować następujące połączenia:
- Od przewodu do przewodu
- Przewód do przyłącza
- Od przyłącza do przyłącza
- Splejsy
- Połączenia wysokoprądowe
- Połączenia przewodów aluminiowych i miedzianych
To, czy konieczny jest dodatkowy element stykowy, zależy od konkretnej konstrukcji.
Złącza kompaktowe
W przypadku odpowiednich kształtów połączenie zgrzewane ultradźwiękowo może mieć bardzo kompaktową budowę.
Jest to szczególnie interesujące w przypadku nowoczesnych wiązek przewodów i zastosowań wymagających wysokiego natężenia prądu, w których coraz większe znaczenie mają przestrzeń montażowa i masa.
Rzeczywisty rozmiar, jaki można uzyskać, zależy jednak od przekroju przewodu, jego budowy, powierzchni zgrzewania oraz geometrii narzędzia.
Zgrzewanie ultradźwiękowe aluminium i miedzi
Coraz powszechniejsze stosowanie przewodów aluminiowych stawia nowe wymagania przed technologiami połączeń elektrycznych.
Aluminium ma zalety pod względem masy, jednak w porównaniu z miedzią wykazuje inne właściwości mechaniczne i elektryczne, a także charakteryzuje się wyraźną warstwą tlenku.
Podczas zgrzewania ultradźwiękowego na powierzchnię oddziałują drgania mechaniczne. Dzięki temu można zmienić warunki styku w strefie łączenia i uzyskać połączenie metaliczne.
W przypadku połączeń Cu-Al kombinacja materiałów stanowi szczególne wyzwanie. Oprócz samego procesu tworzenia połączenia należy również uwzględnić ewentualne fazy międzymetaliczne oraz ich wpływ na długoterminową jakość połączenia.
Dlatego też nie należy po prostu przejmować parametrów z innego zastosowania dla nowej kombinacji Cu-Al. Odpowiedni zakres parametrów procesu zależy od materiału, przekroju, stanu powierzchni oraz geometrii spoiny.
Odpowiedni czas spawania: dłuższy czas niekoniecznie oznacza lepszy efekt
Częstym błędem popełnianym podczas opracowywania procesu zgrzewania ultradźwiękowego jest założenie, że dłuższy czas zgrzewania automatycznie prowadzi do uzyskania lepszego połączenia.
W rzeczywistości połączenie przechodzi podczas procesu spawania różne fazy rozwoju. Wraz ze wzrostem czasu spawania wytrzymałość połączenia może początkowo znacznie wzrosnąć. Jednak po osiągnięciu optymalnego zakresu dalsze wydłużanie czasu spawania może prowadzić do pogorszenia właściwości.
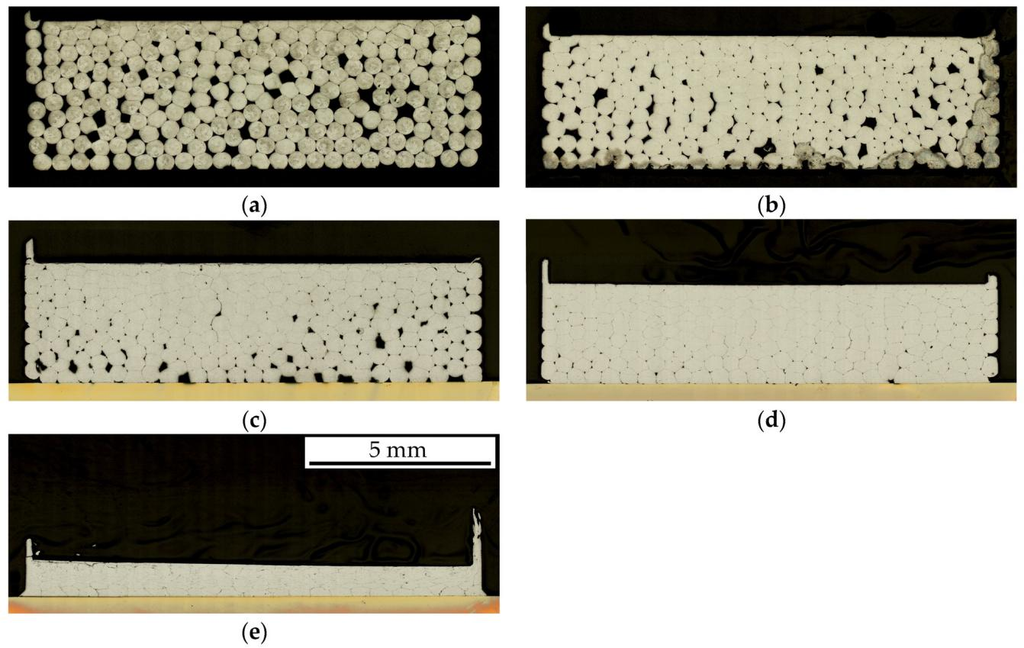
Ilustracja: Przekroje metalograficzne połączeń spawanych przewodów wiązkowych przy różnych czasach spawania: (a) 100 ms; (b) 500 ms; (c) 1 000 ms; (d) 1 500 ms; (e) 2 000 ms. Ilustracja na podstawie pracy Gester, Ozherelkov i Wagner, Metale (2024), © 2024 autorzy oryginalni, wykorzystane na podstawie licencji CC BY 4.0, skalowane.
W swoim modelu procesu zgrzewania ultradźwiękowego aluminium i miedzi Li i Balle opisują „nadgrzewanie“ jako odrębną fazę następującą po zwiększeniu wytrzymałości połączenia.
Również badania eksperymentalne przeprowadzone na splotach aluminiowych i złączach miedzianych wskazują, że czas zgrzewania ma decydujący wpływ na połączenie oraz stan drgań układu.
W kontekście rozwoju procesów oznacza to:
Celem nie jest uzyskanie maksymalnego możliwego czasu spawania, lecz powtarzalny zakres parametrów procesu.
W tym kontekście należy łącznie uwzględnić czas spawania, energię, amplitudę, siłę docisku, przesuw oraz geometrię detalu.
Drgania jako dodatkowy wskaźnik procesu spawania
Jakość zgrzewania ultradźwiękowego zależy bezpośrednio od mechanicznego układu drgającego.
Należą do nich między innymi:
- Generator
- Przetwornik
- Booster
- Sonotroda
- Kowadło
- obrabiany element
Jeśli podczas spawania zmieniają się warunki styku lub tarcia, może to wpłynąć również na charakterystykę drgań układu.
Gester i in. zbadali zachowanie drgań podczas spawania splotów aluminiowych na złączach miedzianych za pomocą wibrometru laserowo-dopplerowskiego. Po przekroczeniu optymalnego czasu spawania zaobserwowano między innymi pasma boczne w zakresie częstotliwości podstawowej i jej harmonicznych. Jednocześnie rosnące przesuwanie się złącza po kowadle może wpływać na zużycie konstrukcji kowadła.
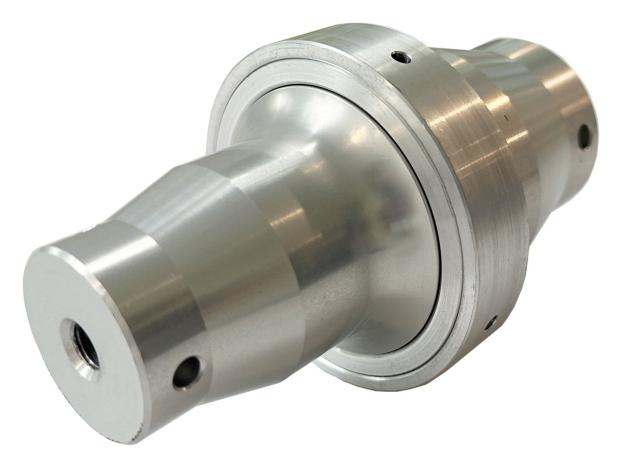
Ilustracja: Wzmacniacz Magntek 20 kHz
W ten sposób staje się jasne, że:
Oprócz czasu spawania i zużycia energii również charakterystyka drgań może dostarczyć informacji na temat aktualnego stanu spawania.
W przypadku zastosowań o dużych przekrojach i dużej mocy warto zatem rozważyć zastosowanie dodatkowego systemu monitorowania drgań w trybie online.
Monitorowanie procesu: Każdy cykl spawania można poddać ocenie
Istotną zaletą nowoczesnych urządzeń do zgrzewania ultradźwiękowego jest możliwość rejestrowania danych procesowych podczas każdego pojedynczego cyklu zgrzewania.
W zależności od systemu można monitorować na przykład następujące parametry:
- Czas spawania
- Energia
- Wydajność
- Amplituda
- Droga
- Siła
- Krzywe procesowe
Dzięki temu można określić granice procesu i wcześnie wykrywać odchylenia.
Najnowsze badania pokazują ponadto, że sygnały z maszyn i czujników mogą służyć nie tylko do klasycznego monitorowania procesów. Można je również wykorzystać do rozpoznawania stanów procesów oraz do oceny jakości połączeń.
Pozostaje jednak jedno istotne ograniczenie:
Monitorowanie procesu nie oznacza automatycznie nieniszczącego badania wytrzymałości.
Aby zapewnić niezawodną produkcję seryjną, dane procesowe należy zatem połączyć z odpowiednimi badaniami mechanicznymi, elektrycznymi i metalograficznymi.
Jakie badania są wskazane w przypadku połączeń zgrzewanych ultradźwiękowo?
Wybór odpowiednich badań zależy od konkretnego zastosowania oraz od specyfikacji klienta.
Typowe egzaminy mogą na przykład obejmować:
Badania mechaniczne
- Próba rozciągania
- Próba odrywania
- Badanie na ścinanie
Badania elektryczne
- Rezystancja przejściowa
- Zmiana rezystancji pod wpływem temperatury
- obciążenie elektryczne
Badanie metalograficzne
- Przeszczepienie
- Ocena powierzchni połączenia
- Badanie powierzchni granicznych i ewentualnych wad
Badania starzenia i badania środowiskowe
- Zmiany temperatury
- starzenie termiczne
- Obciążenie wilgocią
- Wibracje
- połączone obciążenie elektryczne i termiczne
Pojedyncze badanie nie jest w stanie odzwierciedlić pełnej wydajności połączenia. Aby uzyskać wiarygodną kwalifikację, procedury badawcze i profil obciążenia muszą być dostosowane do późniejszego zastosowania.
Jakie czynniki determinują okno procesowe?
Stabilny proces zgrzewania ultradźwiękowego nie wynika z jednego optymalnego parametru.
Decydujące znaczenie ma wzajemne oddziaływanie różnych czynników:
Materiał
Miedź, aluminium i przewody powlekane zachowują się podczas spawania w różny sposób.
Przekrój przewodu i budowa przewodu
Przewód lity, linka oraz wielowarstwowa konstrukcja przewodu wymagają różnych warunków technologicznych.
Stan powierzchni
Warstwy tlenku, powłoki, zanieczyszczenia i resztki izolacji mogą wpływać na połączenie.
Amplituda
Amplituda określa mechaniczny ruch drgający w strefie połączenia i musi być dostosowana do danego zastosowania.
Siła docisku
Siła wpływa na kontakt między elementami łączonymi, a tym samym na przenoszenie drgań.
Energia i czas spawania
Należy tak dobrać energię i czas, aby uzyskać wystarczającą spoinę, nie pogarszając jej jakości poprzez przepalanie lub nadmierne odkształcenie materiału.
Sonotroda i kowadło
Geometria narzędzia i struktura powierzchni mają wpływ na przenoszenie siły oraz pozycjonowanie przewodów.
Dlatego okno procesu powinno być zawsze opracowywane z wykorzystaniem rzeczywistych materiałów produkcyjnych.
Od pierwszej próby aż po produkcję seryjną
W przypadku nowych kombinacji przewodów, materiałów lub przekrojów zaleca się zastosowanie systematycznego procesu projektowania.
1. Zdefiniuj zastosowanie
W pierwszej kolejności określa się materiał, przekrój przewodu, budowę przewodu, geometrię połączenia oraz pożądany rodzaj połączenia.
2. Przeprowadzić próby spawania
Za pomocą rzeczywistych przewodów i złączy bada się różne kombinacje amplitudy, siły, energii i czasu zgrzewania.
3. Określenie okna procesu
Badania spawalnicze są oceniane pod kątem wytrzymałości mechanicznej, oporu elektrycznego oraz, w razie potrzeby, właściwości metalograficznych.
4. Zdefiniowanie monitorowania procesu
Na potrzeby produkcji seryjnej określa się odpowiednie parametry procesowe i wartości graniczne.
5. Zweryfikować proces
Następnie połączenie jest kwalifikowane zgodnie z odpowiednią normą, specyfikacją klienta oraz rzeczywistym profilem zastosowania.
Podejście to ma szczególne znaczenie w przypadku nowych kombinacji materiałów. Nie należy przenosić istniejącego zestawu parametrów na inny przekrój przewodu lub inną kombinację materiałów bez przeprowadzenia walidacji.
Seria Magntek KS: zgrzewanie ultradźwiękowe dla przewodów o różnych przekrojach
Seria Magntek KS obejmuje cztery zgrzewarki ultradźwiękowe o częstotliwości 20 kHz, przeznaczone do różnych przekrojów przewodów i rodzajów połączeń. W zależności od modelu dostępne są funkcje sterowania czasowego i energetycznego, a także różne konfiguracje maszyn i narzędzi.
KSK jest przeznaczony do precyzyjnych połączeń w przypadku przewodów o mniejszych przekrojach oraz w zastosowaniach przyłączeniowych.
KSM charakteryzuje się kompaktową budową i nadaje się między innymi do węzłów przelotowych i końcowych.
KSS jest przeznaczony do przewodów o średniej przekroju i charakteryzuje się pionową geometrią klinową z podawaniem z obu stron.
KSG Jest to wydajna maszyna dwukanałowa przeznaczona do przewodów o dużych przekrojach, która w zależności od zastosowania może wykonywać połączenia typu przewód-przewód, przewód-zacisk oraz zacisk-zacisk.
W przypadku nowych zastosowań zasadniczo zaleca się przeprowadzenie próby zgrzewania z wykorzystaniem rzeczywistych przewodów i złączy. Na tej podstawie można wspólnie określić konfigurację maszyny, oprzyrządowanie oraz parametry procesu.
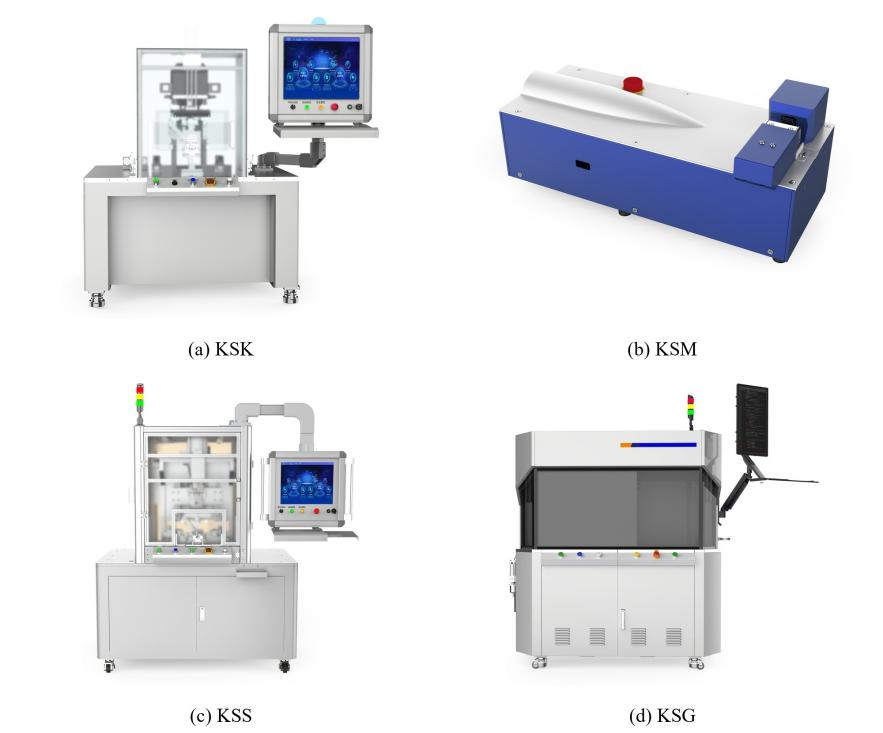
Ilustracja: Zgrzewarki ultradźwiękowe do wiązek przewodów serii KS firmy Magntek
Najczęściej zadawane pytania:
Czy przed zgrzewaniem ultradźwiękowym należy odizolować przewody?
Tak. W samym obszarze zgrzewania przewodniki metalowe muszą być pozbawione izolacji. Resztki izolacji mogą negatywnie wpływać na połączenie i stabilność procesu.
Czy podczas zgrzewania ultradźwiękowego potrzebny jest lut?
Nie. W przypadku łączenia metali za pomocą ultradźwięków połączenie powstaje bezpośrednio między metalowymi elementami łączonymi.
Czy przewód topi się podczas zgrzewania ultradźwiękowego?
Związek powstaje w stanie stałym, bez całkowitego stopienia materiałów wyjściowych.
Czy można spawać przewody aluminiowe i miedziane?
Tak. Zarówno aluminium, jak i miedź można zgrzewać ultradźwiękowo w odpowiednich zastosowaniach. Jednak w przypadku różnych kombinacji materiałów parametry procesu oraz długoterminowa jakość połączenia muszą być weryfikowane osobno.
Czy zgrzewanie ultradźwiękowe nadaje się do zastosowań w wysokich napięciach?
Zgrzewanie ultradźwiękowe może być stosowane do połączeń wysokoprądowych i wysokonapięciowych, o ile materiał, przekrój, geometria, obciążenie elektryczne oraz wymagane badania są dostosowane do danego zastosowania.
Czy dłuższy czas spawania jest lepszy?
Nie. Zbyt krótki czas spawania może spowodować powstanie niewystarczająco trwałego połączenia. Z drugiej strony zbyt długi czas spawania również może mieć niekorzystny wpływ. Celem jest uzyskanie stabilnego zakresu parametrów procesowych zapewniającego powtarzalną jakość połączenia.
Czy można kontrolować jakość każdego punktu spawania?
Nowoczesne urządzenia mogą rejestrować różne dane procesowe dla każdego cyklu spawania i oceniać je na podstawie zdefiniowanych wartości granicznych. Poprawia to identyfikowalność i bezpieczeństwo procesu, jednak nie zastępuje automatycznie badań niszczących ani walidacji procesu.
Podsumowanie
Zgrzewanie ultradźwiękowe stanowi wydajną metodę łączenia przewodów elektrycznych w stanie stałym. Metoda ta może zapewnić korzyści techniczne zwłaszcza w przypadku bezpośrednich połączeń przewodów, spawania oraz zastosowań związanych z miedzią, aluminium i prądami o wysokim natężeniu.
Decydujące znaczenie nie ma jednak żaden pojedynczy parametr. Stabilne połączenie powstaje dzięki współdziałaniu materiału, przekroju przewodu, stanu powierzchni, amplitudy, siły, energii, czasu zgrzewania oraz geometrii narzędzia.
Jednocześnie pomiar energii, mocy, przemieszczenia, siły i charakterystyki drgań otwiera nowe możliwości w zakresie ciągłego monitorowania procesów.
Dla firmy Magntek oznacza to, że decydujące znaczenie ma nie tylko sama spawarka, ale także współdziałanie maszyny, narzędzia, materiału, opracowania procesu i kontroli jakości.
Planują Państwo nowe połączenie drabinkowe lub wysokonapięciowe?
Z przyjemnością przyjmujemy Państwa przewody i materiały łączące do przeprowadzenia próby zgrzewania. Magntek służy Państwu pomocą w doborze odpowiedniej maszyny, opracowaniu parametrów procesu oraz ocenie połączenia zgrzewanego.
Źródła i dodatkowe informacje
[1] Li, J.; Balle, F.: „Model procesu zgrzewania ultradźwiękowego aluminium i miedzi“. Welding in the World, 2026. DOI: 10.1007/s40194-026-02502-2.
[2] Gester, A.; Tetzner, A.; Wagner, G. i in.: „Opracowanie metody monitorowania procesu ultradźwiękowego zgrzewania drutów samochodowych opartej wyłącznie na danych z czujników maszyny“. Welding in the World, tom 70, 2026, s. 1123–1144. DOI: 10.1007/s40194-026-02346-w.
[3] Gester, A.; Ozherelkov, V.; Wagner, G. i in.: Badania dotyczące zgrzewania ultradźwiękowego splotów aluminiowych i złączy miedzianych. Metals, 2024. DOI: 10.3390/met14030362.
[4] Liu, J.; Cao, B.; Yang, J.: „Tekstura i związki międzymetaliczne w połączeniach różnorodnych materiałów Cu/Al wykonanych metodą zgrzewania ultradźwiękowego dużej mocy“. Journal of Manufacturing Processes, tom 76, 2022, s. 34–45. DOI: 10.1016/j.jmapro.2022.02.001.
[5] Wu, X.; Liu, T.; Cai, W.: „Mikrostruktura, mechanizm spawania i uszkodzenia spoin ultradźwiękowych Al/Cu“. Journal of Manufacturing Processes, tom 20, 2015, s. 321–331. DOI: 10.1016/j.jmapro.2015.06.002.