En la soldadura por ultrasonidos de cables, la calidad no depende de un único parámetro de ajuste. Lo decisivo es la interacción entre la amplitud, la fuerza de soldadura, la aportación de energía, el tiempo de soldadura, el material, la herramienta y la geometría de la pieza. Por lo tanto, quien desee obtener resultados estables en la producción en serie no debe limitarse a optimizar parámetros individuales, sino que debe tener en cuenta el proceso de unión en su conjunto.
Este artículo muestra qué factores son especialmente importantes, cómo se puede determinar una ventana de proceso robusta y en qué deben fijarse las empresas a la hora de realizar controles de calidad, supervisar los procesos y seleccionar una máquina de soldadura de cables por ultrasonidos.
1. ¿Por qué influyen los parámetros del proceso en la calidad de la soldadura?
En la soldadura ultrasónica de metales se utilizan vibraciones mecánicas para crear una unión por fusión en condiciones de contacto definidas. El resultado depende de varios factores interrelacionados. Por lo tanto, un ajuste que funcione con una estructura de cable concreta no es automáticamente adecuado para otras secciones transversales de conductores, combinaciones de materiales o geometrías de conexión.
Para la evaluación industrial, deben tenerse en cuenta conjuntamente al menos tres aspectos: la resistencia mecánica, las propiedades eléctricas y la reproducibilidad del proceso. Los valores de ensayo y los valores límite aplicables deben deducirse de las especificaciones del producto en cuestión y de los requisitos de la aplicación.
2. Resumen de los principales parámetros del proceso
Amplitud: ajustar de forma precisa el movimiento oscilatorio
La amplitud describe el movimiento oscilatorio del sonotrodo. Influye en el movimiento relativo en la superficie de contacto y, por lo tanto, en las condiciones en las que se forma la unión. Una amplitud demasiado baja puede limitar la formación de la unión. Una amplitud demasiado elevada puede intensificar la deformación y, dependiendo del material, la estructura de los hilos y la herramienta, someter a tensión la unión o el material.
El ajuste adecuado debe determinarse utilizando piezas representativas. Para ello, se recomienda no solo tener en cuenta el valor indicado por la máquina, sino también evaluar la resistencia, la resistencia eléctrica de contacto y la geometría de la unión.
Fuerza de soldadura: controlar el contacto y la compresión
La fuerza de soldadura garantiza el contacto entre la pieza de trabajo, el sonotrodo y el yunque. Influye en la compactación de los hilos y en las condiciones mecánicas en la zona de unión. Una fuerza demasiado baja puede provocar un contacto insuficiente; una fuerza demasiado alta puede alterar la estructura de los hilos o aumentar la carga sobre la herramienta.
Hay que tener en cuenta que el valor de consigna ajustado no siempre se corresponde exactamente con la fuerza que actúa sobre la pieza de trabajo. La mecánica de la máquina, el estado de la herramienta y el posicionamiento de la pieza de trabajo pueden influir en el resultado. Por ello, se deben documentar los ajustes y comprobar su repetibilidad.
Energía de soldadura y tiempo de soldadura: evaluación conjunta
La energía de soldadura describe la cantidad de energía aportada, mientras que el tiempo de soldadura indica la duración del proceso. Ambas magnitudes están relacionadas, pero no son lo mismo. Un tiempo de soldadura más prolongado no garantiza automáticamente una mejor unión, ya que la amplitud, la fuerza, el estado del material y la dinámica del proceso también influyen en la aportación de energía.
La idoneidad del modo de tiempo o del modo de energía depende de la aplicación y de la configuración de la máquina. La elección debe confirmarse mediante ensayos y controles de calidad adecuados.
3. ¿Cómo se puede desarrollar una ventana de proceso robusta?
Una ventana de proceso abarca las combinaciones de parámetros con las que una unión alcanza de forma fiable las características de calidad exigidas en unas condiciones de fabricación determinadas. El objetivo no es solo una operación de soldadura concreta que se realice con éxito, sino un rango estable que tenga en cuenta las fluctuaciones normales en el día a día de la producción.
Un enfoque estructurado suele incluir los siguientes pasos:
- Definir los requisitos: documentar el material, la sección transversal del conductor, la estructura del trenzado, el tipo de conexión y los criterios de calidad.
- Seleccionar variables influyentes: determinar los parámetros relevantes y las posibles variables perturbadoras, como el estado de la herramienta o el posicionamiento.
- Planificar los ensayos: variar los parámetros de forma sistemática, ya sea individualmente o en combinaciones seleccionadas.
- Comprobar los resultados: evaluar las características mecánicas, eléctricas y geométricas mediante métodos adecuados.
- Garantizar el proceso: documentar los ajustes adecuados y reevaluarlos en caso de que se produzcan cambios en el material, la herramienta o la aplicación.
En aplicaciones complejas, un diseño experimental multifactorial puede ayudar a poner de manifiesto las interacciones entre los parámetros. La metodología experimental concreta debe ajustarse al esfuerzo de desarrollo y al riesgo de la aplicación.
4. ¿Qué características de calidad son relevantes?
Un único valor de medición obtenido con un equipo no es suficiente para evaluar todas las propiedades de una unión soldada. En el caso de las uniones de cables eléctricos, pueden ser especialmente relevantes las siguientes características:
- Resistencia mecánica: ensayos de tracción, tracción con descarga o cizallamiento, según el tipo de unión y las especificaciones del producto.
- Resistencia de contacto eléctrica: medición para evaluar la calidad del contacto eléctrico.
- Geometría de la unión: anchura, altura y compactación como indicadores de la deformación del material.
- Datos de proceso: energía, tiempo, fuerza, amplitud y otras señales disponibles para la detección de desviaciones.
- Condiciones ambientales y a largo plazo: por ejemplo, cambios de temperatura o vibraciones, siempre que sean relevantes para la aplicación.
Los métodos de ensayo y los valores límite deben determinarse en función de la aplicación concreta, las especificaciones del cliente y las especificaciones técnicas pertinentes. Una unión que no presente defectos visibles no es necesariamente adecuada desde el punto de vista mecánico y eléctrico.
5. Supervisión de procesos: útil, pero no sustituye a la inspección
El registro de datos de proceso puede ayudar a detectar desviaciones de forma temprana y a realizar un seguimiento de los procesos de fabricación. Dependiendo de la configuración de la máquina, se pueden documentar, por ejemplo, la energía, el tiempo de soldadura, la fuerza y otras señales. Resultan especialmente útiles los datos que pueden asignarse de forma inequívoca a una pieza, a un conjunto de parámetros o a una orden de producción.
Las publicaciones especializadas sobre el control de calidad en la soldadura de metales por ultrasonidos analizan diferentes señales que acompañan al proceso, entre ellas el movimiento del sonotrodo, la potencia, los procesos térmicos y las emisiones acústicas. Sin embargo, esto no significa que cada señal permita obtener una indicación fiable de la calidad en cualquier conexión de cables.
Por lo tanto, un sistema de supervisión debería validarse en primer lugar utilizando soldaduras representativas. Las señales del proceso pueden servir de apoyo para un control de calidad continuo, pero no sustituyen automáticamente a los ensayos adecuados realizados en la pieza de trabajo.
6. No subestimes el material, las herramientas y el posicionamiento
Material y geometría de la unión
El cobre y el aluminio se diferencian en sus propiedades materiales y en las condiciones de su superficie. En el caso del aluminio, hay que tener en cuenta, entre otras cosas, la capa de óxido. Además, la estructura del trenzado, la sección transversal del conductor, el número de hilos individuales y la geometría de los terminales influyen en la formación de la conexión.
Si cambian el material, el estado de la superficie o la geometría, es necesario comprobar si los ajustes validados hasta el momento siguen siendo adecuados. Una documentación clara de la pieza y unas muestras representativas del material contribuyen a una evaluación fiable del proceso.
Estado de la herramienta y posicionamiento de la pieza
El sonotrodo y el yunque transmiten las vibraciones y forman la zona de contacto con la pieza de trabajo. El desgaste, los daños o la suciedad pueden alterar las condiciones de contacto. Los intervalos de inspección y mantenimiento definidos, así como los cambios de herramienta documentados, facilitan el análisis de fallos.
El posicionamiento también es importante: los desplazamientos, una alimentación irregular o una alineación incorrecta pueden provocar que la unión se realice en condiciones diferentes a las previstas. Por lo tanto, en las instalaciones automatizadas, la alimentación, la sujeción de la pieza de trabajo y la alineación deben formar parte de la cualificación del proceso.
7. ¿Qué papel desempeñan las normas y los requisitos de ensayo?
La norma DIN EN IEC 60352-9:2024-12 constituye un punto de referencia normativo relevante para las uniones sin soldadura realizadas mediante ultrasonidos. La norma aborda los requisitos generales, los procedimientos de ensayo y las indicaciones prácticas para las uniones correspondientes. Para determinar si es aplicable a una unión concreta de cable o terminal, y en qué medida, es necesario consultar la edición vigente de la norma y la especificación correspondiente.
Se recomienda a los responsables de compras técnicas y de calidad que establezcan con antelación los procedimientos de ensayo, el tamaño de la muestra, los valores límite y los criterios de aceptación. De este modo, tanto el proveedor como el cliente podrán evaluar los resultados sobre una base clara y comprensible.
8. ¿Qué aspectos deben tener en cuenta las empresas a la hora de elegir una máquina de soldadura de cables por ultrasonidos?
La elección de la instalación adecuada depende de la pieza, los requisitos de calidad y el proceso de producción. Un amplio rango de ajuste por sí solo no es un criterio de selección suficiente. Las empresas deberían tener en cuenta, en particular, los siguientes aspectos:
- Aplicación: conexiones de cable a cable, de cable a terminal o de terminal a terminal, así como el material y la sección transversal del conductor.
- Control del proceso: parámetros disponibles, modos de soldadura, reproducibilidad y almacenamiento de conjuntos de parámetros.
- Control de calidad: posibilidad de someter a ensayo piezas representativas y documentar los resultados según criterios acordados.
- Automatización: alimentación, posicionamiento, interfaces e integración en líneas de producción existentes.
- Trazabilidad: asignación de datos de proceso a piezas o operaciones de fabricación, cuando sea necesario.
- Servicio y mantenimiento: cambio de herramientas, limpieza, inspección, suministro de piezas de recambio y asistencia técnica.
Antes de tomar una decisión de inversión, se deben acordar ensayos de soldadura específicos para la aplicación y resultados de ensayo verificables. Es fundamental que la instalación obtenga resultados repetibles en condiciones representativas.
9. ¿Cómo contribuye MagnTek a los procesos de fabricación industrial?
MagnTek desarrolla soluciones de soldadura por ultrasonidos para aplicaciones industriales, teniendo en cuenta las piezas, los materiales y los requisitos de fabricación de cada caso. Dado que las aplicaciones difieren en cuanto a geometría, combinación de materiales y proceso de producción, es importante realizar un análisis técnico para determinar la configuración adecuada de la instalación.
Además de la selección y adaptación de la tecnología, la asistencia tras la puesta en marcha desempeña un papel importante. En caso de dudas técnicas o problemas inesperados, un análisis claro de los fallos, una respuesta rápida y un suministro fiable de piezas de recambio ayudan a reducir al mínimo los tiempos de inactividad.
Con los conceptos de instalación KSS y KSG, MagnTek ofrece diferentes soluciones para la soldadura ultrasónica de cables. La configuración más adecuada debe evaluarse en función de las piezas concretas, los criterios de calidad y las condiciones de producción.
¿Desea mejorar su proceso de soldadura por cable? Hable con MagnTek sobre su aplicación. Juntos podremos determinar los datos relevantes de la pieza de trabajo, los requisitos de calidad y los pasos de inspección adecuados para la evaluación técnica.
Serie KS de Magntek: soldadura por ultrasonidos para diferentes secciones transversales de conductores
La serie KS de Magntek comprende cuatro máquinas de soldadura por ultrasonidos de 20 kHz para diferentes secciones transversales de conductores y tipos de unión. Dependiendo del modelo, se dispone de control de tiempo y de energía, así como de diferentes configuraciones de máquina y utillaje.
KSK Está diseñado para realizar conexiones precisas en secciones transversales de conductores más pequeñas y en aplicaciones de conexión.
KSM Presenta un diseño compacto y es adecuado, entre otras cosas, para nodos de paso y nodos finales.
KSS Está diseñado para secciones transversales de conductor medianas y cuenta con una geometría en cuña vertical con alimentación por ambos lados.
KSG Está diseñada como una potente máquina de dos canales para secciones transversales de conductores de gran tamaño y, en función de la aplicación, puede realizar conexiones entre conductores, entre conductor y terminal y entre terminales.
Para nuevas aplicaciones, se recomienda, por regla general, realizar una prueba de soldadura con los conductores y las conexiones reales. Sobre esta base, se pueden determinar conjuntamente la configuración de la máquina, las herramientas y los parámetros del proceso.
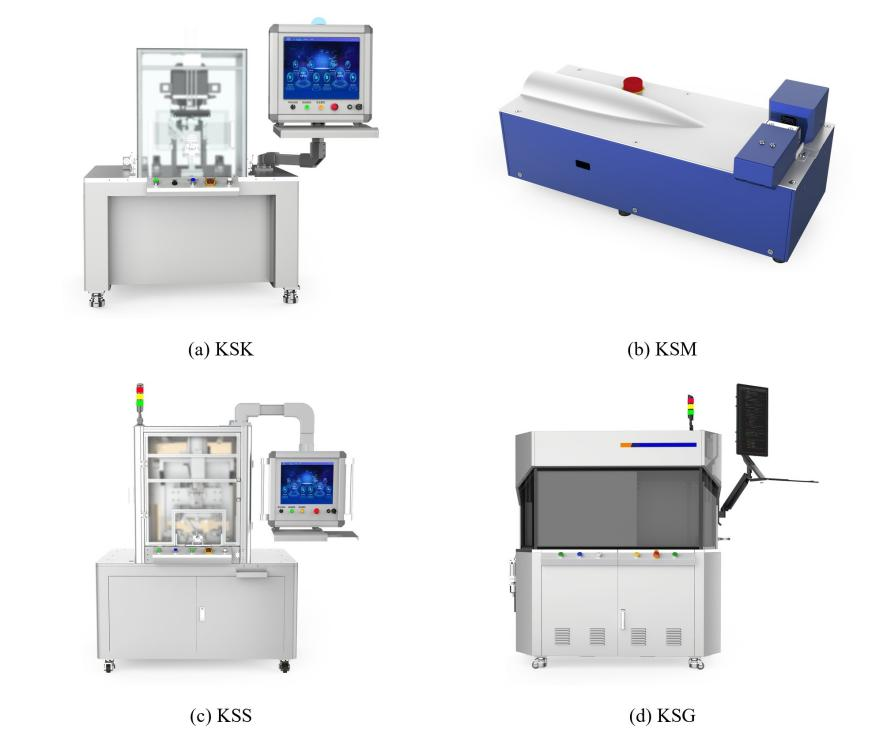
Imagen: Máquinas de soldadura ultrasónica de mazos de cables de la serie KS de Magntek
Preguntas frecuentes sobre la soldadura por ultrasonidos de cables
¿Qué parámetros del proceso son especialmente importantes?
Entre los parámetros de ajuste fundamentales se encuentran la amplitud, la fuerza de soldadura, la energía y el tiempo de soldadura. La combinación adecuada depende del material, la sección transversal del conductor, la herramienta y la geometría de la unión.
¿Una mayor amplitud es siempre mejor?
No. Una amplitud mayor puede aumentar la deformación del material y someter a una mayor tensión a la unión o a la herramienta. Lo decisivo son los parámetros de calidad comprobados.
¿Son lo mismo la energía de soldadura y el tiempo de soldadura?
No. El tiempo de soldadura describe la duración del proceso, mientras que la energía de soldadura se refiere a la cantidad de energía aportada.
¿Cómo se evalúa la calidad de una soldadura de cable?
En función de la aplicación, se analizan conjuntamente los ensayos mecánicos, las mediciones de la resistencia de contacto eléctrica, la geometría de la unión y los datos del proceso.
¿Puede la supervisión de procesos sustituir al control de calidad?
No. Los datos de proceso deben validarse mediante comprobaciones adecuadas y, por sí solos, no garantizan una conexión sin errores.
¿Cuándo conviene volver a evaluar los parámetros?
Puede ser necesario realizar una nueva evaluación en caso de que se produzcan cambios en el material, la sección transversal del conductor, las herramientas, la configuración de la máquina o los ajustes importantes, así como en caso de desviaciones en la calidad.
Conclusión: la calidad se consigue mediante parámetros bien ajustados y un control sistemático
Para conseguir una calidad reproducible en la soldadura por ultrasonidos de cables es necesaria una interacción coordinada entre la amplitud, la fuerza de soldadura, la energía y el tiempo. Igualmente importantes son el material, el estado de la herramienta, el posicionamiento de la pieza y unas condiciones de fabricación estables. Los ensayos sistemáticos, los controles de calidad adecuados y los datos de proceso trazables crean una base sólida para la fabricación en serie.
MagnTek ayuda a las empresas a evaluar sus aplicaciones y a seleccionar una solución adecuada para la soldadura de cables por ultrasonidos. La idoneidad técnica debe evaluarse a partir de piezas representativas y de criterios de calidad claramente definidos.
Fuentes y referencias
- [1] Cheng, X. M. et al. (2022). Sistema ultrasónico y rendimiento de la soldadura ultrasónica de metales: una revisión del estado actual. Journal of Manufacturing Processes, 84, 1196-1216. https://doi.org/10.1016/j.jmapro.2022.10.067
- [2] Feng, M. et al. (2024). Una revisión del control de calidad en la soldadura ultrasónica de metales. Science and Technology of Welding and Joining, 29(1). https://doi.org/10.1177/02670836231215651
- [3] Estrategias de diseño para mejorar la resistencia y la tenacidad en la soldadura por ultrasonidos de metales diferentes: una revisión (2025). Materials Today Communications, 42, 111502. https://doi.org/10.1016/j.mtcomm.2025.111502
- [4] DIN EN IEC 60352-9:2024-12.
- [5] Una visión general de las características y el rendimiento del proceso de soldadura por ultrasonidos en diferentes materiales (2021). Materials Today: Actas. https://www.sciencedirect.com/science/article/pii/S2214785321058934
- [6] MagnTek – Máquina de soldadura por ultrasonidos para cables KSS: https://www.MagnTek.de/produkte/kss-ultraschall-kabelschweissmaschine/
- [7] MagnTek – Máquina de soldadura de cables por ultrasonidos KSG: https://www.MagnTek.de/produkte/ksg-ultraschall-kabelschweissmaschine/