Nella saldatura a ultrasuoni dei cavi, la qualità non dipende da un unico valore di regolazione. È determinante l’interazione tra ampiezza, forza di saldatura, apporto di energia, tempo di saldatura, materiale, utensile e geometria del pezzo. Chi desidera ottenere risultati costanti nella produzione in serie dovrebbe quindi non limitarsi a ottimizzare i singoli parametri, ma considerare l’intero processo di giunzione.
Questo articolo illustra quali sono i fattori più rilevanti, come determinare una finestra di processo robusta e a cosa le aziende dovrebbero prestare attenzione durante i controlli di qualità, il monitoraggio dei processi e la scelta di una saldatrice a ultrasuoni per cavi.
1. Perché i parametri di processo influenzano la qualità della saldatura?
Nella saldatura a ultrasuoni dei metalli si utilizzano vibrazioni meccaniche per realizzare un giunto a legame di materia in condizioni di contatto definite. Il risultato dipende da diversi fattori correlati tra loro. Una regolazione che funziona con una determinata struttura del cavo non è quindi automaticamente adatta ad altre sezioni dei conduttori, combinazioni di materiali o geometrie di collegamento.
Ai fini della valutazione industriale, occorre considerare congiuntamente almeno tre aspetti: resistenza meccanica, proprietà elettriche e riproducibilità del processo. I valori di prova e i valori limite applicabili devono essere ricavati dalle specifiche del prodotto in questione e dai requisiti dell'applicazione.
2. Panoramica dei principali parametri di processo
Amplitudine: regolazione mirata del movimento oscillatorio
L'ampiezza descrive il movimento oscillatorio del sonotrodo. Essa influenza il movimento relativo sulla superficie di contatto e, di conseguenza, le condizioni in cui si forma il giunto. Un'ampiezza troppo bassa può limitare la formazione del giunto. Un’ampiezza troppo elevata può accentuare la deformazione e – a seconda del materiale, della struttura dei trefoli e dell’utensile – sollecitare il giunto o il materiale.
L'impostazione corretta dovrebbe essere determinata sulla base di pezzi rappresentativi. A tal fine, si raccomanda di non limitarsi a considerare il valore indicato dalla macchina, ma di valutare anche la resistenza, la resistenza di contatto elettrica e la geometria del giunto.
Forza di saldatura: controllare il contatto e la compattazione
La forza di saldatura garantisce il contatto tra il pezzo, il sonotrodo e l'incudine. Influisce sulla compattazione dei trefoli e sulle condizioni meccaniche nel punto di giunzione. Una forza troppo bassa può causare un contatto insufficiente; una forza troppo elevata può alterare la struttura dei trefoli o aumentare il carico sull'utensile.
È importante tenere presente che il valore nominale impostato non corrisponde in ogni caso esattamente alla forza che agisce sul pezzo. La meccanica della macchina, lo stato dell'utensile e il posizionamento del pezzo possono influenzare il risultato. Pertanto, è opportuno documentare le impostazioni e verificarne la ripetibilità.
Energia di saldatura e tempo di saldatura: valutazione congiunta
L'energia di saldatura descrive la quantità di energia immessa, mentre il tempo di saldatura indica la durata del processo. Entrambe le grandezze sono correlate, ma non sono equivalenti. Un tempo di saldatura più lungo non comporta automaticamente un giunto migliore, poiché anche l'ampiezza, la forza, le condizioni del materiale e la dinamica del processo influenzano l'apporto di energia.
La scelta tra la modalità temporale e quella energetica dipende dall'applicazione e dalla configurazione della macchina. La scelta dovrebbe essere confermata da prove e da adeguati controlli di qualità.
3. Come si può sviluppare una finestra di processo robusta?
Una finestra di processo comprende le combinazioni di parametri con cui una giunzione raggiunge in modo affidabile le caratteristiche di qualità richieste in determinate condizioni di produzione. L’obiettivo non è solo una singola operazione di saldatura riuscita, ma un intervallo stabile che tenga conto delle normali fluttuazioni nell’attività produttiva quotidiana.
Un approccio strutturato comprende in genere le seguenti fasi:
- Definire i requisiti: documentare il materiale, la sezione del conduttore, la struttura dei trefoli, il tipo di collegamento e i criteri di qualità.
- Selezionare le variabili influenti: individuare i parametri rilevanti e le possibili variabili di disturbo, quali lo stato dell'utensile o il posizionamento.
- Pianificare gli esperimenti: variare sistematicamente i parametri singolarmente o in combinazioni selezionate.
- Verifica dei risultati: valutare le caratteristiche meccaniche, elettriche e geometriche utilizzando metodi adeguati.
- Garantire la sicurezza del processo: documentare le impostazioni adeguate e rivalutarle in caso di modifiche al materiale, all’utensile o all’applicazione.
In caso di applicazioni complesse, una pianificazione sperimentale multifattoriale può aiutare a mettere in evidenza le interazioni tra i parametri. La metodologia sperimentale concreta dovrebbe essere adeguata all’impegno richiesto dallo sviluppo e al rischio dell’applicazione.
4. Quali sono le caratteristiche qualitative rilevanti?
Un singolo valore misurato dalla macchina non è sufficiente per valutare tutte le caratteristiche di un giunto saldato. Per i collegamenti elettrici dei cavi possono essere rilevanti, in particolare, le seguenti caratteristiche:
- Resistenza meccanica: prove di trazione, di strappo o di taglio in base al tipo di giunzione e alle specifiche del prodotto.
- Resistenza di contatto elettrica: misurazione per valutare la qualità del contatto elettrico.
- Geometria del giunto: larghezza, altezza e compattazione come indicatori della deformazione del materiale.
- Dati di processo: energia, tempo, forza, ampiezza e altri segnali disponibili per il rilevamento delle anomalie.
- Condizioni ambientali e di lungo periodo: ad esempio sbalzi di temperatura o vibrazioni, nella misura in cui siano rilevanti per l'applicazione.
I metodi di prova e i valori limite dovrebbero derivare dalla specifica applicazione, dalle indicazioni del cliente e dalle relative specifiche tecniche. Un collegamento visivamente impercettibile non è automaticamente adeguato dal punto di vista meccanico ed elettrico.
5. Monitoraggio del processo: utile, ma non sostituisce il controllo
La registrazione dei dati di processo può aiutare a individuare tempestivamente eventuali scostamenti e a tracciare i processi di produzione. A seconda della configurazione della macchina, è possibile documentare, ad esempio, l’energia, il tempo di saldatura, la forza e altri segnali. Particolarmente utili sono i dati che possono essere chiaramente associati a un pezzo, a un set di parametri o a un ordine di produzione.
Le pubblicazioni specialistiche sul controllo della qualità nella saldatura a ultrasuoni dei metalli analizzano diversi segnali acquisiti durante il processo, tra cui il movimento del sonotrodo, la potenza, i processi termici e le emissioni acustiche. Ciò non significa tuttavia che ogni segnale, in presenza di qualsiasi collegamento via cavo, consenta di trarre conclusioni affidabili sulla qualità.
Un sistema di monitoraggio dovrebbe quindi essere inizialmente convalidato sulla base di saldature rappresentative. I segnali di processo possono supportare un controllo di qualità continuo, ma non sostituiscono automaticamente adeguate verifiche sul pezzo.
6. Non sottovalutare il materiale, gli attrezzi e il posizionamento
Materiale e geometria dei giunti
Il rame e l’alluminio si differenziano per le proprietà dei materiali e le condizioni superficiali. Nel caso dell’alluminio, occorre tenere conto, tra l’altro, dello strato di ossido. Inoltre, la struttura a trefoli, la sezione del conduttore, il numero di fili singoli e la geometria dei terminali influenzano la realizzazione del collegamento.
Se il materiale, le condizioni della superficie o la geometria cambiano, è necessario verificare se le impostazioni precedentemente qualificate siano ancora adeguate. Una documentazione chiara del pezzo e campioni rappresentativi del materiale contribuiscono a una valutazione affidabile del processo.
Stato degli utensili e posizionamento del pezzo
Il sonotrodo e l’incudine trasmettono le vibrazioni e costituiscono la zona di contatto con il pezzo. Usura, danni o sporcizia possono alterare le condizioni di contatto. Intervalli di ispezione e manutenzione definiti, nonché sostituzioni degli utensili documentate, facilitano l’analisi dei guasti.
Anche il posizionamento è importante: spostamenti, alimentazione irregolare o allineamento errato possono far sì che l’assemblaggio avvenga in condizioni diverse da quelle previste. Negli impianti automatizzati, pertanto, l’alimentazione, il posizionamento del pezzo e l’allineamento dovrebbero far parte della qualificazione del processo.
7. Qual è il ruolo delle norme e dei requisiti di collaudo?
Per i collegamenti saldati a ultrasuoni senza stagno, la norma DIN EN IEC 60352-9:2024-12 costituisce un punto di riferimento normativo rilevante. La norma tratta i requisiti generali, le procedure di prova e le indicazioni pratiche relative a tali giunzioni. Per stabilire se e in che misura essa sia applicabile a una specifica giunzione di cavi o terminali, è necessario verificare l'edizione attuale della norma e le relative specifiche.
Si raccomanda ai responsabili degli acquisti tecnici e ai responsabili della qualità di definire tempestivamente le procedure di controllo, l'entità dei campioni, i valori limite e i criteri di accettazione. In questo modo, fornitore e cliente potranno valutare i risultati sulla base di criteri chiari e comprensibili.
8. A cosa dovrebbero prestare attenzione le aziende nella scelta di una saldatrice a ultrasuoni per cavi?
L'impianto più adatto dipende dal pezzo da lavorare, dai requisiti di qualità e dal processo produttivo. Un ampio campo di regolazione non è di per sé un criterio di selezione sufficiente. Le aziende dovrebbero valutare in particolare i seguenti punti:
- Applicazione: collegamenti cavo-cavo, cavo-terminale o terminale-terminale, nonché materiale e sezione del conduttore.
- Controllo del processo: parametri disponibili, modalità di saldatura, riproducibilità e memorizzazione dei set di parametri.
- Controllo qualità: possibilità di testare pezzi rappresentativi e di documentare i risultati in base a criteri concordati.
- Automazione: alimentazione, posizionamento, interfacce e integrazione nelle linee di produzione esistenti.
- Tracciabilità: attribuzione dei dati di processo ai pezzi o alle operazioni di produzione, ove necessario.
- Assistenza e manutenzione: sostituzione degli utensili, pulizia, ispezione, fornitura di pezzi di ricambio e assistenza tecnica.
Prima di prendere una decisione di investimento, è opportuno concordare prove di saldatura specifiche per l'applicazione e risultati di prova verificabili. È fondamentale che l'impianto produca risultati ripetibili in condizioni rappresentative.
9. In che modo MagnTek supporta i processi di produzione industriale?
MagnTek sviluppa soluzioni di saldatura a ultrasuoni per applicazioni industriali, tenendo conto dei rispettivi pezzi, materiali e requisiti di produzione. Poiché le applicazioni differiscono per geometria, combinazione di materiali e processo produttivo, è fondamentale un coordinamento tecnico per determinare la configurazione adeguata dell'impianto.
Oltre alla scelta e all'adattamento della tecnologia, anche l'assistenza post-messa in servizio riveste un ruolo importante. In caso di domande tecniche o problemi imprevisti, un'analisi chiara dei guasti, un riscontro tempestivo e una fornitura affidabile di pezzi di ricambio contribuiscono a ridurre al minimo i tempi di fermo.
Con i sistemi KSS e KSG, MagnTek offre diverse soluzioni per la saldatura a ultrasuoni dei cavi. La configurazione più adatta va valutata in base ai pezzi da lavorare, ai criteri di qualità e alle condizioni di produzione.
Volete migliorare il vostro processo di saldatura a filo? Rivolgetevi a MagnTek per discutere della vostra applicazione. Insieme potremo definire i dati rilevanti relativi al pezzo, i requisiti di qualità e le fasi di controllo adeguate per la valutazione tecnica.
Serie KS di Magntek: saldatura a ultrasuoni per conduttori di diverse sezioni
La serie KS di Magntek comprende quattro saldatrici a ultrasuoni da 20 kHz per diverse sezioni trasversali dei conduttori e diversi tipi di giunzione. A seconda del modello, sono disponibili controlli temporali ed energetici, nonché diverse configurazioni di macchine e utensili.
KSK È progettato per garantire collegamenti precisi in caso di sezioni dei conduttori ridotte e applicazioni di collegamento.
KSM presenta una struttura compatta ed è adatto, tra l’altro, per nodi di transito e nodi terminali.
KSS È progettato per sezioni trasversali medie dei conduttori e presenta una geometria a cuneo verticale con alimentazione su entrambi i lati.
KSG È progettata come macchina a due canali ad alte prestazioni per conduttori di grande sezione e, a seconda dell’applicazione, è in grado di realizzare collegamenti conduttore-conduttore, conduttore-terminale e terminale-terminale.
Per le nuove applicazioni si raccomanda in linea di massima di effettuare una prova di saldatura con i conduttori e i collegamenti effettivi. Su questa base è possibile definire congiuntamente la configurazione della macchina, gli utensili e i parametri di processo.
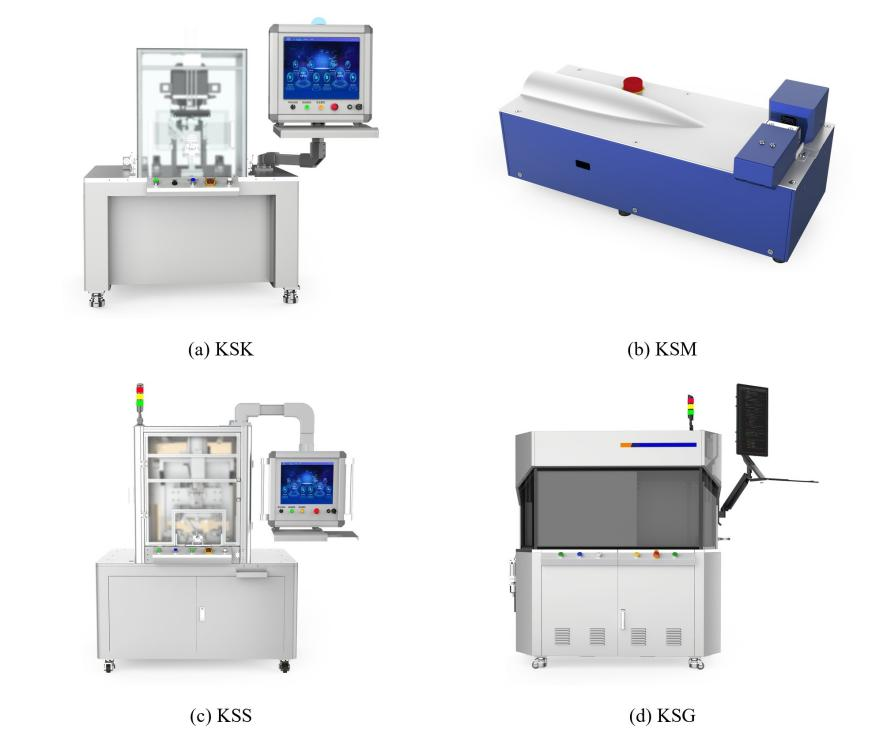
Figura: Saldatrici a ultrasuoni per fasci di cavi della serie KS di Magntek
Domande frequenti sulla saldatura a ultrasuoni dei cavi
Quali parametri di processo sono particolarmente importanti?
Tra i parametri di regolazione principali figurano l'ampiezza, la forza di saldatura, l'energia e il tempo di saldatura. La combinazione più adatta dipende dal materiale, dalla sezione del conduttore, dall'utensile e dalla geometria del giunto.
Un'ampiezza maggiore è sempre migliore?
No. Un’ampiezza maggiore può accentuare la deformazione del materiale e sottoporre il giunto o l’utensile a sollecitazioni più intense. Sono determinanti i parametri di qualità verificati.
L'energia di saldatura e il tempo di saldatura sono la stessa cosa?
No. Il tempo di saldatura indica la durata dell'operazione, mentre l'energia di saldatura indica la quantità di energia immessa.
Come si valuta la qualità di una saldatura di cavi?
A seconda dell'applicazione, vengono prese in considerazione congiuntamente le prove meccaniche, le misurazioni della resistenza di contatto elettrica, la geometria del collegamento e i dati di processo.
Il monitoraggio dei processi può sostituire il controllo qualità?
No. I dati di processo devono essere convalidati mediante adeguati controlli e, di per sé, non garantiscono un collegamento privo di errori.
Quando è opportuno rivalutare i parametri?
Potrebbe essere necessaria una nuova valutazione in caso di modifiche al materiale, alla sezione del conduttore, all’utensile, alla configurazione della macchina o a impostazioni importanti, nonché in caso di scostamenti dalla qualità.
Conclusione: la qualità deriva da parametri ben calibrati e da controlli sistematici
Per ottenere una qualità riproducibile nella saldatura a ultrasuoni dei cavi è necessaria una combinazione ben calibrata di ampiezza, forza di saldatura, energia e tempo. Altrettanto importanti sono il materiale, lo stato dell’utensile, il posizionamento del pezzo e condizioni di produzione stabili. Prove sistematiche, controlli di qualità adeguati e dati di processo tracciabili costituiscono una solida base per la produzione in serie.
MagnTek supporta le aziende nella valutazione delle loro applicazioni e nella scelta di una soluzione adeguata per la saldatura a ultrasuoni dei cavi. L'idoneità tecnica dovrebbe essere valutata sulla base di pezzi rappresentativi e di criteri di qualità chiaramente definiti.
Fonti e riferimenti
- [1] Cheng, X. M. et al. (2022). Sistema a ultrasuoni e prestazioni della saldatura a ultrasuoni dei metalli: una rassegna dello stato dell’arte. Journal of Manufacturing Processes, 84, 1196–1216. https://doi.org/10.1016/j.jmapro.2022.10.067
- [2] Feng, M. et al. (2024). Una rassegna sul monitoraggio della qualità nella saldatura a ultrasuoni dei metalli. Science and Technology of Welding and Joining, 29(1). https://doi.org/10.1177/02670836231215651
- [3] Strategie di progettazione per migliorare la resistenza e la tenacità nella saldatura a ultrasuoni di metalli dissimili: una rassegna (2025). Materials Today Communications, 42, 111502. https://doi.org/10.1016/j.mtcomm.2025.111502
- [4] DIN EN IEC 60352-9:2024-12.
- [5] Una panoramica sulle caratteristiche e sulle prestazioni del processo di saldatura a ultrasuoni su diversi materiali (2021). Materials Today: Atti. https://www.sciencedirect.com/science/article/pii/S2214785321058934
- [6] MagnTek – Saldatrice a ultrasuoni per cavi KSS: https://www.MagnTek.de/produkte/kss-ultraschall-kabelschweissmaschine/
- [7] MagnTek – Saldatrice a ultrasuoni per cavi KSG: https://www.MagnTek.de/produkte/ksg-ultraschall-kabelschweissmaschine/