W przypadku zgrzewania kabli ultradźwiękowego o jakości nie decyduje pojedyncza wartość ustawienia. Kluczowe znaczenie ma współdziałanie amplitudy, siły zgrzewania, wniesionej energii, czasu zgrzewania, materiału, narzędzia oraz geometrii elementu. Kto chce osiągnąć stabilne wyniki w produkcji seryjnej, powinien zatem nie tylko optymalizować poszczególne parametry, ale także spojrzeć na cały proces łączenia.
W niniejszym artykule przedstawiono, które czynniki mają szczególne znaczenie, w jaki sposób można określić stabilne okno procesowe oraz na co przedsiębiorstwa powinny zwracać uwagę podczas kontroli jakości, monitorowania procesu oraz wyboru ultradźwiękowej zgrzewarki do kabli.
1. Dlaczego parametry procesu mają wpływ na jakość spawania?
W procesie zgrzewania ultradźwiękowego metali wykorzystuje się drgania mechaniczne w celu utworzenia połączenia materiałowego w określonych warunkach styku. Wynik zależy od kilku powiązanych ze sobą czynników. Ustawienie, które sprawdza się w przypadku określonej konstrukcji kabla, nie jest zatem automatycznie odpowiednie dla innych przekrojów przewodów, kombinacji materiałów lub geometrii połączeń.
W przypadku oceny przemysłowej należy łącznie uwzględnić co najmniej trzy aspekty: wytrzymałość mechaniczną, właściwości elektryczne oraz powtarzalność procesu. Obowiązujące wartości pomiarowe i wartości graniczne należy określić na podstawie odpowiedniej specyfikacji produktu oraz wymagań dotyczących zastosowania.
2. Przegląd najważniejszych parametrów procesu
Amplituda: precyzyjna regulacja ruchu oscylacyjnego
Amplituda opisuje ruch oscylacyjny sonotrody. Wpływa ona na ruch względny w obszarze styku, a tym samym na warunki, w jakich powstaje połączenie. Zbyt mała amplituda może ograniczać tworzenie się połączenia. Zbyt duża amplituda może wzmocnić odkształcenie i – w zależności od materiału, budowy splotu oraz narzędzia – obciążać połączenie lub materiał.
Odpowiednie ustawienie należy określić na podstawie reprezentatywnych elementów obrabianych. W tym celu zaleca się nie tylko uwzględnienie wartości podanej przez producenta maszyny, ale także ocenę wytrzymałości, rezystancji elektrycznej połączenia oraz geometrii połączenia.
Siła zgrzewania: kontrola styku i zagęszczenia
Siła zgrzewania zapewnia kontakt między obrabianym elementem, sonotrodą a kowadłem. Wpływa ona na zagęszczenie splotów oraz warunki mechaniczne w miejscu połączenia. Zbyt mała siła może prowadzić do niewystarczającego kontaktu; zbyt duża siła może zmienić strukturę splotów lub zwiększyć obciążenie narzędzia.
Należy pamiętać, że ustawiona wartość zadana nie zawsze odpowiada dokładnie sile działającej na obrabiany element. Na wynik mogą wpływać mechanika maszyny, stan narzędzia oraz pozycjonowanie obrabianego elementu. Dlatego też należy dokumentować ustawienia i sprawdzać ich powtarzalność.
Energia spawania i czas spawania: wspólna ocena
Energia spawania określa ilość dostarczonej energii, natomiast czas spawania – czas trwania procesu. Obie wielkości są ze sobą powiązane, ale nie są tożsame. Dłuższy czas spawania nie prowadzi automatycznie do uzyskania lepszego połączenia, ponieważ na dostarczaną energię wpływają również amplituda, siła, stan materiału oraz dynamika procesu.
To, czy tryb czasowy, czy energetyczny jest bardziej odpowiedni, zależy od zastosowania i konfiguracji maszyny. Wybór należy potwierdzić poprzez przeprowadzenie prób i odpowiednich kontroli jakości.
3. Jak opracować solidne okno procesowe?
Okno procesowe obejmuje kombinacje parametrów, dzięki którym połączenie w określonych warunkach produkcyjnych niezawodnie osiąga wymagane cechy jakościowe. Celem jest nie tylko pojedynczy udany proces spawania, ale stabilny zakres uwzględniający normalne wahania występujące w codziennej produkcji.
Uporządkowane podejście zazwyczaj obejmuje następujące etapy:
- Określenie wymagań: należy udokumentować materiał, przekrój przewodu, budowę splotu, rodzaj połączenia oraz kryteria jakości.
- Wybór czynników wpływających: Określenie istotnych parametrów oraz potencjalnych czynników zakłócających, takich jak stan narzędzia lub pozycjonowanie.
- Planowanie eksperymentów: systematyczna zmiana parametrów pojedynczo lub w wybranych kombinacjach.
- Sprawdzanie wyników: ocena cech mechanicznych, elektrycznych i geometrycznych przy użyciu odpowiednich metod.
- Zabezpieczenie procesu: należy udokumentować odpowiednie ustawienia i ponownie je ocenić w przypadku zmian dotyczących materiału, narzędzia lub zastosowania.
W przypadku złożonych zastosowań planowanie eksperymentów wieloczynnikowych może pomóc w uwidocznieniu interakcji między parametrami. Konkretna metodologia eksperymentalna powinna być dostosowana do nakładu pracy związanego z rozwojem oraz do ryzyka związanego z zastosowaniem.
4. Jakie cechy jakościowe mają znaczenie?
Pojedynczy odczyt z urządzenia pomiarowego nie wystarcza do oceny wszystkich właściwości połączenia spawanego. W przypadku połączeń kabli elektrycznych istotne mogą być w szczególności następujące cechy:
- Wytrzymałość mechaniczna: próby rozciągania, wyciągania lub ścinania zgodnie z rodzajem połączenia i specyfikacją produktu.
- Rezystancja przejściowa: pomiar służący do oceny jakości styku elektrycznego.
- Geometria połączenia: szerokość, wysokość i zagęszczenie jako wskaźniki odkształcenia materiału.
- Dane procesowe: energia, czas, siła, amplituda oraz inne dostępne sygnały służące do wykrywania odchyleń.
- Warunki otoczenia i długoterminowe: na przykład zmiany temperatury lub drgania, o ile mają one znaczenie dla danego zastosowania.
Metody badań i wartości graniczne powinny wynikać z konkretnego zastosowania, wytycznych klienta oraz odpowiednich specyfikacji technicznych. Połączenie, które nie rzuca się w oczy pod względem wizualnym, niekoniecznie musi być wystarczające pod względem mechanicznym i elektrycznym.
5. Monitorowanie procesu: pomocne, ale nie zastępuje kontroli
Rejestrowanie danych procesowych może pomóc w wczesnym wykrywaniu odchyleń i śledzeniu przebiegu procesów produkcyjnych. W zależności od konfiguracji maszyny można na przykład dokumentować zużycie energii, czas spawania, siłę oraz inne sygnały. Szczególnie przydatne są dane, które można jednoznacznie przypisać do konkretnego elementu, zestawu parametrów lub zlecenia produkcyjnego.
W publikacjach specjalistycznych dotyczących kontroli jakości podczas spawania ultradźwiękowego metali analizuje się różne sygnały towarzyszące procesowi, między innymi ruch sonotrody, moc, procesy termiczne oraz emisję akustyczną. Nie oznacza to jednak, że każdy sygnał przy każdym połączeniu kablowym pozwala na wiarygodną ocenę jakości.
System monitorowania powinien zatem zostać najpierw zweryfikowany na podstawie reprezentatywnych spoin. Sygnały procesowe mogą wspomagać bieżącą kontrolę jakości, ale nie zastępują automatycznie odpowiednich badań wykonywanych na obrabianym elemencie.
6. Nie należy lekceważyć znaczenia materiałów, narzędzi i ustawienia
Materiał i geometria połączenia
Miedź i aluminium różnią się pod względem właściwości materiałowych i stanu powierzchni. W przypadku aluminium należy uwzględnić między innymi warstwę tlenku. Ponadto na sposób wykonania połączenia wpływają: budowa splotu, przekrój przewodnika, liczba pojedynczych drutów oraz geometria zacisków.
W przypadku zmiany materiału, stanu powierzchni lub geometrii należy sprawdzić, czy dotychczasowe, zatwierdzone ustawienia są nadal odpowiednie. Jednoznaczna dokumentacja obrabianego elementu oraz reprezentatywne próbki materiału ułatwiają rzetelną ocenę procesu.
Stan narzędzia i pozycjonowanie obrabianego elementu
Sonotroda i kowadło przenoszą drgania i tworzą strefę styku z obrabianym elementem. Zużycie, uszkodzenia lub zanieczyszczenia mogą wpływać na warunki styku. Określone częstotliwości kontroli i konserwacji oraz udokumentowane wymiany narzędzi ułatwiają analizę usterek.
Ważne jest również ustawienie: przesunięcia, nierównomierne podawanie lub nieprawidłowe ustawienie mogą spowodować, że połączenie powstanie w zmienionych warunkach. W przypadku instalacji zautomatyzowanych podawanie, mocowanie obrabianego elementu i ustawienie powinny zatem stanowić część kwalifikacji procesu.
7. Jaką rolę odgrywają normy i wymagania dotyczące badań?
W przypadku połączeń zgrzewanych ultradźwiękowo bez lutowania istotnym punktem odniesienia normatywnego jest norma DIN EN IEC 60352-9:2024-12. Norma ta określa ogólne wymagania, procedury badawcze oraz wskazówki praktyczne dotyczące odpowiednich połączeń. To, czy i w jakim zakresie ma ona zastosowanie do konkretnego połączenia kablowego lub zaciskowego, należy sprawdzić na podstawie aktualnej wersji normy oraz odpowiedniej specyfikacji.
Zakupowcom ds. technicznych oraz osobom odpowiedzialnym za jakość zaleca się wczesne ustalenie procedur kontrolnych, wielkości próby, wartości granicznych oraz kryteriów odbioru. Dzięki temu zarówno dostawca, jak i klient będą mogli oceniać wyniki w oparciu o jasne i przejrzyste podstawy.
8. Na co powinny zwracać uwagę przedsiębiorstwa przy wyborze ultradźwiękowej zgrzewarki do kabli?
Wybór odpowiedniej linii produkcyjnej zależy od obrabianego elementu, wymagań jakościowych oraz przebiegu procesu produkcyjnego. Sam szeroki zakres regulacji nie stanowi wystarczającego kryterium wyboru. Przedsiębiorstwa powinny w szczególności wziąć pod uwagę następujące kwestie:
- Zastosowanie: połączenia typu kabel-kabel, kabel-zacisk lub zacisk-zacisk, a także materiał i przekrój przewodu.
- Sterowanie procesem: dostępne parametry, tryby zgrzewania, powtarzalność oraz zapis zestawów parametrów.
- Kontrola jakości: możliwość przetestowania reprezentatywnych elementów i udokumentowania wyników zgodnie z uzgodnionymi kryteriami.
- Automatyzacja: podawanie, pozycjonowanie, interfejsy i integracja z istniejącymi liniami produkcyjnymi.
- Identyfikowalność: przyporządkowanie danych procesowych do elementów lub operacji produkcyjnych, w razie potrzeby.
- Serwis i konserwacja: wymiana narzędzi, czyszczenie, przeglądy, dostawy części zamiennych oraz wsparcie techniczne.
Przed podjęciem decyzji inwestycyjnej należy uzgodnić przeprowadzenie prób spawania dostosowanych do konkretnego zastosowania oraz przedstawienie przejrzystych wyników badań. Decydujące znaczenie ma to, czy instalacja osiąga powtarzalne wyniki w reprezentatywnych warunkach.
9. W jaki sposób firma MagnTek wspiera przemysłowe procesy produkcyjne?
Firma MagnTek opracowuje rozwiązania w zakresie zgrzewania ultradźwiękowego do zastosowań przemysłowych, uwzględniając przy tym konkretne elementy, materiały i wymagania produkcyjne. Ponieważ zastosowania różnią się pod względem geometrii, kombinacji materiałów i przebiegu procesu produkcyjnego, ważne jest przeprowadzenie konsultacji technicznych w celu ustalenia odpowiedniej konfiguracji urządzenia.
Oprócz doboru i dostosowania sprzętu ważną rolę odgrywa wsparcie po uruchomieniu. W przypadku pytań technicznych lub nieoczekiwanych problemów przejrzysta analiza usterek, szybka reakcja oraz niezawodne dostawy części zamiennych pomagają ograniczyć przestoje do minimum.
Dzięki koncepcjom instalacji KSS i KSG firma MagnTek oferuje różne rozwiązania w zakresie zgrzewania kabli ultradźwiękowego. Wybór odpowiedniej konfiguracji należy dokonać na podstawie konkretnych elementów, kryteriów jakościowych i warunków produkcyjnych.
Chcieliby Państwo usprawnić proces spawania kablowego? Prosimy skontaktować się z firmą MagnTek w sprawie Państwa zastosowania. Wspólnie ustalimy istotne dane dotyczące obrabianych elementów, wymagania jakościowe oraz odpowiednie etapy kontroli niezbędne do przeprowadzenia oceny technicznej.
Seria Magntek KS: zgrzewanie ultradźwiękowe dla przewodów o różnych przekrojach
Seria Magntek KS obejmuje cztery zgrzewarki ultradźwiękowe o częstotliwości 20 kHz, przeznaczone do różnych przekrojów przewodów i rodzajów połączeń. W zależności od modelu dostępne są funkcje sterowania czasowego i energetycznego, a także różne konfiguracje maszyn i narzędzi.
KSK jest przeznaczony do precyzyjnych połączeń w przypadku przewodów o mniejszych przekrojach oraz w zastosowaniach przyłączeniowych.
KSM charakteryzuje się kompaktową budową i nadaje się między innymi do węzłów przelotowych i końcowych.
KSS jest przeznaczony do przewodów o średniej przekroju i charakteryzuje się pionową geometrią klinową z podawaniem z obu stron.
KSG Jest to wydajna maszyna dwukanałowa przeznaczona do przewodów o dużych przekrojach, która w zależności od zastosowania może wykonywać połączenia typu przewód-przewód, przewód-zacisk oraz zacisk-zacisk.
W przypadku nowych zastosowań zasadniczo zaleca się przeprowadzenie próby zgrzewania z wykorzystaniem rzeczywistych przewodów i złączy. Na tej podstawie można wspólnie określić konfigurację maszyny, oprzyrządowanie oraz parametry procesu.
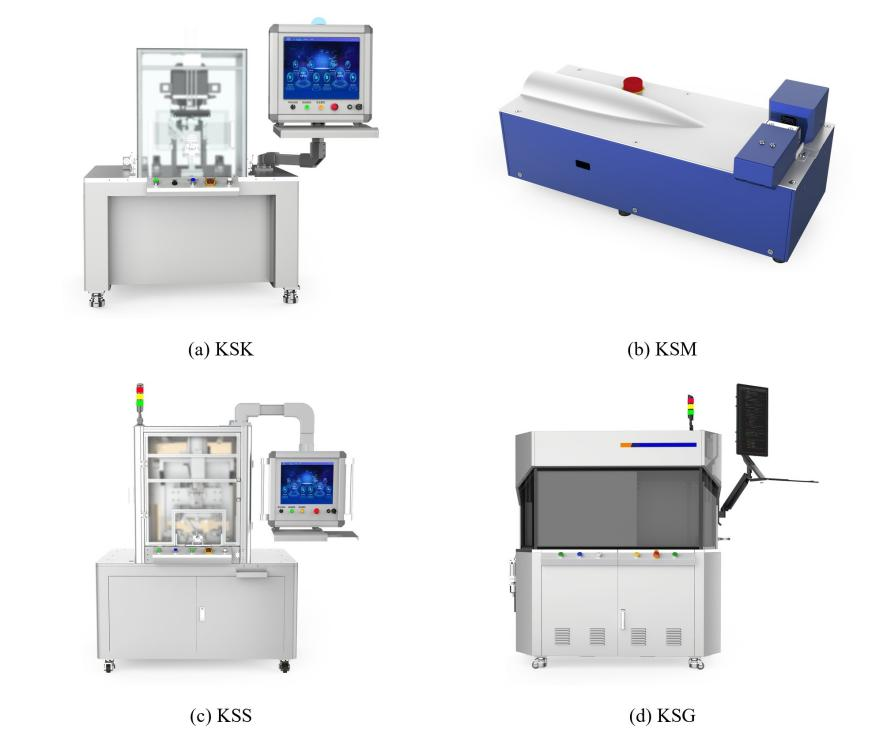
Ilustracja: Zgrzewarki ultradźwiękowe do wiązek przewodów serii KS firmy Magntek
Najczęściej zadawane pytania dotyczące zgrzewania kabli za pomocą ultradźwięków
Które parametry procesu mają szczególne znaczenie?
Do głównych parametrów regulacyjnych należą amplituda, siła zgrzewania, energia i czas zgrzewania. Odpowiednia kombinacja tych parametrów zależy od materiału, przekroju przewodu, narzędzia oraz geometrii połączenia.
Czy większa amplituda jest zawsze lepsza?
Nie. Wyższa amplituda może zwiększyć odkształcenie materiału i spowodować większe obciążenie połączenia lub narzędzia. Decydujące znaczenie mają sprawdzone cechy jakościowe.
Czy energia spawania i czas spawania to to samo?
Nie. Czas spawania określa czas trwania procesu, natomiast energia spawania – ilość dostarczonej energii.
Jak ocenia się jakość spoiny kablowej?
W zależności od zastosowania poddaje się wspólnej analizie badania mechaniczne, pomiary rezystancji przejściowej, geometrię połączeń oraz dane procesowe.
Czy monitorowanie procesu może zastąpić kontrolę jakości?
Nie. Dane procesowe muszą zostać zweryfikowane za pomocą odpowiednich testów i same w sobie nie gwarantują bezbłędnego połączenia.
Kiedy należy ponownie dokonać oceny parametrów?
Ponowna ocena może okazać się konieczna w przypadku zmian dotyczących materiału, przekroju przewodu, oprzyrządowania, konfiguracji maszyny lub istotnych ustawień, a także w przypadku odchyleń jakościowych.
Wniosek: Jakość wynika z odpowiednio dobranych parametrów i systematycznych kontroli
Aby zapewnić powtarzalną jakość podczas zgrzewania kabli metodą ultradźwiękową, konieczne jest odpowiednie zgranie amplitudy, siły zgrzewania, energii i czasu. Równie ważne są materiał, stan narzędzia, ustawienie elementu oraz stabilne warunki produkcyjne. Systematyczne testy, odpowiednie kontrole jakości oraz przejrzyste dane procesowe stanowią solidną podstawę dla produkcji seryjnej.
MagnTek wspiera przedsiębiorstwa w ocenie ich zastosowań oraz w wyborze odpowiedniego rozwiązania w zakresie zgrzewania kabli ultradźwiękowego. Przydatność techniczną należy oceniać na podstawie reprezentatywnych elementów oraz jasno określonych kryteriów jakości.
Źródła i bibliografia
- [1] Cheng, X. M. i in. (2022). System ultradźwiękowy i wydajność ultradźwiękowego spawania metali: przegląd aktualnego stanu wiedzy. Journal of Manufacturing Processes, 84, 1196–1216. https://doi.org/10.1016/j.jmapro.2022.10.067
- [2] Feng, M. i in. (2024). Przegląd metod monitorowania jakości w ultradźwiękowym spawaniu metali. Science and Technology of Welding and Joining, 29(1). https://doi.org/10.1177/02670836231215651
- [3] Strategie projektowe mające na celu zwiększenie wytrzymałości i odporności na pękanie podczas zgrzewania ultradźwiękowego metali różnorodnych: przegląd (2025). Materials Today Communications, 42, 111502. https://doi.org/10.1016/j.mtcomm.2025.111502
- [4] DIN EN IEC 60352-9:2024-12.
- [5] Przegląd cech i wydajności procesu zgrzewania ultradźwiękowego różnych materiałów (2021). Materials Today: Proceedings. https://www.sciencedirect.com/science/article/pii/S2214785321058934
- [6] MagnTek – ultradźwiękowa zgrzewarka kabli KSS: https://www.MagnTek.de/produkte/kss-ultraschall-kabelschweissmaschine/
- [7] MagnTek – ultradźwiękowa zgrzewarka kabli KSG: https://www.MagnTek.de/produkte/ksg-ultraschall-kabelschweissmaschine/