Dans le soudage par ultrasons de câbles, la qualité ne dépend pas d'un seul paramètre. Ce qui est déterminant, c'est l'interaction entre l'amplitude, la force de soudage, l'apport d'énergie, la durée de soudage, le matériau, l'outil et la géométrie de la pièce. Pour obtenir des résultats stables en production en série, il ne faut donc pas se contenter d’optimiser des paramètres isolés, mais considérer l’ensemble du processus d’assemblage.
Cet article présente les facteurs d'influence particulièrement importants, explique comment déterminer une fenêtre de processus robuste et indique les points auxquels les entreprises doivent prêter attention lors des contrôles qualité, de la surveillance des processus et du choix d'une machine de soudage de câbles par ultrasons.
1. Pourquoi les paramètres de procédé influencent-ils la qualité du soudage ?
Le soudage par ultrasons des métaux utilise des vibrations mécaniques pour réaliser une liaison par adhérence dans des conditions de contact définies. Le résultat dépend de plusieurs facteurs interdépendants. Un réglage qui fonctionne pour une structure de câble donnée n’est donc pas automatiquement adapté à d’autres sections de conducteurs, combinaisons de matériaux ou géométries de raccordement.
Pour l'évaluation industrielle, il convient d'examiner conjointement au moins trois aspects : la résistance mécanique, les propriétés électriques et la reproductibilité du procédé. Les valeurs d'essai et les valeurs limites applicables doivent être déterminées à partir de la spécification du produit concerné et des exigences de l'application.
2. Aperçu des principaux paramètres du processus
Amplitude : régler avec précision le mouvement oscillatoire
L'amplitude décrit le mouvement oscillatoire de la sonotrode. Elle influence le mouvement relatif au niveau de la surface de contact et, par conséquent, les conditions dans lesquelles l'assemblage se forme. Une amplitude trop faible peut limiter la formation de l'assemblage. Une amplitude trop élevée peut accentuer la déformation et, selon le matériau, la structure des torons et l'outil utilisé, exercer une contrainte sur la liaison ou le matériau.
Le réglage approprié doit être déterminé à partir de pièces représentatives. À cet effet, il est recommandé de ne pas se limiter à la valeur mesurée par la machine, mais d'évaluer également la résistance, la résistance de contact électrique et la géométrie de l'assemblage.
Force de soudage : contrôler le contact et la compression
La force de soudage assure le contact entre la pièce à souder, la sonotrode et l'enclume. Elle influe sur la compression des torons et sur les conditions mécaniques au niveau du point de jonction. Une force trop faible peut entraîner un contact insuffisant ; une force trop élevée peut altérer la structure des torons ou augmenter la charge sur l'outil.
Il convient de noter que la valeur de consigne réglée ne correspond pas toujours exactement à la force exercée sur la pièce. La mécanique de la machine, l'état de l'outil et le positionnement de la pièce peuvent influencer le résultat. C'est pourquoi les réglages doivent être consignés et leur reproductibilité vérifiée.
Énergie de soudage et durée de soudage : évaluation conjointe
L'énergie de soudage désigne la quantité d'énergie apportée, tandis que la durée de soudage correspond à la durée de l'opération. Ces deux grandeurs sont liées, mais ne sont pas identiques. Une durée de soudage plus longue ne garantit pas automatiquement une meilleure liaison, car l'amplitude, la force, l'état du matériau et la dynamique du processus influencent également l'apport d'énergie.
Le choix entre le mode « temps » et le mode « énergie » dépend de l'application et de la configuration de la machine. Ce choix doit être validé par des essais et des contrôles qualité appropriés.
3. Comment mettre au point une fenêtre de processus robuste ?
Une fenêtre de processus regroupe les combinaisons de paramètres permettant d'obtenir, dans des conditions de fabrication définies, les caractéristiques de qualité requises de manière fiable. L'objectif n'est pas seulement de réaliser une opération de soudage réussie, mais d'établir une plage stable tenant compte des variations normales rencontrées au quotidien dans la production.
Une approche structurée comprend généralement les étapes suivantes :
- Définir les exigences : documenter le matériau, la section du conducteur, la structure des torons, le type de raccordement et les critères de qualité.
- Sélectionner les facteurs d'influence : déterminer les paramètres pertinents et les variables perturbatrices possibles, telles que l'état de l'outil ou le positionnement.
- Planifier les essais : faire varier systématiquement les paramètres, individuellement ou selon des combinaisons choisies.
- Vérifier les résultats : évaluer les caractéristiques mécaniques, électriques et géométriques à l'aide de méthodes appropriées.
- Garantir le bon déroulement du processus : consigner les réglages appropriés et les réévaluer en cas de modifications apportées au matériau, à l'outil ou à l'application.
Dans le cas d'applications complexes, un plan d'expérimentation multifactoriel peut aider à mettre en évidence les interactions entre les paramètres. La méthodologie d'expérimentation concrète doit être adaptée à l'effort de développement et au risque lié à l'application.
4. Quels sont les critères de qualité pertinents ?
Une seule mesure effectuée par la machine ne suffit pas pour évaluer l'ensemble des caractéristiques d'un assemblage soudé. Pour les raccordements de câbles électriques, les caractéristiques suivantes peuvent notamment être pertinentes :
- Résistance mécanique : essais de traction, d'arrachement ou de cisaillement en fonction du type d'assemblage et des spécifications du produit.
- Résistance de contact électrique : mesure permettant d'évaluer la qualité du contact électrique.
- Géométrie des joints : largeur, hauteur et compactage comme indicateurs de la déformation du matériau.
- Données de processus : énergie, temps, force, amplitude et autres signaux disponibles pour la détection des écarts.
- Conditions environnementales et de fonctionnement à long terme : par exemple, les variations de température ou les vibrations, dans la mesure où elles sont pertinentes pour l'application.
Les méthodes d'essai et les valeurs limites doivent être déterminées en fonction de l'application concernée, des exigences du client et des spécifications techniques applicables. Une connexion qui ne présente aucun défaut visuel n'est pas automatiquement suffisante sur le plan mécanique et électrique.
5. Surveillance des processus : utile, mais ne remplace pas les contrôles
L'enregistrement des données de processus peut aider à détecter les écarts à un stade précoce et à retracer les opérations de fabrication. En fonction de la configuration de la machine, il est par exemple possible de documenter la consommation d'énergie, la durée de soudage, la force appliquée et d'autres signaux. Les données pouvant être clairement associées à une pièce, à un jeu de paramètres ou à un ordre de fabrication sont particulièrement utiles.
Les publications spécialisées consacrées au contrôle qualité du soudage par ultrasons des métaux examinent différents signaux liés au processus, notamment le mouvement de la sonotrode, la puissance, les phénomènes thermiques et les émissions acoustiques. Il n’en découle toutefois pas que chaque signal permette d’évaluer la qualité de manière fiable pour chaque raccordement de câble.
Un système de surveillance doit donc d'abord être validé à l'aide de soudures représentatives. Les signaux de processus peuvent faciliter un contrôle qualité continu, mais ne remplacent pas automatiquement les contrôles appropriés effectués sur la pièce.
6. Ne pas sous-estimer le matériel, les outils et le positionnement
Matériau et géométrie de l'assemblage
Le cuivre et l'aluminium présentent des propriétés matérielles et des états de surface différents. Dans le cas de l'aluminium, il faut notamment tenir compte de la couche d'oxyde. De plus, la structure des torons, la section des conducteurs, le nombre de fils individuels et la géométrie des bornes influencent la formation de la connexion.
En cas de modification du matériau, de l'état de surface ou de la géométrie, il convient de vérifier si les réglages validés jusqu'alors restent adaptés. Une documentation claire de la pièce et des échantillons de matériau représentatifs permettent une évaluation fiable du processus.
État de l'outil et positionnement de la pièce
La sonotrode et l'enclume transmettent les vibrations et constituent la zone de contact avec la pièce. L'usure, les dommages ou l'encrassement peuvent modifier les conditions de contact. Des intervalles d'inspection et d'entretien bien définis, ainsi que des changements d'outils documentés, facilitent l'analyse des défauts.
Le positionnement est également important : tout déplacement, toute alimentation irrégulière ou tout mauvais alignement peut entraîner la réalisation de l'assemblage dans des conditions modifiées. Dans les installations automatisées, l'alimentation, la prise en charge des pièces et l'alignement doivent donc faire partie intégrante de la qualification du processus.
7. Quel est le rôle des normes et des exigences en matière de contrôle ?
La norme DIN EN CEI 60352-9:2024-12 constitue une référence normative pertinente pour les assemblages sans soudure réalisés par soudage par ultrasons. Cette norme traite des exigences générales, des méthodes d'essai et des recommandations pratiques relatives à ces assemblages. Il convient de vérifier, à l'aide de l'édition actuelle de la norme et des spécifications applicables, si et dans quelle mesure elle s'applique à un assemblage de câble ou de borne concret.
Il est recommandé aux acheteurs techniques et aux responsables qualité de définir dès le début les méthodes d'essai, la taille des échantillons, les valeurs limites et les critères de réception. Le fournisseur et le client peuvent ainsi évaluer les résultats sur une base claire et transparente.
8. Quels sont les critères à prendre en compte par les entreprises lors du choix d'une machine de soudage de câbles par ultrasons ?
Le choix de l'installation adaptée dépend de la pièce à usiner, des exigences de qualité et du processus de production. Une large plage de réglage ne constitue pas à elle seule un critère de sélection suffisant. Les entreprises doivent notamment examiner les points suivants :
- Application : connexions câble-à-câble, câble-à-borne ou borne-à-borne, ainsi que le matériau et la section du conducteur.
- Contrôle du processus : paramètres disponibles, modes de soudage, reproductibilité et enregistrement des jeux de paramètres.
- Contrôle qualité : possibilité de tester des pièces représentatives et de consigner les résultats selon des critères convenus.
- Automatisation : alimentation, positionnement, interfaces et intégration dans les lignes de production existantes.
- Traçabilité : association des données de processus aux pièces ou aux opérations de fabrication, si nécessaire.
- Service et maintenance : changement d'outils, nettoyage, inspection, fourniture de pièces de rechange et assistance technique.
Avant de prendre une décision d'investissement, il convient de convenir de réaliser des essais de soudage adaptés à l'application et d'obtenir des résultats de contrôle vérifiables. Il est essentiel de vérifier si l'installation permet d'obtenir des résultats reproductibles dans des conditions représentatives.
9. Comment MagnTek soutient-il les processus de fabrication industrielle ?
MagnTek développe des solutions de soudage par ultrasons destinées à des applications industrielles, en tenant compte des pièces, des matériaux et des exigences de fabrication spécifiques. Les applications se distinguant par leur géométrie, la combinaison des matériaux et le processus de production, une concertation technique est essentielle pour déterminer la configuration d'installation la plus adaptée.
Outre le choix et l'adaptation de l'équipement technique, l'assistance après la mise en service joue un rôle important. En cas de questions techniques ou de problèmes imprévus, une analyse claire des pannes, une réponse rapide et un approvisionnement fiable en pièces de rechange permettent de réduire au maximum les temps d'arrêt.
Avec ses concepts d'installations KSS et KSG, MagnTek propose différentes solutions pour le soudage de câbles par ultrasons. Le choix de la configuration la plus adaptée doit être évalué en fonction des pièces à traiter, des critères de qualité et des conditions de production.
Vous souhaitez améliorer votre processus de soudage par fil ? Discutez de votre application avec MagnTek. Ensemble, vous pourrez définir les données pertinentes relatives aux pièces, les exigences de qualité et les étapes de contrôle appropriées pour l'évaluation technique.
Série KS de Magntek : soudage par ultrasons pour différentes sections de conducteurs
La série KS de Magntek comprend quatre machines de soudage par ultrasons à 20 kHz, adaptées à différentes sections de conducteurs et différents types d'assemblages. Selon le modèle, elles offrent un contrôle du temps et de l'énergie, ainsi que différentes configurations de machines et d'outils.
KSK est conçu pour réaliser des connexions précises avec des sections de conducteurs de petite taille et dans le cadre d'applications de raccordement.
KSM Il se caractérise par une conception compacte et convient notamment aux nœuds de passage et aux nœuds d'extrémité.
KSS Il est conçu pour des sections de conducteurs moyennes et présente une géométrie en coin verticale avec alimentation des deux côtés.
KSG Conçue comme une machine bicanal performante pour les grandes sections de conducteurs, elle permet, selon l'application, de réaliser des connexions conducteur-conducteur, conducteur-borne et borne-borne.
Pour les nouvelles applications, il est généralement recommandé de réaliser un essai de soudage avec les conducteurs et les raccords réels. Sur cette base, la configuration de la machine, l'outillage et les paramètres de processus peuvent être déterminés conjointement.
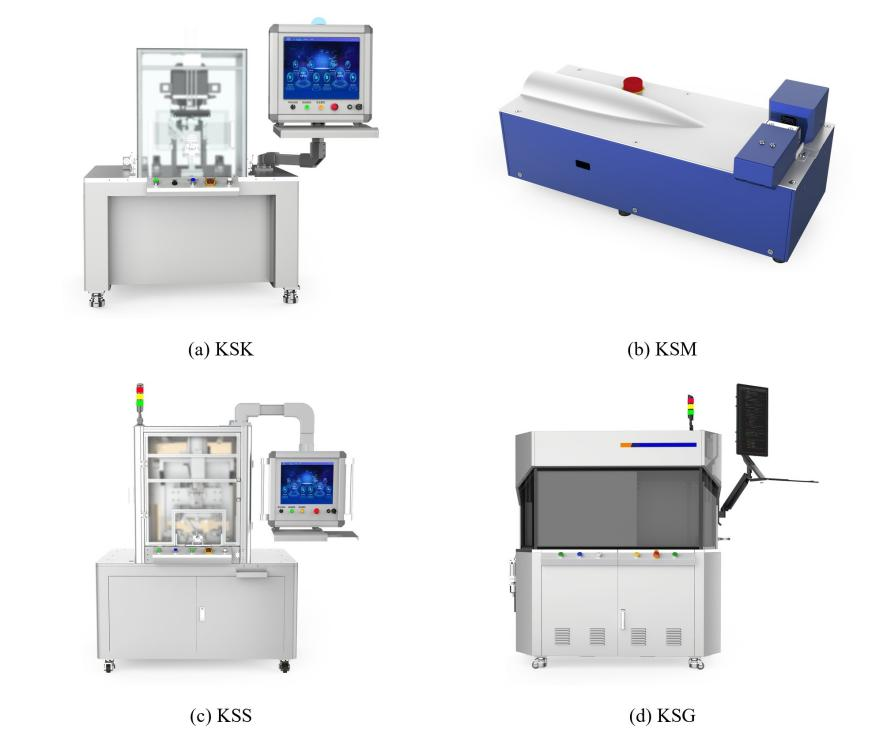
Illustration : Machines à souder les faisceaux de câbles par ultrasons de la série KS de Magntek
Questions fréquentes sur le soudage par ultrasons de câbles
Quels sont les paramètres de processus particulièrement importants ?
Parmi les paramètres de réglage essentiels figurent l'amplitude, la force de soudage, l'énergie et la durée de soudage. La combinaison appropriée dépend du matériau, de la section du conducteur, de l'outil et de la géométrie de l'assemblage.
Une amplitude plus élevée est-elle toujours préférable ?
Non. Une amplitude plus élevée peut accentuer la déformation du matériau et exercer une contrainte plus importante sur l'assemblage ou l'outil. Ce sont les critères de qualité contrôlés qui sont déterminants.
L'énergie de soudage et la durée de soudage, est-ce la même chose ?
Non. La durée de soudage correspond à la durée de l'opération, tandis que l'énergie de soudage correspond à la quantité d'énergie apportée.
Comment évalue-t-on la qualité d'une soudure par fil ?
En fonction de l'application, on examine conjointement les essais mécaniques, les mesures de la résistance de contact électrique, la géométrie de la connexion et les données de processus.
La surveillance des processus peut-elle remplacer le contrôle qualité ?
Non. Les données de processus doivent être validées à l'aide de contrôles appropriés et ne garantissent pas à elles seules une connexion sans erreur.
Quand faut-il réévaluer les paramètres ?
Une réévaluation peut s'avérer nécessaire en cas de modifications apportées au matériau, à la section du conducteur, à l'outillage, à la configuration de la machine ou à des réglages importants, ainsi qu'en cas d'écarts de qualité.
Conclusion : la qualité résulte d'un réglage précis des paramètres et de contrôles systématiques
Pour obtenir une qualité reproductible lors du soudage par ultrasons de câbles, il faut une interaction harmonisée entre l'amplitude, la force de soudage, l'énergie et le temps. Le matériau, l'état de l'outil, le positionnement de la pièce et la stabilité des conditions de fabrication sont tout aussi importants. Des essais systématiques, des contrôles qualité adaptés et des données de processus traçables constituent une base solide pour la production en série.
MagnTek aide les entreprises à évaluer leur application et à choisir une solution adaptée au soudage par ultrasons de câbles. L'adéquation technique doit être évaluée à l'aide de pièces représentatives et de critères de qualité clairement définis.
Sources et références
- [1] Cheng, X. M. et al. (2022). Système ultrasonique et performances du soudage ultrasonique des métaux : état des lieux. Journal of Manufacturing Processes, 84, 1196–1216. https://doi.org/10.1016/j.jmapro.2022.10.067
- [2] Feng, M. et al. (2024). Une revue du contrôle qualité du soudage des métaux par ultrasons. Science and Technology of Welding and Joining, 29(1). https://doi.org/10.1177/02670836231215651
- [3] Stratégies de conception visant à améliorer la résistance et la ténacité lors du soudage par ultrasons de métaux dissemblables : une revue (2025). Materials Today Communications, 42, 111502. https://doi.org/10.1016/j.mtcomm.2025.111502
- [4] DIN EN CEI 60352-9:2024-12.
- [5] Aperçu des caractéristiques et des performances du procédé de soudage par ultrasons sur différents matériaux (2021). Materials Today : Proceedings. https://www.sciencedirect.com/science/article/pii/S2214785321058934
- [6] MagnTek – Machine de soudage par ultrasons pour câbles KSS : https://www.MagnTek.de/produkte/kss-ultraschall-kabelschweissmaschine/
- [7] MagnTek – Machine de soudage de câbles par ultrasons KSG : https://www.MagnTek.de/produkte/ksg-ultraschall-kabelschweissmaschine/