Une technologie d'assemblage fiable pour le cuivre, l'aluminium et les conducteurs de grande section
Aujourd'hui, les connexions électriques ne doivent pas seulement être mécaniquement stables. Une faible résistance électrique, une qualité reproductible, une conception compacte et un contrôle fiable des processus jouent également un rôle de plus en plus important.
Le soudage par ultrasons offre ici une possibilité particulière : les câbles et les éléments métalliques à assembler peuvent être reliés entre eux à l'état solide, sous l'effet d'une pression et de vibrations mécaniques, sans brasure supplémentaire et, dans le cas de connexions directes appropriées entre conducteurs, même sans élément de contact séparé.
Ce procédé est particulièrement intéressant pour les faisceaux de câbles, les connexions à courant fort et les applications haute tension, ainsi que pour les connexions entre conducteurs en aluminium et en cuivre.
L'essentiel en bref
- La liaison est obtenue par pression et par des vibrations mécaniques à haute fréquence.
- Les matériaux de base ne sont pas entièrement fondus.
- Dans certaines applications, il est possible de réaliser des connexions directes conducteur-conducteur ou conducteur-borne.
- Il est possible de traiter des conducteurs en cuivre, en aluminium et revêtus, en fonction du matériau et du modèle.
- L'énergie, la puissance, l'amplitude, la course, la force et le temps peuvent être utilisés pour la surveillance des processus.
- La durée optimale de soudage n'est pas illimitée : des durées de soudage trop courtes ou trop longues peuvent nuire à la qualité de l'assemblage.
- Pour les nouvelles combinaisons de matériaux et de sections, la fenêtre de processus doit être déterminée à l'aide d'essais de soudage réels, puis validée par des contrôles appropriés.
Comment fonctionne le soudage par ultrasons ?
Lors du soudage par ultrasons, les pièces à assembler sont positionnées entre la sonotrode et l'enclume. Une force définie presse les pièces l'une contre l'autre, tandis que la sonotrode transmet une vibration mécanique à haute fréquence dans la zone d'assemblage.
Le mouvement relatif au niveau de la surface de contact modifie les structures de surface et permet la formation d'un composé métallique.
Contrairement au soudage par fusion classique, le matériau n'est pas entièrement liquéfié. La liaison se forme essentiellement à l'état solide.
Ce procédé est particulièrement intéressant pour les conducteurs électriques, car il ne nécessite aucune soudure supplémentaire et permet, avec une conception adaptée, d'obtenir une zone de contact métallique de grande surface.
Dans le cas des conducteurs en aluminium et en cuivre, il convient notamment de tenir compte de la combinaison des matériaux, de l'état de surface, des couches d'oxyde, de la géométrie et des paramètres de processus.
Pourquoi le soudage par ultrasons est-il adapté aux conducteurs électriques ?
Faible résistance électrique
Une connexion électrique doit assurer une transmission fiable du courant tout en limitant autant que possible les pertes de puissance supplémentaires.
Dans le soudage par ultrasons, la résistance électrique dépend, entre autres, du matériau, de la surface de joint effective, de l'état de la surface et des paramètres du procédé.
C'est pourquoi la qualité électrique ne doit pas être évaluée uniquement sur la base d'une seule valeur de résistance. Pour une qualification de processus fiable, la moyenne, la dispersion ainsi que le comportement en cas de variations de température, de vieillissement et de contrainte électrique sont des critères pertinents.
Connexion directe des conducteurs
L'un des principaux atouts du soudage par ultrasons réside dans la possibilité d'assembler directement entre eux des conducteurs métalliques.
En fonction de l'application, il est par exemple possible de réaliser les connexions suivantes :
- de conducteur à conducteur
- Câble de raccordement
- de borne à borne
- Épissures
- Connexions à courant fort
- Connexions entre des conducteurs en aluminium et en cuivre
La nécessité d'un élément de contact supplémentaire dépend de la conception concernée.
Assemblages compacts
Lorsque les géométries s'y prêtent, un assemblage par soudage par ultrasons peut être réalisé de manière très compacte.
Cela présente un intérêt particulier pour les faisceaux de câbles modernes et les applications à courant fort, où l'encombrement et le poids jouent un rôle de plus en plus important.
La taille réellement réalisable dépend toutefois de la section du conducteur, de sa structure, de la surface de soudage et de la géométrie de l'outil.
Soudage par ultrasons de l'aluminium et du cuivre
L'utilisation croissante de conducteurs en aluminium impose de nouvelles exigences aux technologies de connexion électrique.
L'aluminium présente des avantages en termes de poids, mais ses propriétés mécaniques et électriques diffèrent de celles du cuivre et il se caractérise par une couche d'oxyde bien marquée.
Lors du soudage par ultrasons, la surface est soumise à des vibrations mécaniques. Cela permet de modifier les conditions de contact dans la zone d'assemblage et de former une liaison métallique.
Dans le cas des assemblages Cu-Al, la combinaison des matériaux est particulièrement complexe. Outre la formation proprement dite de l'assemblage, il faut également tenir compte des phases intermétalliques éventuelles et de leur influence sur la qualité à long terme de l'assemblage.
C'est pourquoi il ne faut pas simplement reprendre les paramètres d'une autre application pour une nouvelle combinaison Cu-Al. Le matériau, la section, l'état de surface et la géométrie de soudage déterminent la fenêtre de processus appropriée.
La durée de soudage idéale : plus long ne signifie pas forcément mieux
Une erreur courante lors de la mise au point d'un procédé de soudage par ultrasons consiste à supposer qu'un temps de soudage plus long garantit automatiquement une meilleure liaison.
En effet, l'assemblage passe par différentes phases d'évolution au cours du processus de soudage. Au fur et à mesure que la durée de soudage augmente, la résistance de l'assemblage peut dans un premier temps augmenter considérablement. Cependant, une fois la plage optimale atteinte, une prolongation supplémentaire de la durée de soudage peut entraîner une détérioration.
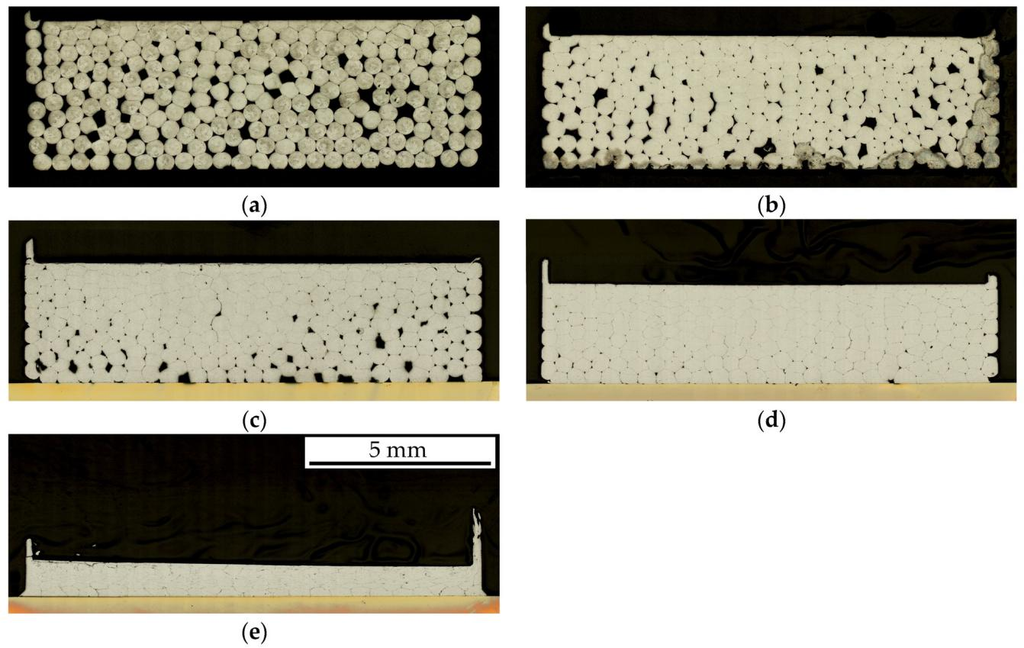
Illustration : coupes métallographiques des assemblages soudés de conducteurs toronnés pour différentes durées de soudage : (a) 100 ms ; (b) 500 ms ; (c) 1 000 ms ; (d) 1 500 ms ; (e) 2 000 ms. Illustration d'après Gester, Ozherelkov et Wagner, Métaux (2024), © 2024 les auteurs originaux, utilisé sous licence CC BY 4.0, mis à l'échelle.
Dans leur modèle de processus de soudage par ultrasons de l'aluminium et du cuivre, Li et Balle décrivent le „ sursoudage “ comme une phase distincte intervenant après l'amélioration de la résistance de l'assemblage.
Des études expérimentales menées sur des torons en aluminium et des raccords en cuivre montrent également que la durée de soudage a une influence déterminante sur la liaison et l'état vibratoire du système.
En ce qui concerne le développement des procédés, cela signifie :
L'objectif n'est pas d'obtenir la durée de soudage la plus longue possible, mais de disposer d'une plage de paramètres reproductible.
Pour cela, il convient de prendre en compte conjointement la durée de soudage, l'énergie, l'amplitude, la force d'appui, la course et la géométrie de la pièce.
Les vibrations comme indicateur supplémentaire du processus de soudage
La qualité d'une soudure par ultrasons dépend directement du système d'oscillation mécanique.
Parmi ceux-ci, on peut citer notamment :
- Générateur
- Convertisseur
- Booster
- sonotrode
- Enclume
- pièce à usiner
Si les conditions de contact ou de frottement changent pendant le soudage, le comportement vibratoire du système peut également évoluer.
Gester et al. ont étudié le comportement vibratoire lors du soudage de torons d'aluminium sur des raccords en cuivre à l'aide d'un vibromètre laser Doppler. Une fois le temps de soudage optimal dépassé, on a notamment observé des bandes latérales dans la région de la fréquence fondamentale et de ses harmoniques. Parallèlement, un glissement croissant de la connexion sur l'enclume peut influencer l'usure de la structure de l'enclume.
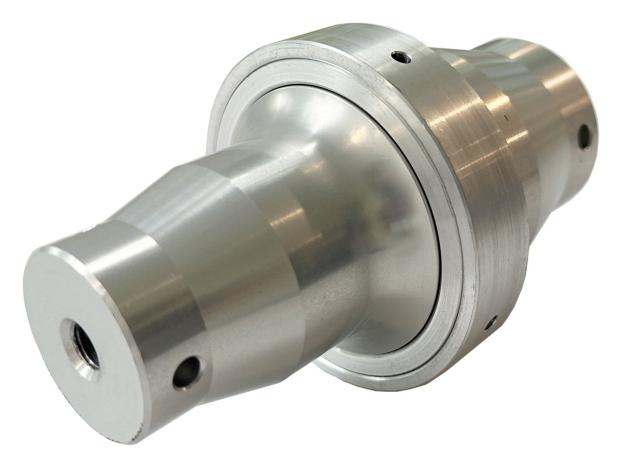
Illustration : amplificateur Magntek 20 kHz
Cela montre clairement que :
Outre la durée et la consommation d'énergie du soudage, le comportement vibratoire peut également fournir des informations sur l'état actuel du soudage.
Pour les applications impliquant de grandes sections et une puissance élevée, une surveillance supplémentaire des vibrations en temps réel peut donc s'avérer intéressante.
Surveillance du processus : chaque cycle de soudage peut être évalué
L'un des principaux avantages des installations modernes de soudage par ultrasons réside dans la possibilité de collecter des données de processus au cours de chaque cycle de soudage.
Selon le système, il est par exemple possible de surveiller les paramètres suivants :
- temps de soudage
- Énergie
- Prestations
- Amplitude
- Chemin
- Force
- Courbes de processus
Cela permet de définir les limites du processus et de détecter les écarts à un stade précoce.
Des travaux de recherche récents montrent en outre que les signaux provenant des machines et des capteurs ne servent pas uniquement à la surveillance classique des processus. Ils peuvent également être utilisés pour détecter les états des processus et évaluer la qualité de la connexion.
Une restriction importante subsiste toutefois :
La surveillance des processus ne constitue pas automatiquement une vérification non destructive de la résistance.
Pour garantir une production en série fiable, les données de processus doivent donc être associées à des contrôles mécaniques, électriques et métallographiques adaptés.
Quels sont les contrôles recommandés pour les assemblages soudés par ultrasons ?
Les essais appropriés dépendent de l'application concrète et des spécifications propres à chaque client.
Voici quelques exemples d'épreuves typiques :
Essais mécaniques
- essai de traction
- Essai de traction
- Essai de cisaillement
Contrôle électrique
- résistance de contact
- Variation de la résistance sous l'effet de la température
- charge électrique
Contrôle métallographique
- coupe transversale
- Évaluation de la surface d'assemblage
- Étude des interfaces et des défauts éventuels
Essais de vieillissement et d'exposition aux conditions environnementales
- Changements de température
- vieillissement thermique
- exposition à l'humidité
- Vibration
- sollicitation combinée électrique et thermique
Un seul essai ne suffit pas à refléter les performances globales d'un assemblage. Pour obtenir une qualification fiable, les méthodes d'essai et le profil de sollicitation doivent être adaptés à l'utilisation prévue.
Quels sont les facteurs qui déterminent la fenêtre de processus ?
Un procédé de soudage par ultrasons stable ne résulte pas d'un seul paramètre optimal.
Ce qui est déterminant, c'est l'interaction entre différents facteurs :
Matériau
Le cuivre, l'aluminium et les conducteurs revêtus se comportent différemment lors du soudage.
Section et structure des conducteurs
Un conducteur massif, un toron et une structure de conducteur multicouche nécessitent des conditions de fabrication différentes.
état de surface
Les couches d'oxyde, les revêtements, les salissures et les résidus d'isolation peuvent affecter la connexion.
Amplitude
L'amplitude détermine le mouvement oscillatoire mécanique dans la zone d'assemblage et doit être adaptée à l'application concernée.
force de pression
Cette force influe sur le contact entre les pièces à assembler et, par conséquent, sur la transmission des vibrations.
Énergie et temps de soudage
L'énergie et la durée doivent être choisies de manière à obtenir une liaison suffisante, sans pour autant compromettre celle-ci par un soudage excessif ou une déformation excessive du matériau.
Sonotrode et enclume
La géométrie de l'outil et la structure de la surface influencent la transmission des forces et le positionnement des conducteurs.
C'est pourquoi une fenêtre de processus doit toujours être conçue à partir des matériaux de production réels.
De la première ébauche à la production en série
Pour les nouvelles combinaisons de conducteurs, de matériaux ou de sections, il est recommandé de suivre un processus de développement systématique.
1. Définir l'application
Dans un premier temps, on détermine le matériau, la section du conducteur, la structure du conducteur, la géométrie des raccords et le type de connexion souhaité.
2. Réaliser des essais de soudage
À l'aide des conducteurs et des raccordements réels, différentes combinaisons d'amplitude, de force, d'énergie et de durée de soudage sont étudiées.
3. Déterminer les fenêtres de processus
Les essais de soudage sont évalués en fonction de la résistance mécanique, de la résistance électrique et, le cas échéant, des propriétés métallographiques.
4. Définir la surveillance des processus
Des paramètres de processus et des valeurs limites appropriés sont définis pour la production en série.
5. Valider le processus
L'assemblage est ensuite qualifié conformément à la norme applicable, aux spécifications du client et au profil d'utilisation réel.
Cette approche est particulièrement importante dans le cas de nouvelles combinaisons de matériaux. Un jeu de paramètres existant ne doit pas être transposé à une autre section de conducteur ou à une autre combinaison de matériaux sans avoir été validé au préalable.
Série KS de Magntek : soudage par ultrasons pour différentes sections de conducteurs
La série KS de Magntek comprend quatre machines de soudage par ultrasons à 20 kHz, adaptées à différentes sections de conducteurs et différents types d'assemblages. Selon le modèle, des commandes temporelles et énergétiques ainsi que différentes configurations de machines et d'outils sont disponibles.
KSK est conçu pour réaliser des connexions précises avec des sections de conducteurs de petite taille et dans le cadre d'applications de raccordement.
KSM Il se caractérise par une conception compacte et convient notamment aux nœuds de passage et aux nœuds d'extrémité.
KSS Il est conçu pour des sections de conducteurs moyennes et présente une géométrie en coin verticale avec alimentation des deux côtés.
KSG Conçue comme une machine bicanal performante pour les grandes sections de conducteurs, elle permet, selon l'application, de réaliser des connexions conducteur-conducteur, conducteur-borne et borne-borne.
Pour les nouvelles applications, il est généralement recommandé de réaliser un essai de soudage avec les conducteurs et les raccords réels. Sur cette base, la configuration de la machine, l'outillage et les paramètres de processus peuvent être déterminés conjointement.
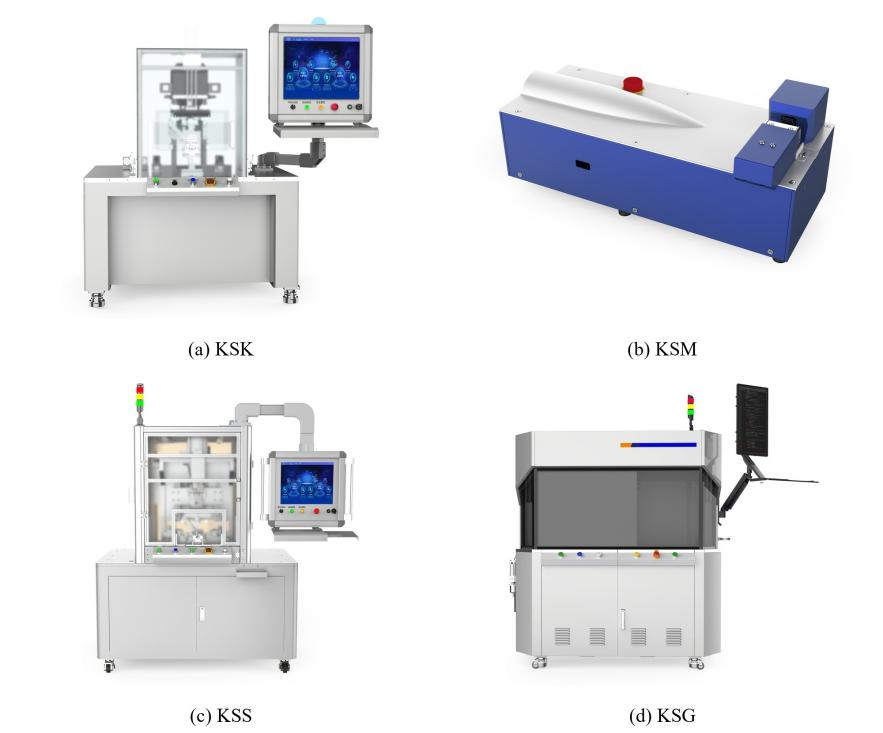
Illustration : Machines à souder les faisceaux de câbles par ultrasons de la série KS de Magntek
FAQ :
Faut-il dénuder les câbles avant le soudage par ultrasons ?
Oui. Dans la zone de soudage proprement dite, les conducteurs métalliques doivent être dépourvus d'isolation. Les résidus d'isolation peuvent nuire à la connexion et à la stabilité du processus.
Faut-il utiliser de la brasure pour le soudage par ultrasons ?
Non. Dans le cas de l'assemblage de métaux par ultrasons, la liaison se forme directement entre les pièces métalliques à assembler.
Le conducteur fond-il lors du soudage par ultrasons ?
La liaison se forme à l'état solide, sans que les matériaux de base ne soient entièrement fondus.
Peut-on souder des conducteurs en aluminium et en cuivre ?
Oui. L'aluminium et le cuivre peuvent tous deux être soudés par ultrasons pour des applications adaptées. Toutefois, pour différentes combinaisons de matériaux, les paramètres du procédé et la qualité à long terme de l'assemblage doivent être validés séparément.
Le soudage par ultrasons est-il adapté aux applications haute tension ?
Le soudage par ultrasons peut être utilisé pour les connexions à courant fort et haute tension, à condition que le matériau, la section, la géométrie, la charge électrique et les essais requis soient adaptés à l'application concernée.
Une durée de soudage plus longue est-elle préférable ?
Non. Un temps de soudage trop court peut entraîner une liaison insuffisante. À l'inverse, un temps de soudage trop long peut également avoir des effets néfastes. L'objectif est d'obtenir une fenêtre de processus stable permettant d'obtenir une qualité de liaison reproductible.
Est-il possible de contrôler la qualité de chaque point de soudure ?
Les installations modernes peuvent enregistrer différentes données de processus pour chaque cycle de soudage et les évaluer à l'aide de valeurs limites définies. Cela améliore la traçabilité et la sécurité des processus, mais ne remplace pas automatiquement les essais destructifs et la validation des processus.
Conclusion
Le soudage par ultrasons constitue un moyen efficace d'assembler des conducteurs électriques à l'état solide. Ce procédé présente des avantages techniques, notamment pour les connexions directes entre conducteurs, les épissures ainsi que les applications impliquant le cuivre, l'aluminium et les courants forts.
Ce n'est toutefois pas un paramètre isolé qui est déterminant. Une liaison stable résulte de l'interaction entre le matériau, la section du conducteur, l'état de la surface, l'amplitude, la force, l'énergie, la durée de soudage et la géométrie de l'outil.
Parallèlement, la mesure de l'énergie, de la puissance, de la course, de la force et du comportement vibratoire ouvre de nouvelles perspectives pour une surveillance continue des processus.
Pour Magntek, cela signifie que ce n'est pas seulement la machine à souder elle-même qui est déterminante, mais bien l'interaction entre la machine, l'outil, le matériau, le développement du procédé et le contrôle qualité.
Vous envisagez d'installer une nouvelle ligne aérienne ou une nouvelle connexion HT ?
N'hésitez pas à nous fournir vos conducteurs et vos éléments de raccordement afin que nous puissions réaliser un essai de soudage. Magntek vous accompagne dans le choix de la machine adaptée, la définition des paramètres de soudage et l'évaluation de l'assemblage soudé.
Sources et informations complémentaires
[1] Li, J. ; Balle, F. : „ Process Model of Ultrasonic Welding of Aluminum and Copper “. Welding in the World, 2026. DOI : 10.1007/s40194-026-02502-2.
[2] Gester, A. ; Tetzner, A. ; Wagner, G. et al. : „ Développement d’une méthode de surveillance du processus de soudage par ultrasons de fils métalliques destinés à l’automobile, reposant uniquement sur les données des capteurs de la machine “. Welding in the World, vol. 70, 2026, p. 1123-1144. DOI : 10.1007/s40194-026-02346-w.
[3] Gester, A. ; Ozherelkov, V. ; Wagner, G. et al. : Études sur le soudage par ultrasons de torons d'aluminium et de raccords en cuivre. Metals, 2024. DOI : 10.3390/met14030362.
[4] Liu, J. ; Cao, B. ; Yang, J. : „ Texture et composés intermétalliques des assemblages hétérogènes Cu/Al par soudage par ultrasons à haute puissance “. Journal of Manufacturing Processes, vol. 76, 2022, p. 34-45. DOI : 10.1016/j.jmapro.2022.02.001.
[5] Wu, X. ; Liu, T. ; Cai, W. : „ Microstructure, mécanisme de soudage et rupture des soudures ultrasoniques Al/Cu “. Journal of Manufacturing Processes, vol. 20, 2015, p. 321-331. DOI : 10.1016/j.jmapro.2015.06.002.