Leistungshalbleitermodule müssen hohe elektrische Leistungen zuverlässig übertragen und gleichzeitig thermischen sowie mechanischen Belastungen standhalten. Das betrifft unter anderem IGBT-Module, SiC-Leistungsmodule, Wechselrichter und Onboard-Ladegeräte. Neben dem Halbleiter selbst spielt auch die Qualität der elektrischen Anschlussverbindungen eine entscheidende Rolle.
Das Löten ist ein etabliertes Fügeverfahren in der Elektronikfertigung. Es lässt sich in bestehende Produktionslinien integrieren und eignet sich für zahlreiche Bauteilgeometrien. Bei bestimmten Anwendungen können jedoch Lotmaterial, Flussmittelrückstände, thermische Prozessbelastungen oder zusätzliche Reinigungsschritte den Fertigungsprozess erschweren.
Hier bietet das Zgrzewanie ultradźwiękowe eine mögliche Alternative. Ein Ultraschall-Pinschweißsystem verbindet geeignete metallische Pins mithilfe mechanischer Ultraschallschwingungen und einer definierten Anpresskraft. Für die eigentliche Verbindung wird kein zusätzliches Lot benötigt.
Ob sich der Wechsel von der klassischen Löttechnik lohnt, hängt von mehreren Faktoren ab: Werkstoff, Pin-Geometrie, Substrataufbau, Qualitätsanforderungen und Produktionsvolumen müssen gemeinsam betrachtet werden.
Dieser Beitrag zeigt, wann das Ultraschall-Pinschweißen technische und wirtschaftliche Vorteile bieten kann, welche Anforderungen beim Schweißen auf DBC-Substraten zu beachten sind und wie Hersteller die Eignung für ihre Serienfertigung bewerten können.
Ultraschall-Pinschweißen und klassische Löttechnik im Vergleich
Beim Löten werden Bauteile mithilfe eines Lotwerkstoffs verbunden. Je nach Verfahren wird das Lot erwärmt, aufgeschmolzen und zur Benetzung der Fügeflächen gebracht. Die Qualität der Verbindung hängt unter anderem von der Lotlegierung, der Oberflächenbeschaffenheit, dem Temperaturprofil und der Abkühlung ab.
Das Ultraschallschweißen funktioniert anders:
- Eine Sonotrode überträgt mechanische Schwingungen auf die Fügestelle.
- Eine definierte Anpresskraft sorgt für den erforderlichen Kontakt zwischen den Bauteilen.
- Die Relativbewegung an den Kontaktflächen unterstützt das Aufbrechen von Oberflächenfilmen.
- Unter geeigneten Prozessbedingungen entsteht eine metallische Verbindung ohne schmelzflüssiges Lot.
Das Verfahren zählt zu den Festkörperfügeverfahren. Die konkrete Prozessauslegung muss sicherstellen, dass eine zuverlässige Verbindung entsteht, ohne das Substrat unzulässig mechanisch zu belasten.
Die Norm IEC 60352-9:2024 behandelt allgemeine Anforderungen, Prüfmethoden und praktische Hinweise für ultraschallgeschweißte elektrische Verbindungen. Ob einzelne Vorgaben auf eine bestimmte Pin-Substrat-Konfiguration anwendbar sind, muss im jeweiligen Projekt geprüft werden [1].
| Kryterium | Klassische Löttechnik | Zgrzewanie ultradźwiękowe |
| Fügemechanismus | Verbindung mithilfe eines Lotwerkstoffs | Metallische Verbindung durch Ultraschallschwingungen und Anpresskraft |
| Dodatkowy materiał | Lot erforderlich | Kein Lot für die eigentliche Schweißverbindung erforderlich |
| Thermische Belastung | Abhängig vom Lötverfahren und Temperaturprofil | Lokaler Fügevorgang ohne klassischen Reflow-Zyklus |
| Prozessrückstände | Abhängig von Lot, Flussmittel und Prozessführung | Keine Lot- oder Flussmittelrückstände aus dem Fügevorgang |
| Geometrische Anforderungen | Benetzung, Lotspalt und Bauteilposition | Kontaktfläche, Werkzeugzugang, Positionierung und Fügekraft |
| Monitorowanie procesu | Beispielsweise Temperaturprofil und Lotauftrag | Je nach Anlage beispielsweise Energie, Zeit, Höhe und weitere Prozesswerte |
| Integration | Häufig in bestehende Lötlinien integrierbar | Erfordert eine auf Bauteile und Fertigungsablauf abgestimmte Anlage |
Keine der beiden Technologien ist grundsätzlich für jede Anwendung überlegen. Eine bereits qualifizierte Lötverbindung kann weiterhin die wirtschaftlichste Lösung sein. Das Ultraschallschweißen wird besonders interessant, wenn sich durch den Verzicht auf Lotmaterial oder eine andere Prozessführung konkrete Vorteile erzielen lassen.
Ein Ultraschall-Pinschweißsystem sollte deshalb nicht allein anhand der Schweißzeit beurteilt werden. Auch Vorbereitung, Positionierung, Prüfung, Ausschuss, Wartung und mögliche Einsparungen bei nachgelagerten Prozessschritten gehören in den Vergleich.
Wann bieten lötfreie Pin-Verbindungen technische Vorteile?
Eine lötfreie Verbindung ist nicht automatisch zuverlässiger oder günstiger. Ihr Nutzen zeigt sich erst dann, wenn sie ein konkretes Problem des bestehenden Fertigungsprozesses löst.
Bei Leistungshalbleitermodulen können insbesondere vier Situationen für eine Prüfung des Ultraschallschweißens sprechen.
1. Wenn thermische Belastungen die Lebensdauer beeinflussen
In der Leistungselektronik können wiederholte Temperaturwechsel mechanische Spannungen an den Verbindungsstellen verursachen. Unterschiede zwischen den Wärmeausdehnungskoeffizienten der beteiligten Materialien können diese Beanspruchung zusätzlich beeinflussen.
Eine 2026 veröffentlichte Studie untersuchte Kupfer-Terminalverbindungen auf AMB-Substraten mit unterschiedlichen Oberflächenbeschichtungen. Die Forschenden verglichen Reflow-Lötverbindungen mit Ultraschallverbindungen und führten thermische Alterungstests bei 150 °C über Zeiträume von bis zu 1.008 Stunden durch.
Bei den untersuchten Lötverbindungen nahm die Scherfestigkeit während der Alterung ab. Ultraschallverbindungen mit bestimmten Oberflächenbeschichtungen zeigten dagegen eine Zunahme und anschließende Stabilisierung der Scherfestigkeit. Die Ergebnisse unterstreichen das Potenzial des Verfahrens, gelten aber nur für die untersuchten Werkstoffe, Beschichtungen und Versuchsbedingungen [2].
Für Hersteller bedeutet das: Wenn die Lebensdauer einer Anschlussverbindung unter thermischer Belastung kritisch ist, lohnt sich ein Vergleich beider Verfahren anhand des tatsächlichen Einsatzprofils.
2. Wenn Reinigung und Prozessrückstände zusätzliche Kosten verursachen
Je nach Lötverfahren und verwendeten Materialien können Flussmittelrückstände zusätzliche Reinigungs- oder Prüfprozesse erforderlich machen.
Beim Ultraschallschweißen wird für die metallische Verbindung kein Lot und kein Flussmittel benötigt. Dadurch können bestimmte Arbeitsschritte entfallen.
Vor einer wirtschaftlichen Bewertung sollten Unternehmen klären:
- Ist eine Reinigung nach dem bisherigen Lötprozess erforderlich?
- Welche Kosten entstehen durch Reinigungsmittel, Anlagenzeit und Qualitätskontrolle?
- Lassen sich diese zusätzlichen Schritte durch einen qualifizierten Ultraschallprozess tatsächlich vermeiden?
- Welche Anforderungen an die Oberflächenreinheit gelten für das fertige Modul?
3. Wenn elektrische und mechanische Qualität gemeinsam abgesichert werden müssen
Eine Anschlussverbindung muss nicht nur mechanisch halten. Sie muss auch die geforderte elektrische Funktion über den vorgesehenen Einsatzzeitraum erfüllen.
Deshalb sollten Hersteller mindestens folgende Merkmale bewerten:
- Mechanische Festigkeit der Verbindung.
- Elektrische Eigenschaften, beispielsweise den Kontaktwiderstand.
- Verhalten bei thermischer Alterung und Temperaturwechseln.
- Wiederholbarkeit über mehrere Bauteile und Materialchargen.
- Einhaltung der vereinbarten Qualitäts- und Abnahmekriterien.
Ein Ultraschall-Pinschweißsystem kann durch definierte Prozessparameter und eine kontrollierte Positionierung dazu beitragen, den Fügevorgang reproduzierbar auszuführen. Die tatsächliche Prozessfähigkeit muss jedoch durch Versuche und geeignete Prüfungen nachgewiesen werden.
4. Wenn manuelle Arbeitsschritte die Produktionsleistung begrenzen
Bei steigenden Stückzahlen können manuelle Positionierung, häufige Rüstvorgänge und uneinheitliche Prozessschritte die Produktivität einschränken.
Eine automatisierte Zuführung und Positionierung kann helfen, wiederkehrende Handhabungsaufgaben zu vereinheitlichen. Entscheidend ist jedoch, dass auch Bauteilbereitstellung, Werkzeugführung und Qualitätskontrolle zuverlässig funktionieren.
Welche Pin-Geometrien und Substrate eignen sich für das Ultraschallschweißen?
Die Eignung eines Fügeverfahrens hängt nicht allein vom Werkstoff ab. Auch Pin-Form, Kontaktfläche, Oberflächenbeschichtung und mechanische Abstützung beeinflussen den Prozess.
Das gilt besonders für Leistungshalbleitermodule, bei denen die Verbindung auf einem Substrat mit begrenzter mechanischer Belastbarkeit hergestellt wird.
Vollpins und Pin-Sockel: Unterschiedliche Anforderungen an den Fügeprozess
Beim Ultraschallschweißen von Vollpins und Pin-Sockeln müssen Werkzeug, Kontaktzone und Bauteilfixierung zur jeweiligen Geometrie passen.
Bei Vollpins sind insbesondere folgende Punkte relevant:
- Ausrichtung und Position des Pins.
- Größe und Form der Kontaktfläche.
- Sichere Abstützung während des Fügevorgangs.
- Begrenzung unerwünschter Verformungen.
- Schutz des Substrats vor übermäßiger mechanischer Belastung.
Bei Pin-Sockeln kommen weitere Aspekte hinzu:
- Wandstärke und Form des Sockels.
- Geometrie der vorgesehenen Fügefläche.
- Erreichbarkeit der Kontaktzone durch das Werkzeug.
- Verhalten des Bauteils unter Anpresskraft und Schwingung.
Eine Anlage muss daher nicht nur die nominellen Pin-Abmessungen berücksichtigen. Auch Werkzeugführung und verfügbarer Arbeitsraum spielen bei der Prozessauslegung eine wichtige Rolle.
Eyelet-Pin-Schweißen auf DBC-Substraten: Worauf kommt es an?
DBC steht für Direct Bonded Copper. Bei diesen Substraten sind Kupferlagen mit einer keramischen Isolationsschicht verbunden. Sie werden unter anderem in der Leistungselektronik eingesetzt, wo elektrische Isolation und Wärmeleitung wichtige Konstruktionsanforderungen sind.
Beim Eyelet-Pin-Schweißen auf DBC-Substraten kommt es deshalb auf eine präzise Abstimmung von Pin-Geometrie, Kontaktfläche, Positionierung und Werkzeugzugang an.
Besonders wichtig sind:
- Ausrichtung: Der Pin muss an der vorgesehenen Fügestelle positioniert werden.
- Kraftübertragung: Die Belastung muss kontrolliert eingeleitet werden, damit Keramik und Kupferstruktur nicht beschädigt werden.
- Kontaktgeometrie: Die Form des Eyelet-Pins muss zur vorgesehenen Schweißzone passen.
- Okno procesowe: Schweißparameter müssen mit repräsentativen Bauteilen ermittelt werden.
- Qualitätsprüfung: Verbindung und Substrat müssen anhand definierter Kriterien geprüft werden.
Eine pauschale Parametervorgabe ist für diese Anwendungen nicht sinnvoll. Schon Unterschiede bei Material, Oberflächenfinish und Bauteilgeometrie können eine andere Prozessauslegung erforderlich machen.
Prozesskontrolle und Rückverfolgbarkeit in der Serienfertigung
Ein Verfahren, das bei einzelnen Musterteilen gute Ergebnisse liefert, ist nicht automatisch serienfähig. Schwankende Bauteilpositionen, unterschiedliche Oberflächenzustände und Werkzeugverschleiß können die Verbindung beeinflussen.
Bei der Auswahl eines Ultraschall-Pinschweißsystems sollte deshalb geprüft werden, wie sich der Prozess einstellen, überwachen und dokumentieren lässt.
Prozessparameter kontrolliert festlegen
Je nach Anlage und Anwendung können folgende Größen relevant sein:
- Schweißzeit.
- Ultraschallamplitude.
- Eingebrachte Energie.
- Fügehöhe.
- Anpressbedingungen.
- Position und Ausrichtung der Bauteile.
Diese Parameter müssen durch Versuche mit repräsentativen Werkstücken festgelegt werden. Ein Prozessrezept, das für eine Pin-Geometrie funktioniert, lässt sich nicht ohne Prüfung auf andere Materialien oder Substratkonfigurationen übertragen.
Verbindungsqualität systematisch prüfen
Für eine belastbare Freigabe sollten mechanische und elektrische Eigenschaften gemeinsam betrachtet werden.
Mögliche Prüfmaßnahmen sind:
- Sichtprüfung der Fügestelle.
- Mechanische Festigkeitsprüfung.
- Messung elektrischer Eigenschaften.
- Querschliff- oder Mikrostrukturanalyse, sofern erforderlich.
- Thermische Alterungs- und Temperaturwechseltests.
Welche Prüfungen tatsächlich notwendig sind, richtet sich nach dem Produkt, den Kundenanforderungen und dem späteren Einsatzprofil.
Produktionsdaten nachvollziehbar dokumentieren
Bei funktionskritischen Bauteilen ist es wichtig, relevante Prozesswerte und Prüfergebnisse einer definierten Produktionseinheit zuordnen zu können.
Eine MES-Anbindung kann dabei helfen, Prozessinformationen in bestehende Fertigungssysteme einzubinden. Vor der Investition sollten Hersteller klären, welche Daten die Anlage bereitstellt, wie sie gespeichert werden und welche Schnittstellen für die geplante Integration erforderlich sind.
Automatisierung als Gesamtsystem planen
Beim automatisierten Pin-Schweißen in der Halbleiterfertigung müssen mehrere Prozessschritte zuverlässig zusammenarbeiten:
- Bauteile zuverlässig zuführen.
- Pins und Substrat korrekt positionieren.
- Den Fügeprozess mit freigegebenen Parametern ausführen.
- Relevante Prozesswerte überwachen.
- Prüfergebnisse erfassen und Abweichungen behandeln.
- Produktionsdaten nachvollziehbar dokumentieren.
Ein hoher Automatisierungsgrad allein garantiert noch keine gute Verbindungsqualität. Entscheidend ist, dass Zuführung, Positionierung, Schweißstation und Qualitätssicherung aufeinander abgestimmt sind.
Wie lässt sich die Wirtschaftlichkeit gegenüber dem Löten bewerten?
Die Investitionsentscheidung sollte nicht allein auf dem Kaufpreis der Anlage oder einer einzelnen Zykluszeit beruhen. Relevant sind die gesamten Kosten des Fertigungsprozesses.
Ein Ultraschall-Pinschweißsystem kann wirtschaftlich interessant sein, wenn der Verzicht auf Lotmaterial, weniger nachgelagerte Arbeitsschritte oder ein höherer Automatisierungsgrad messbare Einsparungen ermöglichen.
Gleichzeitig müssen die Kosten der neuen Technologie berücksichtigt werden.
| Kostenfaktor | Was sollte geprüft werden? |
| Anlageninvestition | Anschaffung, Installation und erforderliche Peripherie |
| Werkzeuge und Vorrichtungen | Anpassung an Pin-Geometrie und Substrat |
| Prozessentwicklung | Bemusterung, Versuche und Qualifizierung |
| Verbrauchsmaterialien | Lot und gegebenenfalls Flussmittel im bisherigen Prozess |
| Reinigung | Anlagenzeit, Reinigungsmittel und Prüfaufwand |
| Qualitätssicherung | Mechanische und elektrische Prüfungen |
| Ausschuss und Nacharbeit | Tatsächliche Fehlerquote und Kosten je fehlerhaftem Bauteil |
| Wartung | Werkzeugwechsel, Instandhaltung und Stillstandszeiten |
| Automatisierung | Zuführung, Positionierung und Systemintegration |
| Schulung | Einarbeitung von Bedien- und Wartungspersonal |
Für einen fairen Vergleich sollten Unternehmen außerdem Rüstzeiten, Bauteilwechsel, Prüfungen und ungeplante Unterbrechungen berücksichtigen. Gerade bei der Einführung eines neuen Verfahrens können die Anlaufkosten zunächst höher ausfallen.
Die Löttechnik kann weiterhin die bessere Wahl sein, wenn die bestehende Linie stabil läuft und die Verbindung alle Anforderungen erfüllt. Ein Wechsel ist vor allem dann sinnvoll, wenn die neue Technologie einen klaren technischen oder wirtschaftlichen Vorteil bietet.
Welche Tests sollten vor der Investition durchgeführt werden?
Vor einer Serienfreigabe empfiehlt sich eine strukturierte Prozessbewertung mit repräsentativen Bauteilen. Dabei sollten nicht nur ideale Muster, sondern auch die zulässigen Grenzen der tatsächlichen Fertigung berücksichtigt werden.
Ein sinnvoller Ablauf umfasst sechs Schritte:
- Anforderungen definieren: Elektrische Funktion, mechanische Festigkeit, Temperaturbereich und geforderte Lebensdauer dokumentieren.
- Bauteile charakterisieren: Pin-Geometrie, Werkstoff, Oberflächenfinish und Substratstruktur erfassen.
- Prozessfenster ermitteln: Geeignete Kombinationen aus Amplitude, Zeit, Energie, Höhe und Fügekraft durch Versuche bestimmen.
- Verbindungen prüfen: Mechanische und elektrische Eigenschaften anhand definierter Kriterien bewerten.
- Einsatzbedingungen simulieren: Relevante thermische Alterungs- und Temperaturwechseltests durchführen.
- Serienfähigkeit nachweisen: Wiederholbarkeit, Zykluszeit, Ausschuss, Wartungsbedarf und Prozessüberwachung unter realistischen Bedingungen bewerten.
IEC 60352-9:2024 kann eine Grundlage für die Bewertung ultraschallgeschweißter elektrischer Verbindungen bieten. Das Entwicklungsteam muss jedoch prüfen, welche Anforderungen und Prüfmethoden auf die konkrete Verbindung anwendbar sind [1].
Die erwähnte Untersuchung zu Kupfer-Terminalverbindungen auf AMB-Substraten zeigt zudem, dass das Oberflächenfinish die Entwicklung der Verbindungsfestigkeit während thermischer Alterung beeinflussen kann. Materialauswahl und Fügeverfahren sollten daher gemeinsam qualifiziert werden [2].
Das Ziel der Testphase ist nicht nur, eine Verbindung herzustellen, die eine erste Prüfung besteht. Vielmehr muss nachgewiesen werden, dass der Prozess wiederholbar ist und die Verbindung die vorgesehene Belastung erfüllt.
Wie passt das MagnTek Ultraschall-Pinschweißsystem in das Produktionskonzept?
Wenn die technischen Anforderungen geklärt sind, rückt die konkrete Anlagenauslegung in den Vordergrund. Entscheidend ist, ob sich Pin-Geometrie, Positionierung, Werkzeugführung und Automatisierung mit dem vorgesehenen Fertigungsablauf vereinbaren lassen.
Das MagnTek Ultraschall-Pinschweißsystem wurde für Pin-Verbindungen in Leistungshalbleitermodulen entwickelt. Laut Produktbeschreibung unterstützt es die Verarbeitung von Vollpins, Pin-Sockeln und Eyelet-Pins sowie Anwendungen auf DBC-Keramiksubstraten. Die Anlage kombiniert optische Positionierung mit einem vollservoangetriebenen Bewegungssystem [3].
Zu den vom Hersteller angegebenen Eigenschaften gehören:
- Ultraschallgenerator mit 8 kW Leistung: Für die Prozessauslegung bei geeigneten Pin- und Materialkombinationen.
- Einstellbare Amplitude von 50 bis 100 %: Zur Anpassung der Prozessbedingungen.
- Schweißmodi für Zeit, Energie und Höhe: Für unterschiedliche Anforderungen an die Prozessführung.
- Optische Positionierung: Zur Ausrichtung der Bauteile an der vorgesehenen Fügestelle.
- Vollservoangetriebenes Bewegungssystem: Für die gesteuerte Bewegung der Anlage.
- Halbautomatische oder vollautomatische Beladung: Je nach Produktionskonzept.
- Unterstützte MES-Anbindung: Für die Integration in geeignete Fertigungs- und Datensysteme.
Die konkreten Anforderungen müssen vor der Auslegung mit der verfügbaren Anlagenkonfiguration abgeglichen werden. Besonders bei empfindlichen DBC-Substraten sollten die Schweißparameter und die zulässige mechanische Belastung anhand repräsentativer Bauteile ermittelt werden.
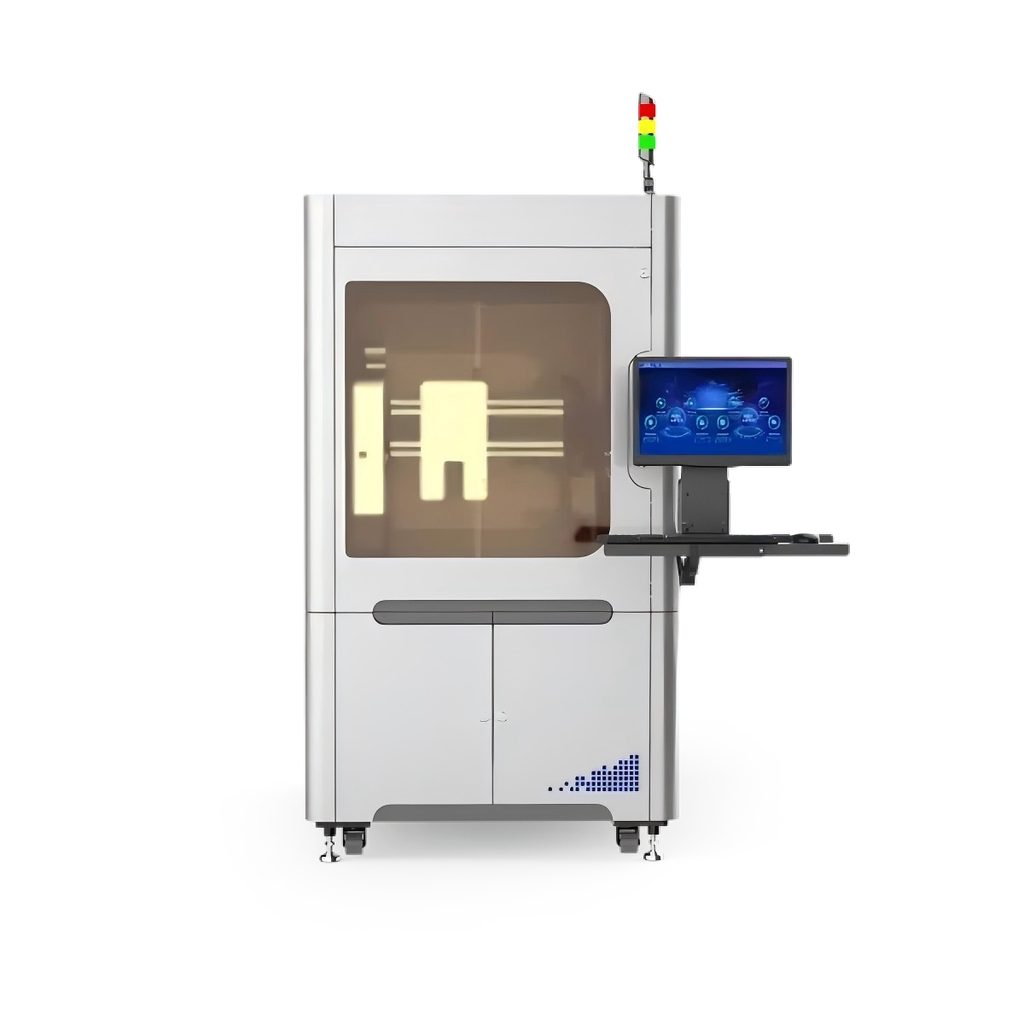
Mehr zur Anlage: MagnTek Ultraschall-Pinschweißsystem
Das System ist für Anwendungen vorgesehen, bei denen konventionelle Lötprozesse durch Ultraschallschweißen ersetzt werden sollen. Ob sich dieser Ansatz für eine bestimmte Baugruppe eignet, hängt von den geforderten elektrischen, mechanischen und thermischen Eigenschaften ab.
Bei der Projektplanung sollten deshalb Pin-Geometrie, Materialkombination, Produktionsvolumen und erforderliche Automatisierung gemeinsam betrachtet werden. Eine Bemusterung mit Kundenbauteilen bietet die Grundlage, um Prozessfähigkeit und Wirtschaftlichkeit fundiert zu beurteilen.
Häufig gestellte Fragen zum Ultraschall-Pinschweißen
Ist Ultraschallschweißen grundsätzlich besser als Löten?
Nein. Ultraschallschweißen kann Vorteile bieten, wenn Lotmaterial, thermische Belastung oder zusätzliche Prozessschritte problematisch sind. Löten kann wirtschaftlicher bleiben, wenn die vorhandene Prozesskette stabil ist und die erforderliche Zuverlässigkeit erreicht. Die Entscheidung sollte auf Versuchen und einer vollständigen Kostenbetrachtung beruhen.
Können Vollpins und Pin-Sockel mit derselben Anlage geschweißt werden?
Das hängt von der Anlagenkonfiguration, den Werkzeugen und den Bauteilgeometrien ab. MagnTek beschreibt sein System für Vollpins, Pin-Sockel und Eyelet-Pins. Die Eignung für eine konkrete Anwendung sollte anhand der Positionierung, des Werkzeugzugangs und geeigneter Schweißversuche geprüft werden.
Eignet sich das Verfahren für DBC-Substrate?
Das MagnTek-System ist für Anwendungen auf DBC-Keramiksubstraten vorgesehen. Die tatsächliche Eignung hängt von der Substratstruktur, der Kupferlage, der Pin-Geometrie und der zulässigen mechanischen Belastung ab. Vor der Serienfreigabe sollten repräsentative Bauteile geprüft werden.
Welche Vorteile bietet automatisiertes Pin-Schweißen?
Ein automatisierter Ablauf kann wiederkehrende Positionier- und Handhabungsschritte vereinheitlichen und manuelle Eingriffe reduzieren. Dafür müssen Bauteilzuführung, Positionierung, Schweißstation, Prozessüberwachung und Qualitätssicherung zuverlässig zusammenarbeiten.
Wie lässt sich die Zuverlässigkeit der Verbindung nachweisen?
Je nach Anwendung können mechanische Prüfungen, elektrische Messungen, Sichtprüfungen sowie thermische Alterungs- und Temperaturwechseltests erforderlich sein. Die Prüfungen müssen zur konkreten Verbindung und zum späteren Einsatzprofil passen.
Wann lohnt sich der Wechsel vom Löten zum Ultraschall-Pinschweißen?
Der Wechsel lohnt sich, wenn das Ultraschallschweißen nachweisbare technische oder wirtschaftliche Vorteile bietet. Dazu können weniger Prozessrückstände, eine vereinfachte Prozesskette oder eine besser geeignete Verbindung für bestimmte thermische Belastungen gehören. Entscheidend ist, dass die neue Lösung die Qualitätsanforderungen erfüllt und sich wirtschaftlich in die Fertigung integrieren lässt.
Fazit: Die richtige Fügetechnik muss zur Anwendung passen
Der Wechsel vom Löten zum Ultraschall-Pinschweißen ist vor allem dann interessant, wenn thermische Belastung, Prozesssauberkeit, Automatisierung oder Langzeitzuverlässigkeit neue Anforderungen an die Pin-Verbindung stellen.
Für eine fundierte Entscheidung sollten Hersteller drei Fragen beantworten:
- Erfüllt das Verfahren die elektrischen und mechanischen Anforderungen?
- Lässt sich der Prozess mit der erforderlichen Wiederholbarkeit automatisieren?
- Ist die Gesamtkostenbilanz unter realistischen Produktionsbedingungen günstiger?
Das Ultraschallschweißen von Vollpins und Pin-Sockeln sowie das Eyelet-Pin-Schweißen auf DBC-Substraten müssen anhand der jeweiligen Materialkombination und Geometrie qualifiziert werden. Beim automatisierten Pin-Schweißen in der Halbleiterfertigung sind außerdem Materialzuführung, Positionierung, Qualitätskontrolle und Rückverfolgbarkeit zu berücksichtigen.
Mit dem MagnTek Ultraschall-Pinschweißsystem können Hersteller prüfen, ob sich eine lötfreie Verbindung in ihr Produktionskonzept integrieren lässt. Eine technische Bemusterung und eine abgestimmte Prozessqualifizierung bilden die Grundlage für eine belastbare Entscheidung.
Sie möchten prüfen, ob Ultraschall-Pinschweißen für Ihre Leistungshalbleitermodule geeignet ist? Senden Sie uns Ihre Pin-Geometrien, Substratdaten oder Werkstückmuster. MagnTek unterstützt Sie bei der technischen Bewertung und der Abstimmung einer passenden Anlagenkonfiguration.
Źródła i dodatkowe informacje
[1] IEC 60352-9:2024 – Solderless connections – Part 9: Ultrasonically welded connections – General requirements, test methods and practical guidance.
https://webstore.iec.ch/en/publication/68262
[2] Lee, D.-B. et al. (2026). Substrate surface finish-dependent strength evolution and reliability of ultrasonic bonded power module terminal joints. Materials Science and Engineering: A, 953, 149751.
https://doi.org/10.1016/j.msea.2026.149751
[3] MagnTek – Ultraschall-Pinschweißsystem.
https://www.magntek.de/produkte/ultraschall-pinschweisssystem/