Kleine Kabelquerschnitte stellen hohe Anforderungen an die Verbindungstechnik. In der Automobilindustrie, Elektronikfertigung und Kabelkonfektion müssen dünne Kupfer- oder Aluminiumleiter zuverlässig mit Terminals verbunden werden. Entscheidend sind eine stabile elektrische Verbindung, ausreichende mechanische Festigkeit und ein reproduzierbarer Prozess – ohne unnötige Verformung der Litzen oder des Terminals.
Bei der Auswahl einer Ultraschall-Kabelschweißmaschine zählt deshalb nicht allein die Nennleistung. Wichtig ist, wie präzise sich Energie und Prozesskraft auf die konkrete Verbindung abstimmen lassen und wie zuverlässig Werkstückpositionierung, Werkzeug und Produktionsablauf zusammenspielen.
Weiterführende Informationen: Ultraschall-Kabelschweißen und Anwendungen
Warum kleine Kabelquerschnitte besondere Präzision erfordern
Bei dünnen Leitern ist der verfügbare Materialquerschnitt begrenzt. Schon geringe Abweichungen bei der Positionierung, Klemmung oder Parametrierung können das Schweißergebnis beeinflussen. Die Prozessenergie muss ausreichen, um eine belastbare Verbindung herzustellen, darf aber nicht zu übermäßiger Verformung oder beschädigten Einzellitzen führen.
Beim Ultraschall-Metallschweißen werden die Werkstücke unter definierter Kraft hochfrequenten mechanischen Schwingungen ausgesetzt. Die Relativbewegung an den Kontaktflächen unterstützt die Ausbildung der metallischen Verbindung. Anders als beim Schmelzschweißen wird das Material dabei nicht gezielt vollständig aufgeschmolzen. Werkstoff, Oberflächenzustand, Kontaktgeometrie und Prozessbedingungen wirken zusammen. [1] [2]
Die Verbindung gibt die Anforderungen vor
Vor der Maschinenauswahl sollten die wesentlichen Merkmale der Anwendung geklärt sein:
- Leiterwerkstoff und Querschnitt sowie der Aufbau des Leiters, etwa feindrähtige Litze
- Werkstoff, Geometrie und Oberflächenzustand des Terminals
- geforderte mechanische Festigkeit und elektrische Funktion
- verfügbare Einbauräume und Anforderungen an die spätere Montage
- geplante Stückzahlen, Produktwechsel und mögliche Automatisierung
Besonders bei Kupfer-Aluminium-Verbindungen lassen sich vorhandene Parameter nicht ohne Prüfung übertragen. Die Werkstoffe unterscheiden sich unter anderem in ihren mechanischen Eigenschaften und Oberflächen. Untersuchungen zu ultraschallgeschweißten Aluminiumleitern und Kupferterminals zeigen, dass Prozessbedingungen die Ausbildung der Grenzfläche und die mechanischen Eigenschaften beeinflussen können. [3] [4]
Wie Energie, Amplitude und Kraft zusammenwirken
Die Qualität einer Ultraschall-Schweißverbindung hängt von mehreren Parametern ab, die gemeinsam bewertet werden müssen:
Energia i czas spawania
Die Schweißenergie beschreibt die dem Prozess zugeführte Energie und kann – abhängig vom Maschinenkonzept – als Abschaltkriterium dienen. Mehr Energie führt nicht automatisch zu einer besseren Verbindung: Eine zu hohe Energieeinbringung kann die Verformung verstärken oder die Verbindungseigenschaften beeinträchtigen. Auch die Schweißzeit allein ist kein verlässlicher Qualitätsnachweis, da sich Werkstoffe und Kontaktbedingungen unterscheiden können. [1] [2]
Amplitude und Schweißkraft
Die Amplitude beeinflusst die Schwingungsbewegung des Werkzeugs und damit die Relativbewegung an der Kontaktfläche. Die Schweißkraft stellt den erforderlichen Kontakt zwischen den Bauteilen her. Zu niedrige oder zu hohe Einstellungen können das Prozessverhalten verändern. Deshalb sollten Energie, Amplitude, Kraft und gegebenenfalls Zeit anhand realer Werkstücke systematisch aufeinander abgestimmt werden.
Werkzeuggeometrie und Werkstückaufnahme
Werkzeug und Aufnahme übertragen die Prozesskräfte und bestimmen mit, wie die Energie in die Verbindungszone gelangt. Die Aufnahme muss Leiter und Terminal sicher führen und wiederholgenau positionieren. Ein für ein Terminal geeignetes Werkzeug ist nicht automatisch für eine andere Geometrie optimal. Bei häufigen Produktwechseln sollte außerdem geprüft werden, wie schnell sich Werkzeuge, Aufnahmen und freigegebene Parametersätze wechseln lassen.
Welche Maschinenmerkmale in der Praxis zählen
Reproduzierbare Parametrierung
Die Steuerung sollte die für die Anwendung relevanten Parameter kontrolliert einstellen lassen. Welche Einstell-, Regel- und Überwachungsfunktionen tatsächlich verfügbar sind, hängt von der konkreten Maschinenkonfiguration ab. Freigegebene Einstellungen sollten eindeutig der jeweiligen Werkstückvariante zugeordnet werden können. Das erleichtert wiederkehrende Aufträge und unterstützt eine nachvollziehbare Prozessdokumentation.
Produktwechsel und Automatisierung
Nicht jede Fertigung mit kleinen Querschnitten benötigt eine vollautomatische Anlage. Bei Prototypen, kleinen Losgrößen oder häufig wechselnden Varianten kann eine manuell bediente Lösung sinnvoll sein. Bei höheren Stückzahlen oder zeitaufwendiger Terminalzuführung können Automatisierung und Integration in eine Fertigungslinie Vorteile bieten. Maßgeblich sind die tatsächliche Ausbringung, die Häufigkeit der Produktwechsel und die vorhandenen Schnittstellen.
Ein strukturierter Rüstablauf sollte die Auswahl der freigegebenen Werkstückvariante, den Wechsel von Werkzeug oder Aufnahme, die Kontrolle der Positionierung sowie die Prüfung von Referenzverbindungen berücksichtigen. Nach Änderungen an Werkstoff, Terminal, Werkzeug oder Parametern ist zu bewerten, ob eine erneute Prozessfreigabe erforderlich ist.
Prozessdaten sinnvoll nutzen
Je nach Qualitätsanforderung kann es sinnvoll sein, Prozessdaten zu erfassen und einem Auftrag oder einer Werkstückvariante zuzuordnen. Vorab sollte geklärt werden, welche Daten die Anlage tatsächlich bereitstellt und wie sie gespeichert werden. Einzelne Maschinenwerte erkennen jedoch nicht zwangsläufig jede Störung und ersetzen weder die Prozessvalidierung noch die Prüfung der fertigen Verbindung. [1]
Wie lässt sich die Schweißqualität nachweisen?
Eine optisch gleichmäßige Schweißzone ist ein erster Hinweis, reicht als vollständiger Qualitätsnachweis aber nicht aus. Je nach Anwendung sind mechanische Prüfungen, elektrische Messungen und eine dokumentierte Prozessvalidierung erforderlich. Die Prüfkriterien sollten vor Beginn der Serienfertigung anhand der Bauteilanforderungen und Kundenvorgaben festgelegt werden.
Mechanische und elektrische Prüfungen
Mechanische Prüfungen können beispielsweise Zug- oder Ausziehversuche umfassen, sofern sie für die konkrete Verbindungsgeometrie geeignet sind. Elektrische Prüfungen können den Übergangswiderstand oder andere anwendungsspezifische Merkmale erfassen. Ein gutes Ergebnis in einer mechanischen Prüfung weist nicht automatisch sämtliche elektrischen Eigenschaften nach – und umgekehrt. Fachpublikationen untersuchen deshalb sowohl die mechanischen Eigenschaften als auch den elektrischen Kontakt solcher Verbindungen. [3] [4]
Prozessvalidierung vor der Serienfreigabe
Die Anlage sollte mit repräsentativen Werkstücken getestet werden. Dabei empfiehlt es sich, mehrere Verbindungen je relevanter Variante herzustellen, die geforderten Qualitätsmerkmale zu prüfen, die Parameter zu dokumentieren und die Wiederholbarkeit nach erneuter Einrichtung zu bewerten. Eine einzelne gute Musterverbindung belegt noch keinen stabilen Fertigungsprozess.
3Checkliste für Einkauf und Fertigung
Ein aussagekräftiger Vergleich berücksichtigt technische Anforderungen und den späteren Produktionsalltag. Die folgende Übersicht kann als Gesprächsgrundlage für die Maschinenauswahl dienen.
| Auswahlkriterium | Im Projekt zu klären |
| Werkstückbereich | Welche Leiterwerkstoffe, Querschnitte und Terminaltypen sind vorgesehen? |
| Prozessregelung | Welche Parameter lassen sich einstellen und welche Werte überwachen? |
| Werkzeugkonzept | Wie werden Leiter und Terminal positioniert und fixiert? |
| Produktwechsel | Wie schnell lassen sich Werkzeuge, Aufnahmen und Parametersätze wechseln? |
| Qualitätsnachweis | Welche mechanischen und elektrischen Prüfungen sind gefordert? |
| Datenverwaltung | Welche Prozessdaten werden erfasst und wie werden sie zugeordnet? |
| Automatisierung | Ist manuelle, teilautomatische oder automatische Bedienung vorgesehen? |
| Schnittstellen und Service | Welche Integration, Schulung, Wartung und Ersatzteilversorgung werden benötigt? |
Ein Versuch mit dem tatsächlichen Leiter und Terminal liefert in der Regel aussagekräftigere Erkenntnisse als ein Datenblattvergleich allein. Vor der Beschaffung sollten daher die Abnahmekriterien für Verbindungsqualität, Wiederholbarkeit, Bedienung und Rüstzeit festgelegt werden.
MagnTek KSK: eine Lösung für kleine Leiterquerschnitte
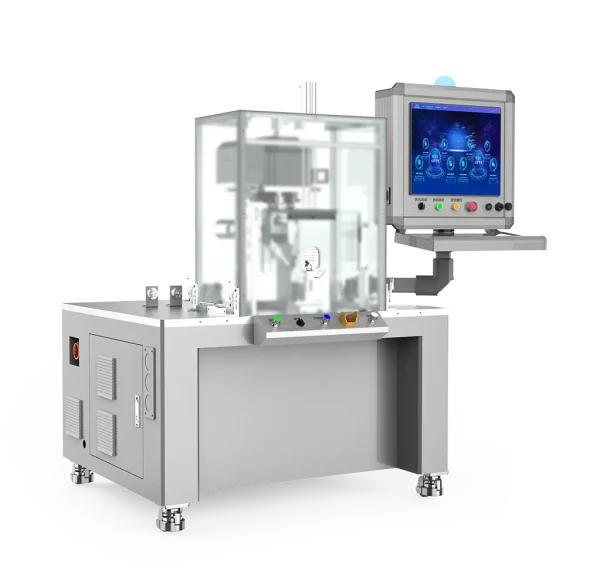
Für Anwendungen mit kleinen Leiterquerschnitten bietet MagnTek die KSK Ultraschall-Kabelschweißmaschine an. Laut den veröffentlichten Produktangaben ist sie für kleine Kupfer- und Aluminiumleiter mit gängigen Standardterminals vorgesehen; für Kupferleiter wird ein Querschnitt bis 25 mm² angegeben. Je nach Konfiguration ist manueller Betrieb oder eine Ausführung mit automatisierter Terminalzuführung möglich.
Mehr zur KSK-Kleinleistungs-Kabelbaumschweißmaschine.
Welche Konfiguration passt, sollte anhand des realen Werkstücks beurteilt werden. Dafür sind insbesondere Leiterquerschnitt, Terminalform, Positionieranforderungen, gewünschter Bedienablauf und Produktionsmenge relevant. Musterteile, Zeichnungen und Qualitätsanforderungen helfen dabei, den erforderlichen Prozessversuch und mögliche Anpassungen an Werkzeug, Aufnahme oder Zuführung zu bestimmen.
Wenn andere Querschnitte oder Verbindungsaufgaben im Mittelpunkt stehen, können weitere Baureihen als erste Orientierung dienen:
- KSM – für kompakte Kabelspleiß-Anwendungen; angegebener Querschnittsbereich 0,5–25 mm².
- KSS – für Anwendungen mit mittleren Leiterquerschnitten; laut Produktangaben Kupferleiter von 16–70 mm², abhängig von Werkstück und Konfiguration.
- KSG – für größere Querschnitte und Hochvolt-Kabelsatzanwendungen; laut Produktangaben Kupfer 95/120 mm² und Aluminium bis 160 mm².
Diese Angaben dienen der ersten Orientierung und ersetzen keine anwendungsbezogene Prüfung. Bei besonderen Terminalgeometrien oder Anwendungen in der Leistungselektronik, etwa an IGBT- oder SiC-Baugruppen, ist eine gesonderte technische Bewertung anhand der konkreten Komponenten erforderlich.
Alle Maschinen im Überblick: MagnTek-Produkte
Fazit: Die richtige Auslegung entscheidet
Zuverlässige Verbindungen bei kleinen Kabelquerschnitten entstehen durch das abgestimmte Zusammenspiel von Prozessparametern, Werkzeug, Werkstückaufnahme und Materialeigenschaften. Für eine belastbare Maschinenauswahl sollten reale Werkstücke getestet und die geforderten mechanischen sowie elektrischen Qualitätsmerkmale nachgewiesen werden. Bei kleinen Losgrößen sind zusätzlich kurze Rüstzeiten, klar zugeordnete Parametersätze und ein zum Produktionsbedarf passender Automatisierungsgrad wichtig.
Sie planen eine Anwendung mit kleinen Kabelquerschnitten? Senden Sie uns den Leiterquerschnitt, den Werkstoff, Terminalzeichnungen oder Musterteile sowie die relevanten Qualitätsanforderungen. Auf dieser Basis lässt sich gemeinsam prüfen, welche Maschinenkonfiguration für Ihre Anwendung infrage kommt.
Häufig gestellte Fragen
Für welche Anwendungen eignet sich eine Kleinleistungs-Kabelbaumschweißmaschine?
Für Anwendungen, bei denen kleine Kupfer- oder Aluminiumleiter mit passenden Terminals verbunden werden sollen. Der konkrete Einsatzbereich hängt von Werkstückgeometrie, Querschnitt, Qualitätsanforderungen und Maschinenkonfiguration ab.
Welche Parameter beeinflussen die Schweißqualität?
Wichtige Einflussgrößen sind Energie, Amplitude, Schweißkraft und gegebenenfalls Schweißzeit. Ebenso relevant sind Werkstoff, Oberflächenzustand, Werkzeuggeometrie und Werkstückpositionierung.
Ist Ultraschall-Kabelschweißen für Kupfer und Aluminium geeignet?
Das Verfahren wird für beide Werkstoffe eingesetzt. Die Eignung einer konkreten Werkstoffkombination sollte jedoch durch geeignete Prozessversuche und Prüfungen nachgewiesen werden.
Kann eine Anlage bei kleinen Losgrößen automatisiert werden?
Das hängt von Maschinenkonfiguration, Stückzahlen und Produktionsablauf ab. Je nach Bedarf kommen manuelle Bedienung, automatische Terminalzuführung oder eine Integration in eine Fertigungslinie infrage.
Wie wird die Qualität einer Schweißverbindung überprüft?
Je nach Anwendung können mechanische Prüfungen, elektrische Messungen und eine dokumentierte Prozessvalidierung erforderlich sein. Die Prüfkriterien sollten sich an den Bauteilanforderungen und Kundenvorgaben orientieren.
Quellen und weiterführende Fachliteratur
[1] Müller, F. W. et al. (2023). Application of electrical power measurements for process monitoring in ultrasonic metal welding. Welding in the World, 67, 395–415. https://doi.org/10.1007/s40194-022-01428-9
[2] Feng, M. et al. (2024). A review of quality monitoring for ultrasonic metal welding. https://doi.org/10.1177/02670836231215651
[3] Shinoda, T. (2020). Ultrasonic Welding of Aluminum Wire and Copper Terminal. Journal of Light Metal Welding, 58(5), 15–20. https://doi.org/10.11283/jlwa.58.15
[4] Influence of different surface conditions on mechanical properties during ultrasonic welding of aluminum wire strands and copper terminals. Welding in the World. https://doi.org/10.1007/s40194-023-01490-x
[5] Research on ultrasonic welding of copper wire harness and aluminum alloy: based on experimental method and GA-ANN model. Journal of Materials Research and Technology, 22 (2023), 3180–3191. https://doi.org/10.1016/j.jmrt.2022.12.155
[6] Formation mechanisms and mechanical properties in aluminum cables and copper terminals ultrasonic welded joint. Materials Today Communications, 39 (2024), 109029. https://doi.org/10.1016/j.mtcomm.2024.109029