In der Kabelkonfektion wechseln Produktvarianten häufig, während die Anforderungen an die Verbindungsqualität unverändert hoch bleiben. Unterschiedliche Leiterquerschnitte, Terminaltypen und Losgrößen stellen deshalb besondere Anforderungen an die eingesetzte Schweißtechnik.
Eine Kleinleistungs-Kabelbaumschweißmaschine kann für solche Fertigungsumgebungen eine geeignete Lösung sein, wenn sie präzise Prozesseinstellungen, flexible Werkstückaufnahmen und einen effizienten Wechsel zwischen Aufträgen ermöglicht. Entscheidend ist dabei nicht allein die Schweißleistung, sondern wie gut sich die Anlage in den tatsächlichen Produktionsablauf integrieren lässt.
Für Fertigungsleiter, Prozessingenieure und technische Einkäufer stellt sich daher eine zentrale Frage: Welche Maschinenfunktionen erleichtern den Produktwechsel, ohne die Wiederholbarkeit und Qualität der Schweißverbindungen zu beeinträchtigen?
1. Warum sind häufige Produktwechsel eine Herausforderung?
In der Großserienfertigung kann eine Ultraschall-Kabelschweißmaschine oft über längere Zeit dieselbe Kabel- und Terminalkombination bearbeiten. Eine feste Werkstückaufnahme und ein freigegebener Parametersatz schaffen die Grundlage für einen stabilen Produktionsablauf.
Bei kleinen Losgrößen sieht der Alltag anders aus. Schon nach wenigen Dutzend oder Hundert Verbindungen kann ein anderer Auftrag folgen. Kabelquerschnitt, Litzenaufbau, Terminalgeometrie oder Verbindungsabmessungen können sich ändern. Die Anlage muss sich an diese Unterschiede anpassen lassen, ohne dass bei jedem Auftrag eine aufwendige Neueinstellung erforderlich wird.
Wo entstehen die größten Zeitverluste?
Rüstzeiten entstehen nicht nur durch den mechanischen Werkzeugwechsel. Auch das Entnehmen des vorherigen Werkstücks, das Einlegen und Ausrichten der neuen Kabel, die Auswahl des passenden Parametersatzes und die Prüfung der ersten Schweißverbindungen beanspruchen Zeit.
Wenn nach jedem Wechsel umfangreiche Versuchsreihen notwendig sind, kann der Zeitvorteil einer flexiblen Maschine schnell verloren gehen.
Bei der Auswahl sollten Unternehmen deshalb den gesamten Wechselprozess betrachten:
- Wie einfach lassen sich Kabel und Terminals einlegen, positionieren und entnehmen?
- Müssen Werkzeuge, Anschläge oder Vorrichtungen bei jedem Auftrag gewechselt werden?
- Können freigegebene Schweißparameter eindeutig dem jeweiligen Produkt zugeordnet werden?
- Wie wird sichergestellt, dass die erste Verbindung nach dem Wechsel die Qualitätsanforderungen erfüllt?
- Wie schnell können Bediener einen neuen Auftrag selbstständig und reproduzierbar einrichten?
Eine Kleinleistungs-Kabelbaumschweißmaschine sollte daher nicht nur anhand ihrer technischen Leistungsdaten beurteilt werden. Ebenso wichtig sind die Zugänglichkeit des Arbeitsbereichs, die Bedienbarkeit der Steuerung und die Wiederverwendbarkeit freigegebener Einstellungen.
2. Welche Maschinenfunktionen erleichtern den Produktwechsel?
Eine flexible Ultraschall-Kabelschweißmaschine muss unterschiedliche Werkstücke zuverlässig aufnehmen, geeignete Prozessparameter reproduzierbar einstellen und den Bediener beim Wechsel zwischen Fertigungsaufträgen unterstützen.
Drei Bereiche sind dabei besonders wichtig: Werkstückaufnahme und Werkzeugwechsel, Steuerung und Parameterverwaltung sowie die passende Form der Materialzuführung.
Werkstückaufnahme und Werkzeugwechsel
Die Werkstückaufnahme bestimmt, wie Kabel und Terminal während des Schweißvorgangs positioniert werden. Eine gut zugängliche, anwendungsgerechte Vorrichtung erleichtert das Einlegen, Ausrichten und Entnehmen der Teile.
Bei häufigen Produktwechseln sollte die Aufnahme nicht nur für ein einzelnes Referenzprodukt bewertet werden. Entscheidend ist, wie sie sich bei unterschiedlichen Leiterquerschnitten, Terminalgeometrien und Verbindungslängen bewährt.
Dabei muss nicht zwangsläufig jede Produktvariante ohne Werkzeugwechsel verarbeitet werden können. Eine schnell austauschbare, eindeutig positionierbare Vorrichtung kann für eine gemischte Fertigung sinnvoller sein als eine universelle Aufnahme, die bei einzelnen Werkstücken Kompromisse erfordert.
Deshalb empfiehlt sich eine Maschinenbewertung mit repräsentativen Kabeln und Terminals. Ein solcher Test zeigt besser als allgemeine Produktdaten, wie gut sich die Anlage an den tatsächlichen Produktmix anpassen lässt.
Steuerung und gespeicherte Parametersätze
Eine digitale Steuerung kann den Produktwechsel vereinfachen, wenn sie relevante Einstellungen übersichtlich darstellt und die Verwaltung freigegebener Parametersätze unterstützt.
Bei der Maschinenauswahl sollten Unternehmen klären:
- Welche Prozessparameter können gespeichert werden?
- Wie werden Produktvarianten identifiziert und zugeordnet?
- Lassen sich freigegebene Einstellungen vor unbeabsichtigten Änderungen schützen?
- Können relevante Prozessdaten dokumentiert und später einem Auftrag zugeordnet werden?
- Ist der Bedienablauf auch für Mitarbeiter verständlich, die nicht an der ursprünglichen Prozesseinstellung beteiligt waren?
Ein Passwort- oder Parameterschutz kann ungewollte Änderungen begrenzen, ersetzt aber keine geregelte Prozessfreigabe. Ebenso sind gespeicherte Einstellungen nur dann hilfreich, wenn eindeutig festgelegt ist, für welches Werkstück, Werkzeug und welche Prozessbedingungen sie freigegeben wurden.
MagnTek beschreibt für seine KSK-Kleinleistungs-Kabelbaumschweißmaschine ein digitales Steuerungssystem, rückverfolgbare Prozessdaten und einen Schutz für Einstellungen. Diese Funktionen können für Unternehmen mit häufig wechselnden Fertigungsaufträgen interessant sein. Ob sie den eigenen Anforderungen entsprechen, sollte anhand des tatsächlichen Bedienprozesses und der benötigten Daten geprüft werden. [4]
3. Wie beeinflussen die Schweißparameter die Wiederholbarkeit?
Ein schneller Produktwechsel ist nur dann wirtschaftlich, wenn die neue Verbindung anschließend zuverlässig hergestellt werden kann. Die Prozessparameter müssen zum Werkstoff, zum Leiterquerschnitt, zur Terminalgeometrie und zur Kontaktfläche der jeweiligen Verbindung passen.
Die DIN EN IEC 60352-9:2024-12 beschreibt Anforderungen und Prüfverfahren für bestimmte ultraschallgeschweißte, lötfreie Verbindungen. Sie bietet damit einen relevanten normativen Bezugspunkt für die Herstellung und Prüfung der von ihr erfassten Verbindungen. Welche Anforderungen konkret gelten, hängt von der Anwendung und der Produktspezifikation ab. [1]
Ein gespeicherter Parametersatz ist eine wichtige Grundlage für reproduzierbare Prozesse. Er ist jedoch kein automatischer Nachweis dafür, dass jede neue Produktvariante ohne weitere Prüfung freigegeben werden kann.
Amplitude und Schweißdruck
Die Amplitude beschreibt die Schwingungsbewegung der Sonotrode. Sie beeinflusst die mechanischen Bedingungen an der Kontaktfläche und damit die Ausbildung der Schweißverbindung.
Der Schweißdruck beziehungsweise die Anpresskraft sorgt für den erforderlichen Kontakt zwischen Werkstück, Sonotrode und Amboss. Seine Wirkung hängt unter anderem vom Werkstoff, der Geometrie und den übrigen Prozessbedingungen ab.
Beim Wechsel zwischen Kabel- und Terminalvarianten sollte deshalb geprüft werden, ob die bisherigen Einstellungen weiterhin geeignet sind. Zwei Werkstücke, die äußerlich ähnlich aussehen, können sich beispielsweise durch Leiterquerschnitt, Litzenaufbau oder Kontaktgeometrie so unterscheiden, dass eine erneute Qualifizierung erforderlich wird.
Eine strukturierte Vorgehensweise hilft dabei:
- Werkstoff, Leiterquerschnitt, Litzenaufbau und Terminalgeometrie des neuen Produkts dokumentieren.
- Den bisher freigegebenen Parametersatz als Ausgangspunkt verwenden, sofern die technische Vergleichbarkeit gegeben ist.
- Repräsentative Schweißverbindungen herstellen und anhand definierter Qualitätskriterien prüfen.
- Erforderliche Anpassungen dokumentieren.
- Den neuen Parametersatz erst nach erfolgreicher Prüfung freigeben.
Die erforderliche Prüftiefe richtet sich nach den Produktanforderungen, dem Risiko einer fehlerhaften Verbindung und den vereinbarten Abnahmekriterien.
Schweißenergie und Schweißzeit gemeinsam bewerten
Die Schweißenergie beschreibt die eingebrachte Energiemenge, während die Schweißzeit die Dauer des Schweißvorgangs bezeichnet. Beide Größen können zur Prozesssteuerung eingesetzt werden, beschreiben aber unterschiedliche Aspekte des Prozesses.
Bei unterschiedlichen Werkstücken kann sich die Prozessantwort verändern, obwohl ein ähnlicher Zeit- oder Energiewert erreicht wird. Deshalb reicht es nicht aus, nach einem Produktwechsel lediglich zu kontrollieren, ob die Maschine einen vorgegebenen Wert erreicht hat.
Untersuchungen zur Prozessüberwachung beim Ultraschall-Metallschweißen zeigen, dass elektrische Leistungssignale zur Bewertung des Prozesses genutzt werden können. Gleichzeitig beeinflussen Faktoren wie Materialhärte, Oberflächenzustand und Sauberkeit die Verbindung. Interne Überwachungssignale ermöglichen daher nicht in jedem Fall eine zuverlässige Vorhersage der tatsächlichen Verbindungsqualität. [2]
Für die Fertigung bedeutet das: Prozessdaten sollten mit geeigneten Qualitätsprüfungen verknüpft werden. Ein stabiler Messwert unterstützt die Prozessüberwachung, ersetzt jedoch nicht die Validierung der Schweißverbindung.
Prozessoptimierung systematisch organisieren
Eine wirksame Prozessoptimierung zielt nicht nur darauf ab, einen einzelnen optimalen Parametersatz zu finden. Ziel ist ein reproduzierbarer Ablauf, der sich bei Produktwechseln kontrolliert anpassen lässt.
Für jede relevante Produktfamilie sollten Unternehmen festlegen:
- welche Material- und Werkstückmerkmale den Prozess beeinflussen;
- welche Werkzeuge und Vorrichtungen verwendet werden;
- welche Schweißparameter freigegeben sind;
- welche Qualitätsprüfungen vor der Serienfreigabe erforderlich sind;
- welche Prozessdaten gespeichert werden;
- wer Parameteränderungen durchführen und freigeben darf.
Ein solcher Rahmen verhindert, dass Einstellungen nur informell zwischen Mitarbeitern weitergegeben werden oder nach einem Werkzeugwechsel nicht mehr eindeutig nachvollziehbar sind.
4. Manuelle Zuführung oder Automatisierung: Was passt zu kleinen Losgrößen?
Nicht jeder Betrieb profitiert unmittelbar von einer vollständigen Automatisierung. Die geeignete Konfiguration hängt von der Auftragsgröße, der Produktvielfalt, dem verfügbaren Personal und dem gewünschten Produktionsausstoß ab.
Manuelle Zuführung bei hoher Variantenvielfalt
Wenn viele unterschiedliche Terminaltypen in kleinen Mengen verarbeitet werden, kann die manuelle Zuführung Vorteile bieten. Der Bediener kann verschiedene Werkstücke flexibel einlegen, ohne dass für jede Variante ein komplexes Zuführsystem eingerichtet werden muss.
Diese Lösung eignet sich insbesondere dann, wenn der Materialfluss überschaubar ist und geschultes Personal die Arbeitsstation bedient. Trotzdem müssen Positionierung, Prozessfreigabe und Qualitätskontrolle klar definiert sein.
Automatische Terminalzuführung bei wiederkehrenden Aufträgen
Bei regelmäßig wiederkehrenden Produkten oder höheren Stückzahlen kann eine automatische Terminalzuführung die Handhabung vereinheitlichen und manuelle Arbeitsschritte reduzieren.
Voraussetzung ist, dass die Terminalgeometrien und Zuführbedingungen für das System geeignet sind. Außerdem sollte geprüft werden, wie viel Aufwand beim Wechsel zwischen verschiedenen Terminaltypen entsteht.
Eine automatische Zuführung ist nicht automatisch die wirtschaftlichste Lösung, wenn sie für jeden neuen Auftrag umfangreich umgerüstet werden muss.
Erweiterbarkeit für zukünftige Anforderungen
Bei der Beschaffung lohnt es sich, auch mögliche spätere Veränderungen zu berücksichtigen. Dazu gehören zusätzliche Zuführsysteme, die Integration in bestehende Arbeitsplätze sowie Anforderungen an Datenkommunikation und Rückverfolgbarkeit.
MagnTek beschreibt für die KSK-Kleinleistungs-Kabelbaumschweißmaschine sowohl manuellen als auch vollautomatischen Betrieb sowie optionale Kettenterminal- und robotergestützte Zuführsysteme. Die Produktinformationen nennen außerdem die Eignung für häufige Produktwechsel und kleine Losgrößen. [4]
Für Unternehmen mit wechselndem Produktmix ist das ein wichtiger Ansatzpunkt: Die benötigte Automatisierung sollte immer zusammen mit Rüstzeit, Variantenvielfalt und dem geplanten Produktionsvolumen bewertet werden.
5. Wie lässt sich eine Maschine vor der Beschaffung sinnvoll testen?
Eine Maschinenbewertung ist besonders aussagekräftig, wenn sie den tatsächlichen Produktmix abbildet. Ein Test mit nur einer Kabelvariante zeigt nicht, wie gut sich die Anlage im Alltag bei häufigen Wechseln bewährt.
Repräsentative Werkstücke auswählen
Vor einer Vorführung sollten technische Einkäufer und Prozessingenieure gemeinsam festlegen, welche Kabel- und Terminalvarianten getestet werden. Die Auswahl sollte typische Produkte, häufige Umrüstfälle und technisch anspruchsvolle Verbindungen umfassen.
Wichtige Informationen sind:
- Werkstoff und Leiterquerschnitt;
- Litzenaufbau und Terminalgeometrie;
- Anforderungen an die elektrischen und mechanischen Eigenschaften;
- geplante Losgrößen und Häufigkeit der Produktwechsel;
- Anforderungen an Dokumentation und Rückverfolgbarkeit.
Ein Test mit repräsentativen Werkstücken ermöglicht es, die Ergebnisse besser auf die spätere Fertigung zu übertragen.
Den gesamten Rüstvorgang messen
Die reine Schweißzeit sagt wenig darüber aus, wie effizient eine Maschine bei wechselnden Aufträgen arbeitet. Aussagekräftiger ist die Zeit vom letzten Gutteil des vorherigen Auftrags bis zur Freigabe der neuen Produktvariante.
Dazu gehören gegebenenfalls:
- Entnahme des vorherigen Werkstücks;
- Wechsel von Werkzeugen oder Vorrichtungen;
- Einlegen und Positionieren der neuen Kabel und Terminals;
- Auswahl und Kontrolle der Prozessparameter;
- Herstellung der ersten Schweißverbindungen;
- Durchführung der erforderlichen Qualitätsprüfungen.
Unternehmen sollten diese Schritte während des Tests dokumentieren und feststellen, welche Tätigkeiten den größten Zeitaufwand verursachen.
Eine Maschine mit hoher Schweißgeschwindigkeit kann im Alltag weniger produktiv sein, wenn der Umrüstvorgang oder die Qualitätsfreigabe unverhältnismäßig viel Zeit beansprucht.
Qualitätskriterien vor dem Test festlegen
Vor einer Maschinenabnahme sollten die erforderlichen Prüfungen und Annahmekriterien vereinbart werden. Abhängig von der Anwendung können mechanische Prüfungen, elektrische Messungen, die Beurteilung der Verbindungsgeometrie und die Dokumentation von Prozessdaten dazugehören.
Die DIN EN IEC 60352-9:2024-12 kann als normativer Bezugspunkt für die von ihr erfassten ultraschallgeschweißten Verbindungen dienen. Welche Prüfungen im konkreten Fall anzuwenden sind, muss anhand der Produktanforderungen festgelegt werden. [1]
Wichtig ist, dass die Ergebnisse nicht nur für ein einzelnes Referenzteil gelten. Die Testplanung sollte zeigen, wie die Maschine mit den vorgesehenen Produktvarianten und unter den vereinbarten Produktionsbedingungen arbeitet.
Die Bedienbarkeit im Schichtbetrieb bewerten
Ein erfolgreicher Test durch einen Maschinenexperten allein reicht nicht aus, um die Alltagstauglichkeit zu beurteilen. Auch die späteren Bediener sollten den Wechsel zwischen ausgewählten Produktvarianten durchführen.
So lässt sich feststellen, ob die Arbeitsabläufe verständlich sind, die relevanten Einstellungen schnell gefunden werden und die Freigabeschritte eindeutig erkennbar sind.
Bei mehreren Bedienern sind verständliche Arbeitsanweisungen und ein nachvollziehbarer Umgang mit Parametersätzen besonders wichtig. Dadurch lässt sich die Abhängigkeit von individuellem Erfahrungswissen reduzieren.
6. Welche Vorteile bietet die KSK-Kleinleistungs-Kabelbaumschweißmaschine von MagnTek?
Bei häufigen Produktwechseln hängt die Eignung einer Ultraschall-Kabelschweißmaschine von mehr ab als von einzelnen Leistungswerten. Entscheidend ist, ob sich Werkstücke sicher positionieren lassen, Parameter reproduzierbar eingestellt werden können und der Wechsel zwischen Aufträgen zum tatsächlichen Fertigungsablauf passt.
MagnTek bietet mit der KSK-Kleinleistungs-Kabelbaumschweißmaschine eine Lösung für das Ultraschallschweißen kleiner Kupfer- und Aluminiumleiter mit gängigen Terminaltypen an. Laut Produktinformationen ist die Anlage für Kupferleiterquerschnitte bis 25 mm² ausgelegt. Die Steuerung unterstützt einen Zeit- und einen Energiemodus sowie die Rückverfolgbarkeit von Prozessdaten. [4]
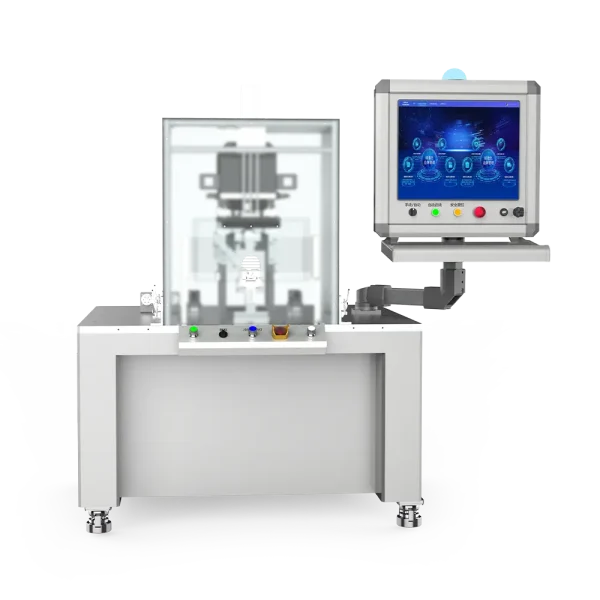
KSK Ultrasonic Cable Welding Machine
Zu den angegebenen technischen Einstellbereichen gehören:
- Amplitude: 10 bis 70 µm
- Energieeinstellung: 0 bis 9.999 J
- Prozesssteuerung: Zeit- und Energiemodus
- Datenmanagement: Rückverfolgbarkeit von Prozessdaten
- Betriebskonzepte: manuelle und automatisierte Konfigurationen je nach Ausführung
Diese Angaben beschreiben die technischen Einstellbereiche der Maschine. Sie sind keine universellen Sollwerte für sämtliche Kabel- und Terminalkombinationen. Die geeigneten Einstellungen müssen für die jeweilige Anwendung ermittelt und validiert werden.
Für die technische Bewertung sollten Unternehmen deshalb nicht nur prüfen, ob die Anlage die benötigten Werkstücke aufnehmen kann. Ebenso wichtig ist, wie schnell sich ein neuer Auftrag einrichten lässt, wie freigegebene Parameter verwaltet werden und welche Prüfungen nach einem Produktwechsel erforderlich sind.
Auch die Zusammenarbeit mit dem Maschinenlieferanten ist Teil der Auswahl. Eine anwendungsbezogene Abstimmung von Werkstücken, Werkzeugen und Qualitätskriterien schafft eine bessere Entscheidungsgrundlage als der Vergleich allgemeiner Produktdaten allein.
Die langfristige Wirtschaftlichkeit ergibt sich aus dem Zusammenspiel von Prozessstabilität, Rüstaufwand, Bedienbarkeit, passender Automatisierung und zuverlässiger technischer Unterstützung.
7. Häufige Fragen zur Kleinleistungs-Kabelbaumschweißmaschine
Eignet sich eine Kleinleistungs-Kabelbaumschweißmaschine für häufige Produktwechsel?
Das hängt von der Werkstückvielfalt, der Vorrichtung, der Steuerung und dem erforderlichen Umrüstaufwand ab. Eine gut zugängliche Werkstückaufnahme, nachvollziehbare Parametersätze und ein klarer Ablauf zur Qualitätsfreigabe können den Wechsel zwischen Produktvarianten erleichtern.
Welche Parameter sollten nach einem Produktwechsel überprüft werden?
Je nach Anwendung können Amplitude, Schweißdruck, Energie und Zeit relevant sein. Bei Änderungen an Werkstoff, Leiterquerschnitt, Terminal oder Werkzeug muss geprüft werden, ob der bisherige Parametersatz weiterhin geeignet ist. Die erforderliche Prüfung richtet sich nach den technischen Unterschieden und den vereinbarten Qualitätsanforderungen.
Ist eine automatische Terminalzuführung bei kleinen Losgrößen sinnvoll?
Nicht in jedem Fall. Bei sehr hoher Variantenvielfalt kann die manuelle Zuführung flexibler sein. Bei regelmäßig wiederkehrenden Aufträgen kann eine Automatisierung manuelle Arbeitsschritte reduzieren. Entscheidend ist der gesamte Rüst- und Produktionsablauf, nicht allein die Zuführgeschwindigkeit.
Wie lässt sich die Qualität nach dem Umrüsten absichern?
Unternehmen sollten vorab geeignete Prüfkriterien und Freigabeschritte definieren. Je nach Anwendung können mechanische Prüfungen, elektrische Messungen und die Kontrolle relevanter Prozessdaten erforderlich sein. DIN EN IEC 60352-9:2024-12 ist ein relevanter normativer Bezugspunkt für die von ihr erfassten ultraschallgeschweißten Verbindungen. [1]
Welche Rolle spielen gespeicherte Parametersätze?
Gespeicherte Parametersätze erleichtern die Wiederverwendung freigegebener Einstellungen und unterstützen eine nachvollziehbare Prozessführung. Sie ersetzen jedoch nicht die Prüfung, ob ein Parametersatz für das konkrete Werkstück, Werkzeug und die aktuelle Anwendung geeignet ist.
Welche Leiterquerschnitte kann die KSK-Maschine verarbeiten?
Laut MagnTek-Produktinformationen ist die KSK für Kupferleiterquerschnitte bis 25 mm² ausgelegt. Die Eignung für eine konkrete Kabel- und Terminalkombination sollte anhand der Werkstückgeometrie, des Materialaufbaus und der geforderten Verbindungsqualität geprüft werden. [4]
Fazit: Die richtige Kabelbaumschweißmaschine muss zum Produktmix passen
Bei häufigen Produktwechseln sollte eine Kleinleistungs-Kabelbaumschweißmaschine nicht allein nach Schweißleistung und Anschaffungskosten ausgewählt werden. Werkstückaufnahme, Werkzeugwechsel, Steuerung, Parameterverwaltung und Automatisierung bestimmen gemeinsam, wie effizient sich die Anlage im Produktionsalltag einsetzen lässt.
Die Prozessoptimierung beginnt deshalb bereits bei der Beschaffung: mit repräsentativen Werkstücktests, klar definierten Qualitätskriterien und einer realistischen Bewertung der gesamten Rüstzeit.
Für Unternehmen mit kleinen Losgrößen und häufig wechselnden Terminalvarianten ist besonders wichtig, dass neue Aufträge kontrolliert eingerichtet und die Schweißverbindungen nach dem Wechsel zuverlässig geprüft werden können.
Sie möchten die KSK-Kleinleistungs-Kabelbaumschweißmaschine für Ihre Kabelkonfektion bewerten? Teilen Sie MagnTek Ihre Leiterquerschnitte, Terminaltypen, typischen Losgrößen und Anforderungen an die Verbindungsqualität mit. So lässt sich gezielt prüfen, welche Maschinenkonfiguration zu Ihrem Produktmix und Ihrem Fertigungsprozess passt.
Sources and References
[1] DIN Media / DIN EN IEC 60352-9:2024-12. Lötfreie Verbindungen – Teil 9: Ultraschallgeschweißte Verbindungen – Allgemeine Anforderungen, Prüfverfahren und praktische Hinweise.
https://www.dinmedia.de/de/norm/din-en-iec-60352-9/383839037
[2] Reisgen, U. et al. (2022). Application of electrical power measurements for process monitoring in ultrasonic metal welding. Welding in the World.
https://link.springer.com/article/10.1007/s40194-022-01428-9
[3] Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. Ultrasound Welding. Forschungsansatz zur Erfassung von Prozessschwankungen und zur qualitätsbezogenen Auswertung von Prozessdaten beim Ultraschallschweißen.
https://www.ipa.fraunhofer.de/en/current-research/image-and-signal-processing/Condition_monitoring_quality_forecasting/ultrasound-welding.html
[4] MagnTek. KSK-Ultraschall-Kabelschweißmaschine. Quelle für die genannten Maschinenmerkmale, technischen Einstellbereiche und Optionen zur Zuführung.
https://www.magntek.de/produkte/ksk-ultraschall-kabelschweismaschine/